คำตอบโดยตรง: การจับคู่เทคโนโลยีการพิมพ์ให้ตรงกับความต้องการของชิ้นส่วน
หากคุณกำลังเปรียบเทียบ SLA, ดีแอลพี, เอสแอลเอส และ สแอลเอ็ม ก่อนที่จะสั่งซื้อกับโรงงานบริการการพิมพ์ 3 มิติด้วยเรซิน SLA ของจีน หรือโรงงานการพิมพ์ 3 มิติไนลอน SLS ในประเทศจีน การตัดสินใจจะช่วยลดคำถามสามข้อที่ถามในลำดับนี้ ได้แก่ ชิ้นส่วนที่ต้องตกแต่งพื้นผิวแบบใดในการทิ้งเครื่องจักรไว้ จะต้องรับภาระเชิงกลเท่าใด และต้องใช้กี่ชิ้นในเดือนนี้เทียบกับปีนี้ SLA และกระบวนการเรซิน ดีแอลพี ชนะในเรื่องความเรียบของพื้นผิวและความเที่ยงตรงของมิติ ไนลอน SLS ชนะในเรื่องความทนทานในการใช้งานโดยไม่มีโครงสร้างรองรับ และโลหะ SLM ชนะในชิ้นส่วนที่ต้องทนต่อภาระทางกลและความร้อนจริง . การหล่อแบบสุญญากาศตั้งอยู่เคียงข้างทั้งสามแบบเพื่อเป็นสะพานเชื่อมสำหรับการผลิตชิ้นงานจำนวน 20 ถึง 200 ชิ้นเมื่อรูปแบบต้นแบบได้รับการตรวจสอบแล้ว และการตกแต่งพื้นผิวเป็นขั้นตอนที่จะเปลี่ยนผลลัพธ์ใดๆ เหล่านี้ให้เป็นชิ้นส่วนที่ดูและทำงานเหมือนกับผลิตภัณฑ์สำเร็จรูป
วิธีลัดที่มีประโยชน์สำหรับข้อกำหนดเฉพาะครั้งแรก: เลือก SLA หรือ DLP เมื่อชิ้นส่วนจะถูกตัดสินด้วยตาหรือติดตั้งโดยมีช่องว่างที่แน่นหนา เลือกไนลอน SLS เมื่อชิ้นส่วนจะได้รับการจัดการ หนีบ หรือประกอบซ้ำๆ เลือกโลหะ SLM เมื่อชิ้นส่วนสัมผัสกับความร้อน ความดัน หรือภาระทางโครงสร้างที่พลาสติกไม่สามารถอยู่รอดได้ และเลือกการหล่อแบบสุญญากาศในขณะที่ต้นแบบที่ผ่านการตรวจสอบความถูกต้องเพียงตัวเดียวจำเป็นต้องกลายเป็นสำเนาที่เหมือนกันหลายสิบชุด ผู้ผลิตการพิมพ์ 3 มิติด้วยเรซิน SLA แบบกำหนดเองของจีนที่ดำเนินการ DLP, SLS, SLM, การหล่อแบบสุญญากาศ และการตกแต่งพื้นผิวภายใต้หลังคาเดียวกัน ช่วยให้ไม่จำเป็นต้องสลับผู้ขายที่แยกกันในแต่ละขั้นตอนของการตัดสินใจ
ส่วนที่เหลือของบทความนี้ทำงานผ่านแต่ละเทคโนโลยีในรายละเอียดทางเทคนิค เปรียบเทียบตามเกณฑ์ที่ขับเคลื่อนการตัดสินใจด้านการจัดหาอย่างแท้จริง และอธิบายว่าการหล่อแบบสุญญากาศและการตกแต่งพื้นผิวช่วยทำให้เส้นทางจากต้นแบบที่พิมพ์ออกมาเพียงชิ้นเดียวไปจนถึงชุดชิ้นส่วนระดับการผลิตได้อย่างไร
การพิมพ์ 3 มิติด้วยเรซิน SLA: มาตรฐานสำหรับต้นแบบที่ราบรื่นและแม่นยำ
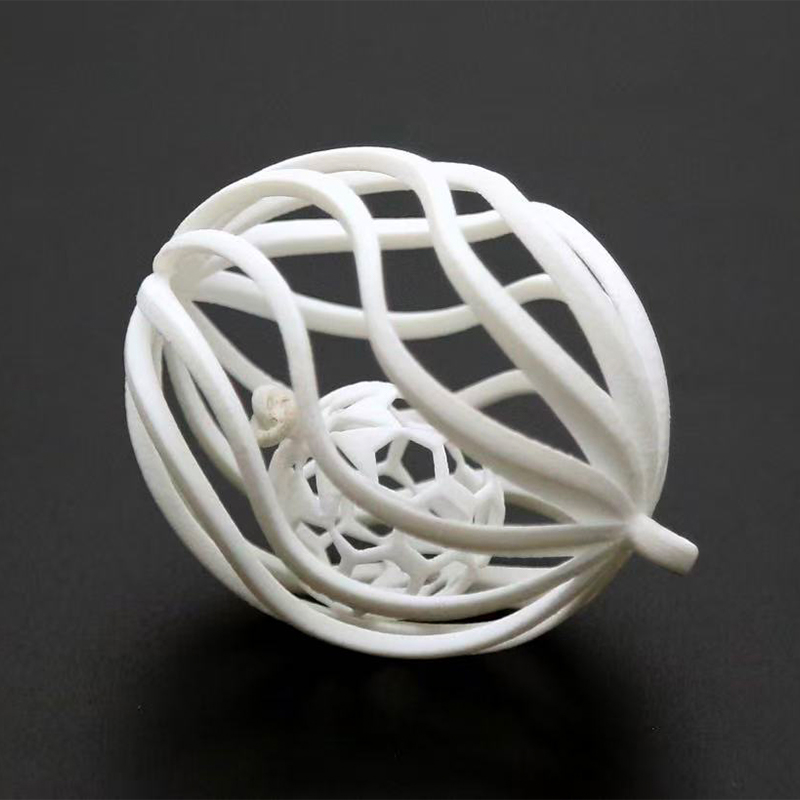
Stereolithography จะรักษาชั้นเรซินเหลวทีละชั้นโดยใช้เลเซอร์ที่ลากไปทั่วพื้นที่สร้าง ซึ่งสร้างพื้นผิวที่เรียบเนียนที่สุดในขณะที่สร้างไว้ในกระบวนการพิมพ์ 3D ใดๆ โดยทั่วไปแล้ว บริการการพิมพ์ 3 มิติแบบ sla จะเป็นจุดแรกสำหรับโมเดลลักษณะภายนอก ตัวเรือนโปร่งใส กรอบแบบ snap-fit และรูปแบบหลักที่มีไว้สำหรับการหล่อแบบสุญญากาศ เนื่องจากพื้นผิวที่ออกจากเครื่องเข้าใกล้ขั้นสุดท้ายแล้วซึ่งกระบวนการอื่นจะไปถึงหลังจากการขัดรองเท่านั้น
จุดที่การพิมพ์เรซิน SLA เข้ามาแทนที่
ซัพพลายเออร์บริการการพิมพ์ 3 มิติด้วยเรซิน SLA ของจีน มักมีกลุ่มเรซินมาตรฐาน เหนียว โปร่งใส และทนความร้อน ซึ่งแต่ละกลุ่มได้รับการคิดค้นขึ้นเพื่อจุดประสงค์ปลายน้ำที่แตกต่างกัน เรซินมาตรฐานให้ความสำคัญกับรายละเอียดที่ละเอียดและเป็นค่าเริ่มต้นสำหรับการตรวจสอบการออกแบบ เรซินที่ทนทานและทนทานช่วยลดช่องว่างด้วยเทอร์โมพลาสติกเชิงวิศวกรรมและกระดุมติดของชุดและการทดสอบการทำงานที่เบา เรซินโปร่งใสช่วยให้ตรวจสอบคุณสมบัติภายในได้โดยไม่ต้องแบ่งชิ้นส่วน ซึ่งมีประโยชน์สำหรับการออกแบบของไหลและแสง เกรดทนความร้อนจะคงรูปร่างไว้ภายใต้สภาวะที่อบอุ่น และเป็นตัวเลือกปกติเมื่อชิ้นส่วนเรซินต้องเพิ่มเป็นสองเท่าของต้นแบบแม่พิมพ์ระยะสั้น เนื่องจากต้นแบบต้องผ่านรอบการหล่อซิลิโคนซ้ำๆ โดยไม่ทำให้อ่อนลง
ความสูงของชั้นระหว่าง 0.025 มม. ถึง 0.1 มม. เป็นงานประจำ และ ชิ้นส่วน SLA ที่ผ่านการตกแต่งอย่างดีสามารถขัดและลงสีพื้นบนพื้นผิวที่ไม่สามารถแยกแยะได้จากตัวอย่างที่ฉีดขึ้นรูป เมื่อผ่านการตกแต่งพื้นผิวแล้ว นี่คือสาเหตุที่แน่ชัดว่าเหตุใดการพิมพ์เรซิน Sla จึงมักจับคู่กับการหล่อแบบสุญญากาศ: ส่วนที่พิมพ์ไม่ใช่ผลิตภัณฑ์ขั้นสุดท้าย แต่เป็นต้นแบบที่กำหนดทุกสำเนาที่ตามมา
การพิมพ์ 3 มิติ DLP Resin 3D: ความเร็วและความสามารถในการทำซ้ำสำหรับการรันต้นแบบ
การประมวลผลแสงดิจิทัลจะรักษาพื้นที่หน้าตัดของเรซินทั้งหมดในแสงที่ฉายแฟลชเพียงครั้งเดียว แทนที่จะติดตามแบบจุดต่อจุด ซึ่งทำให้ผู้ผลิตบริการการพิมพ์ 3D DLP Resin 3D ของจีนได้เปรียบด้านความเร็วอย่างมากสำหรับชิ้นส่วนที่มีพื้นที่ขนาดเล็กและมีความสูงมาก เนื่องจากแต่ละเลเยอร์จะหายได้ในครั้งเดียวไม่ว่าจะมีรายละเอียดมากน้อยเพียงใด DLP จึงมีประสิทธิภาพเป็นพิเศษสำหรับส่วนประกอบขนาดเล็กที่ซับซ้อนทางเรขาคณิตที่ผลิตในปริมาณที่พอเหมาะ ซึ่งเป็นเหตุผลว่าทำไมจึงมีความเกี่ยวข้องอย่างใกล้ชิดกับบริการต้นแบบการพิมพ์ 3 มิติที่ต้องพลิกกลับการออกแบบซ้ำอย่างรวดเร็ว
DLP ใช้เคมีเรซินของ SLA ร่วมกันและมีคุณภาพพื้นผิวค่อนข้างมาก แต่เทคโนโลยีทั้งสองได้รับการปรับให้เหมาะสมสำหรับรูปทรงงานสร้างที่แตกต่างกัน: SLA จะปรับขนาดได้อย่างสวยงามมากขึ้นในพื้นที่งานสร้างเรียบขนาดใหญ่ ในขณะที่ DLP จะปรับขนาดได้อย่างมีประสิทธิภาพมากขึ้นในทิศทางแนวตั้งสำหรับชิ้นส่วนขนาดเล็ก ผู้ให้บริการสร้างต้นแบบ 3 มิติที่มีความสามารถจะมอบหมายงานให้กับเครื่องจักรทั้งสองเครื่องที่เหมาะกับรูปทรงของมัน แทนที่จะตั้งค่าเริ่มต้นให้กับเทคโนโลยีเดียวสำหรับทุกคำขอ
แอปพลิเคชัน DLP ทั่วไป
- ตัวเสื้อและคลิปคอนเนคเตอร์ขนาดเล็กต้องใช้เกลียวละเอียดหรือรายละเอียดแบบติดแน่น
- ส่วนประกอบทางทันตกรรม เครื่องช่วยฟัง และเครื่องประดับที่อยู่ติดกัน ต้องใช้พื้นผิวระดับไมครอน
- รอบการออกแบบซ้ำซึ่งต้องพิมพ์การแก้ไขหลายครั้งและเปรียบเทียบภายในหนึ่งวันทำการ
- รูปแบบหลักสำหรับส่วนประกอบการหล่อขนาดเล็กที่จะถูกจำลองโดยการหล่อแบบสุญญากาศเป็นชุด
ซัพพลายเออร์ต้นแบบการพิมพ์ 3 มิติ DLP Resin 3D ของจีนที่ตัดเฉือนและตกแต่งชิ้นส่วนต่างๆ สามารถนำต้นแบบ DLP เข้าสู่การหล่อแบบสุญญากาศได้โดยตรงโดยไม่ต้องมีการส่งมอบ ซึ่งเป็นจุดที่บริการต้นแบบเครื่องพิมพ์ 3 มิติหยุดเป็นขั้นตอนเดี่ยวและกลายเป็นส่วนหนึ่งของเส้นทางการผลิตที่ต่อเนื่อง
การเปรียบเทียบ SLA และ DLP บนตัวชี้วัดที่สำคัญ
ผู้ซื้อมักถามว่า SLA หรือ DLP เป็นตัวเลือกที่ดีกว่าหรือไม่ โดยไม่ทราบว่าทั้งสองประเภทอยู่ในตระกูลการบ่มด้วยเรซินเดียวกัน และมีความแตกต่างกันในเรื่องวิธีใช้แสงเป็นหลัก แผนภูมิแท่งด้านล่างให้คะแนนทั้งสองเทคโนโลยีตามเกณฑ์การปฏิบัติห้าข้อในระดับหนึ่งถึงสิบ โดยพิจารณาจากประสิทธิภาพโดยทั่วไปในสภาพแวดล้อมการผลิตที่มีการดำเนินงานอย่างดี
ห้าคะแนนโดดเด่นจากการเปรียบเทียบนี้ ความเร็วพื้นที่ราบขนาดใหญ่สนับสนุน SLA เนื่องจากเลเซอร์สามารถติดตามพื้นที่กว้างทั้งหมดได้ในครั้งเดียว โดยไม่มีการปรับความละเอียดที่ DLP เผชิญ เมื่อโปรเจ็กเตอร์แบบคงที่ต้องปรับขนาดทั่วทั้งสนามขนาดใหญ่ ความเร็วในแนวตั้งของชิ้นส่วนขนาดเล็กสนับสนุน DLP ด้วยเหตุผลตรงกันข้าม: พื้นที่ขนาดเล็กหมายความว่าทุกเลเยอร์จะกะพริบเกือบจะในทันที ไม่ว่าชิ้นส่วนจะสูงแค่ไหนก็ตาม รายละเอียดพื้นผิวที่ละเอียดมีความเชื่อมโยงกันเป็นหลัก เนื่องจากทั้งสองอย่างถูกจำกัดด้วยเคมีของเรซินที่เหมือนกัน และจุดหรือขนาดพิกเซลที่เทียบเคียงได้ในการตั้งค่าทั่วไป ปริมาณงานสร้างขนาดใหญ่สนับสนุน SLA อย่างชัดเจน ซึ่งแนวทางที่ใช้เลเซอร์สามารถปรับขนาดไปยังแพลตฟอร์มที่ใหญ่กว่าได้ในเชิงเศรษฐกิจมากกว่าระบบที่ใช้โปรเจ็กเตอร์มาก ความสามารถในการทำซ้ำเป็นกลุ่มจะสนับสนุน DLP เล็กน้อย เนื่องจากชิ้นส่วนที่เหมือนกันซ้อนกันอยู่บนสนามการฉายภาพคงที่ โดยมีการเปลี่ยนแปลงตำแหน่งน้อยกว่าเลเซอร์ที่กวาดพื้นที่กว้าง ไม่มีเทคโนโลยีใดที่เหนือกว่าอย่างเด็ดขาด ตัวเลือกที่เหมาะสมนั้นขึ้นอยู่กับขนาดชิ้นส่วนและรูปร่างของชุดงานทั้งหมด ซึ่งเป็นเหตุผลว่าทำไมร้านสร้างต้นแบบบริการการพิมพ์ 3 มิติที่จริงจังจึงทำให้เครื่องจักรทั้งสองประเภทพร้อมใช้งาน แทนที่จะบังคับทุกงานผ่านแพลตฟอร์มเดียว
การพิมพ์ 3 มิติ SLS Nylon: ชิ้นส่วนใช้งานได้จริงโดยไม่มีโครงสร้างรองรับ
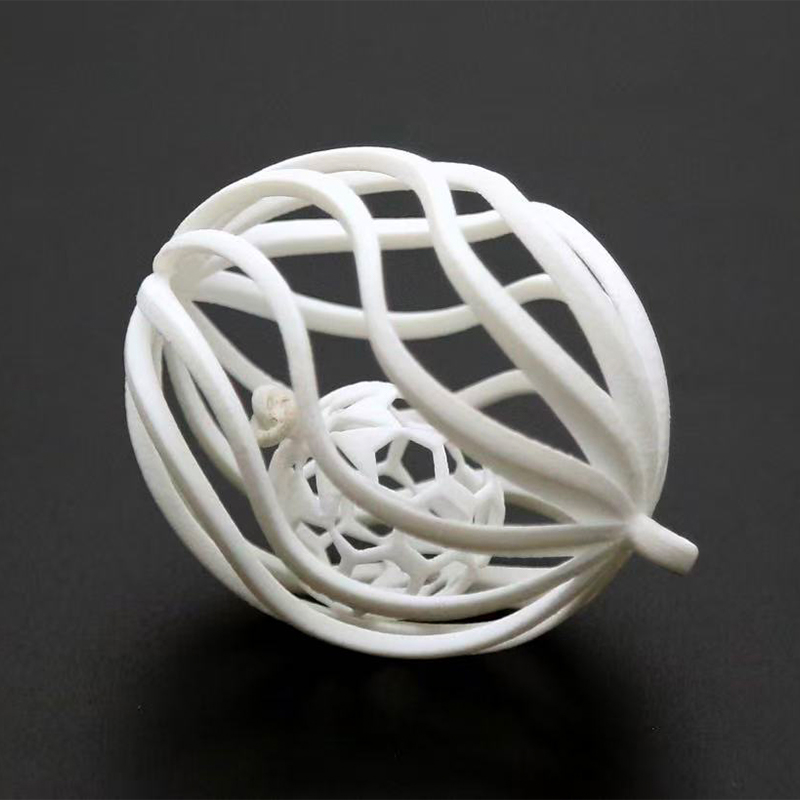
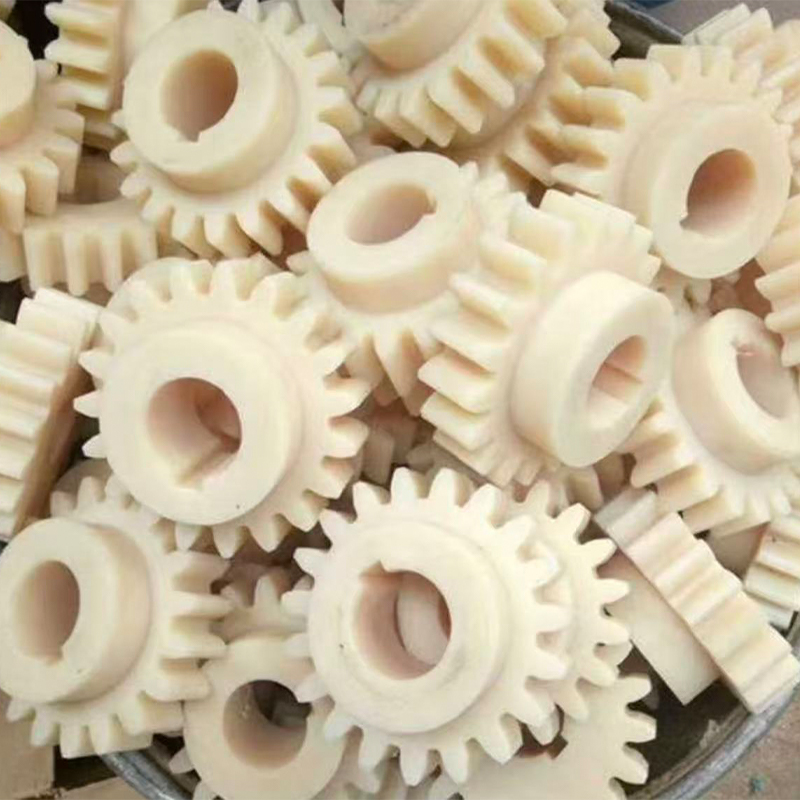
Selective Laser Sintering จะหลอมไนลอนที่เป็นผงเข้ากับเลเซอร์ภายในฐานผงที่ให้ความร้อน และผงที่ไม่ถูกหลอมรอบๆ แต่ละชิ้นส่วนจะทำหน้าที่เป็นตัวรองรับในระหว่างการประกอบ ข้อเท็จจริงข้อเดียวนั้นเปลี่ยนแปลงทุกสิ่งเกี่ยวกับสิ่งที่บริการการพิมพ์ 3 มิติไนลอนสามารถผลิตได้: ช่องภายใน ชุดประกอบที่เชื่อมต่อกัน ซี่โครงบาง และบานพับที่มีชีวิตสามารถซ้อนกันและพิมพ์เข้าด้วยกันได้โดยไม่ต้องมีโครงสร้างรองรับเดียวที่จะถอดออกในภายหลัง
ลักษณะการทำงานของวัสดุที่สำคัญต่อชิ้นส่วนจริง
PA12 ยังคงเป็นเกรดมาตรฐานสำหรับการพิมพ์ไนลอน sls โดยให้ความแข็ง ทนต่อแรงกระแทก และทนต่อสารเคมีที่สมดุลสำหรับการใช้งานทั่วไป PA11 ให้การยืดตัวที่มากกว่าก่อนแตกหัก ซึ่งเหมาะกับคุณสมบัติแบบสวมพอดีและชิ้นส่วนที่งอซ้ำๆ ในการให้บริการ เกรดไนลอนที่เติมแก้วและคาร์บอนจะเพิ่มความแข็งและความเสถียรของมิติอย่างมาก ซึ่งสำคัญสำหรับจิ๊ก ฟิกซ์เจอร์ และฉากยึดที่ต้องยึดจุดอ้างอิงที่แม่นยำภายใต้แรงจับยึด เพราะ ชิ้นส่วนไนลอน 3 มิติออกมาจากเครื่องจักรโดยมีคุณสมบัติทางกลที่เพียงพอต่อไอโซโทรปิกในระนาบส่วนใหญ่ ซึ่งสามารถถือเป็นต้นแบบที่ใช้งานได้จริงแทนที่จะเป็นแบบจำลองการแสดงผล โดยมีการพิจารณาการวางแนวของชิ้นส่วนระหว่างการสร้างสำหรับโหลดที่จะเห็นจริง
พื้นผิวตามที่สร้างขึ้นมีลักษณะพื้นผิวด้านที่เป็นเม็ดเล็ก ๆ เล็กน้อยจากผงที่อยู่โดยรอบ สำหรับชิ้นส่วนที่มุ่งหน้าไปสู่การทาสีหรือตกแต่งสวยงาม พื้นผิวนี้จะถูกลบออกในระหว่างการตกแต่งพื้นผิวด้วยการพ่นเม็ดบีด การทำให้เรียบด้วยไอ หรือการขัดด้วยมือก่อนที่จะเคลือบใดๆ
เอสแอลเอ็ม เมทัล 3 มิติ การพิมพ์: รูปทรงที่การตัดเฉือนไม่สามารถเข้าถึงได้
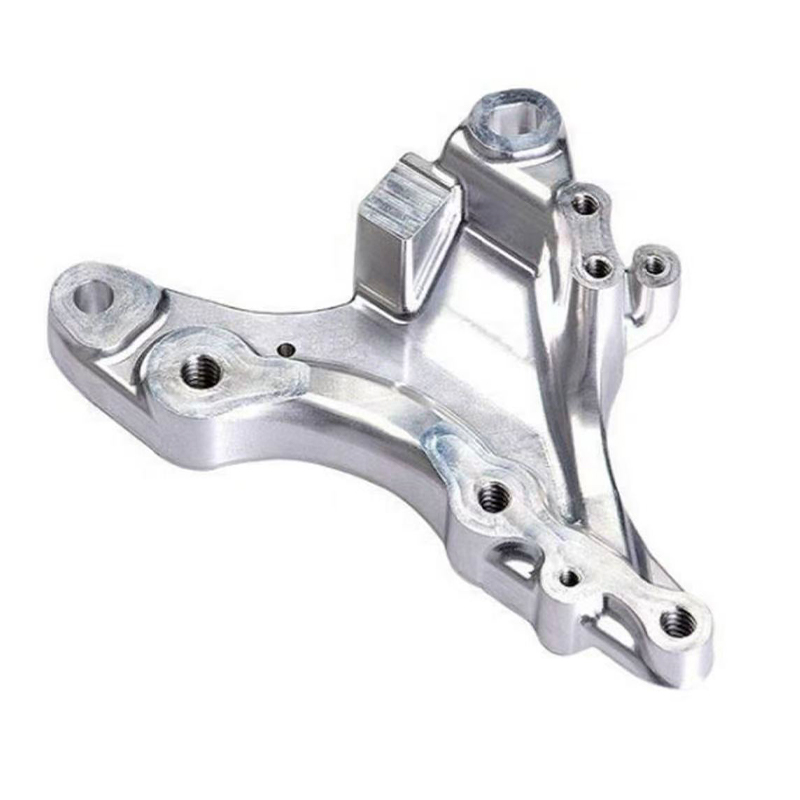
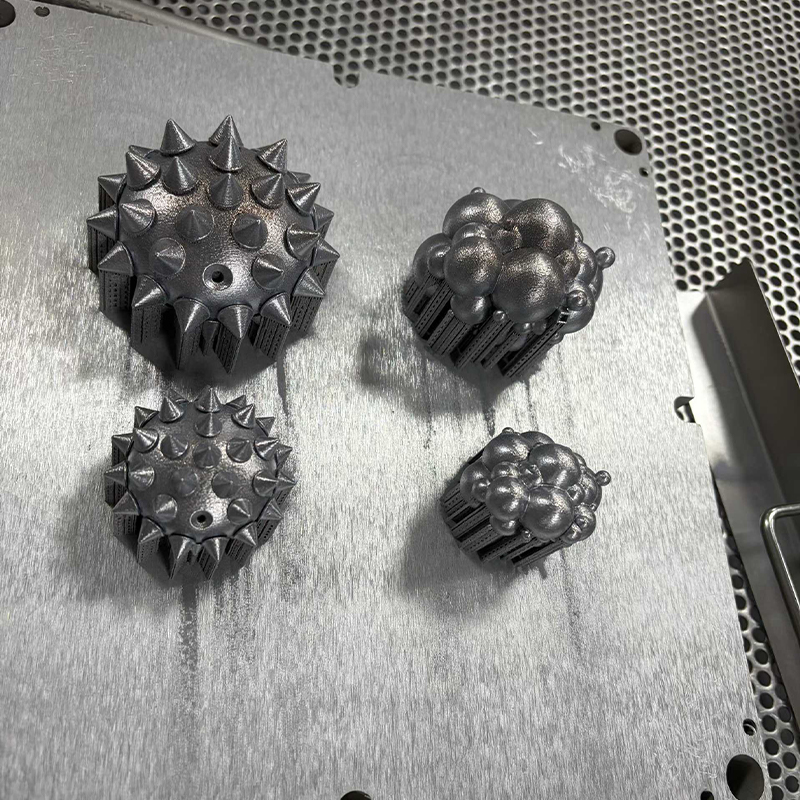
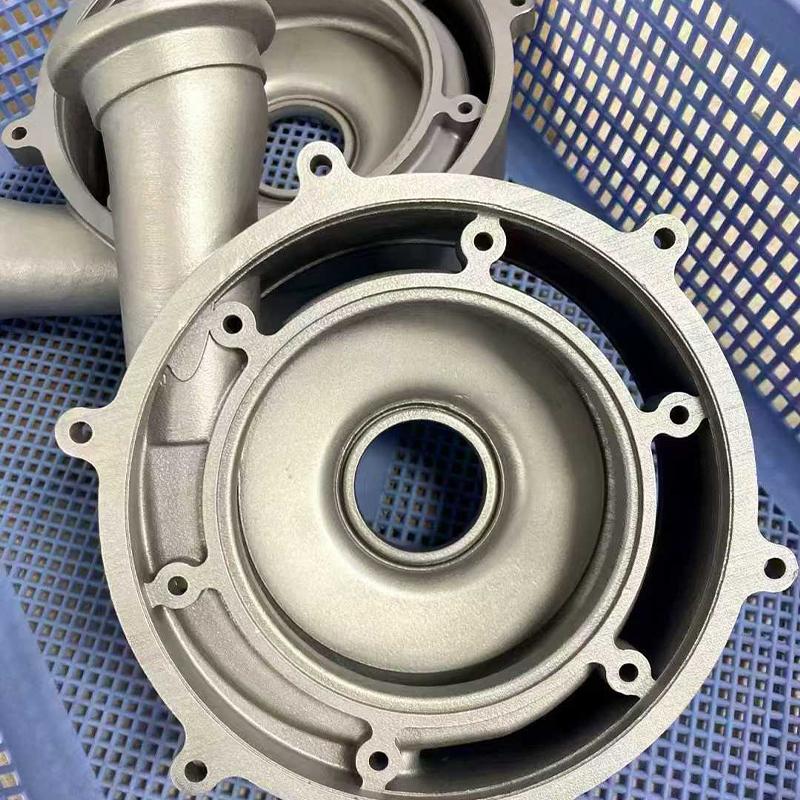
Selective Laser Melting ละลายผงโลหะจนหมดชั้นทีละชั้นเพื่อผลิตชิ้นส่วนโลหะที่มีความหนาแน่นและใช้งานได้โดยตรงจากไฟล์ดิจิทัล การดำเนินการพิมพ์ 3 มิติโลหะทางอุตสาหกรรมใช้รูปทรงเรขาคณิตที่เครื่องมือตัดไม่สามารถเข้าถึงได้ทางกายภาพ: ช่องระบายความร้อนที่เป็นไปตามรูปร่างของโพรงแม่พิมพ์ โครงสร้างโครงตาข่ายภายในที่ลดน้ำหนักในขณะที่ยังคงความแข็งไว้ และเส้นทางโหลดที่ปรับให้เหมาะสมตามโทโพโลยีซึ่งจะกำหนดเส้นทางวัสดุเฉพาะในกรณีที่การวิเคราะห์ความเครียดระบุว่าเป็นของนั้น
วัสดุและระเบียบวินัยหลังการประมวลผล
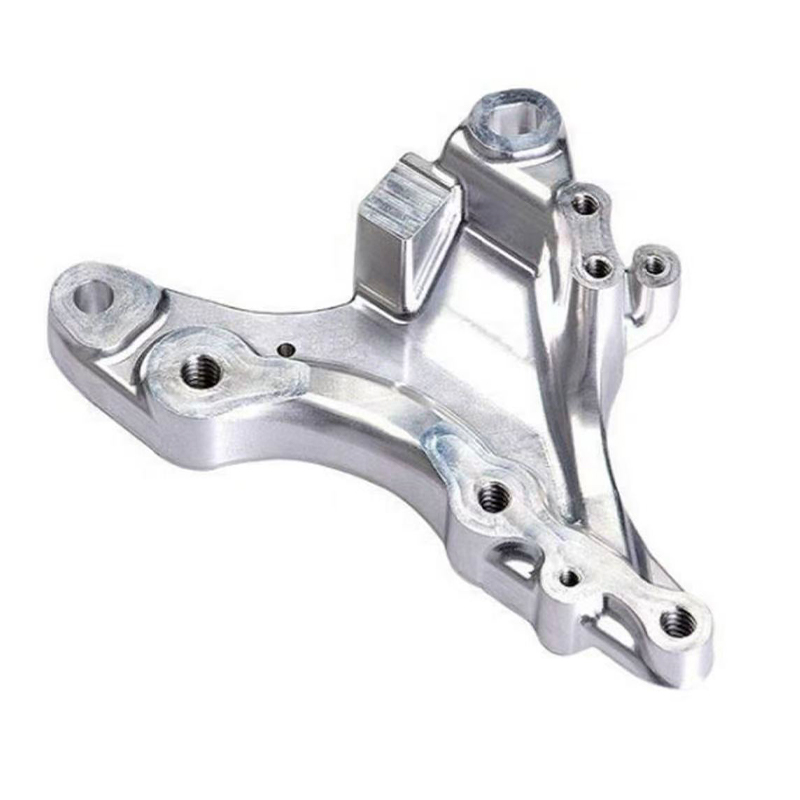
โดยทั่วไปแล้ว โรงงานบริการการพิมพ์ 3 มิติ SLM Metal ของจีนจะแปรรูปอลูมิเนียมอัลลอยด์สำหรับชิ้นส่วนโครงสร้างน้ำหนักเบา เกรดสแตนเลสสำหรับส่วนประกอบที่ทนต่อการกัดกร่อน เหล็กกล้าเครื่องมือสำหรับเม็ดมีดแม่พิมพ์ที่ต้องการการระบายความร้อนตามแบบแผน และไทเทเนียมสำหรับการใช้งานที่มีความแข็งแรงสูงและมีน้ำหนักเบา สิ่งที่แยกการพิมพ์ 3 มิติด้วยโลหะแบบกำหนดเองที่ทำอย่างถูกต้องจากความสามารถในการตกแต่งเพียงอย่างเดียวคือลำดับที่เป็นไปตามโครงสร้าง: การบรรเทาความเครียดในขณะที่ชิ้นส่วนยังคงติดอยู่กับเพลตการพิมพ์ การถอดลวด EDM หรือเลื่อยวงดนตรีอย่างระมัดระวังออกจากเพลต การถอดส่วนรองรับ และการตกแต่งขั้นสุดท้ายของทุกหน้าซีล รูแบริ่ง และคุณสมบัติเกลียว ไม่ควรติดตั้งชิ้นส่วน SLM ที่ไม่ได้ผ่านการตัดเฉือนจนเสร็จสิ้นบนพื้นผิวการทำงานเป็นส่วนประกอบที่มีความแม่นยำ ไม่ว่างานพิมพ์ดิบจะปรากฏแม่นยำแค่ไหนก็ตาม
สำหรับส่วนประกอบขนาดใหญ่ โดยทั่วไปการพิมพ์ 3 มิติด้วยโลหะขนาดใหญ่จะดำเนินการโดยการวางแนวชิ้นส่วนอย่างระมัดระวัง และหากจำเป็น การแบ่งส่วนและการเชื่อมต่อ เนื่องจากห้องสร้างเตียงผงโลหะมีขนาดเล็กกว่าระบบโพลีเมอร์โดยธรรมชาติ บริษัทการพิมพ์ 3 มิติด้วยโลหะที่ดูแลแผนก CNC ด้วยเช่นกัน สามารถตัดเฉือนส่วนประกอบโลหะแบบแบ่งส่วนให้เสร็จสิ้นจนถึงพิกัดความเผื่อขั้นสุดท้ายในโรงงานเดียวกับที่พิมพ์ เพื่อหลีกเลี่ยงขาขนส่งชิ้นที่สองสำหรับชิ้นส่วนโลหะราคาแพงที่เสร็จแล้วบางส่วน
สี่เทคโนโลยีการพิมพ์เคียงข้างกัน
ตารางด้านล่างสรุปขอบเขตการใช้งานจริงของ SLA, DLP, SLS และ SLM ตามที่จัดหามาให้โดยทั่วไป เพื่อสนับสนุนการเลือกเทคโนโลยีผ่านครั้งแรกก่อนที่จะเริ่มการวางแผนกระบวนการโดยละเอียด
การเปรียบเทียบความละเอียดของชั้นทั่วไป พื้นผิว ตระกูลวัสดุ และการใช้งานที่เหมาะสมที่สุดสำหรับการพิมพ์ SLA, DLP, SLS และ SLM 3D | เทคโนโลยี | ความสูงของชั้นทั่วไป | พื้นผิวตามแบบที่สร้างขึ้น | ตระกูลวัสดุ | การใช้งานที่เหมาะสมที่สุด |
| SLA | 0.025–0.1 มม | Ra 3–6 ไมโครเมตร | เรซินมาตรฐาน เหนียว โปร่งใส ทนความร้อน | ลักษณะที่ปรากฏของโมเดลต้นแบบแม่พิมพ์ |
| DLP | 0.025–0.1 มม | Ra 3–6 ไมโครเมตร | เรซินมาตรฐานและวิศวกรรม | ชิ้นส่วนที่มีรายละเอียดเล็กๆ การวนซ้ำอย่างรวดเร็ว |
| SLS | 0.06–0.12 มม | รา 10–15 ไมโครเมตร | PA12, PA11, ไนลอนเติม | ชิ้นส่วนที่ใช้งานได้จริง ส่วนประกอบที่ซับซ้อน |
| SLM | 0.02–0.06 มม | รา 8–20 ไมโครเมตร | อะลูมิเนียม สแตนเลส เหล็กกล้าเครื่องมือ ไทเทเนียม | ชิ้นส่วนรับน้ำหนักและชิ้นส่วนทนความร้อน |
รูปแบบทั่วทั้งโต๊ะมีความสม่ำเสมอ: ความละเอียดและคุณภาพพื้นผิวจะเคลื่อนไปในทิศทางเดียวเมื่อวัสดุเคลื่อนจากเรซินไปสู่โลหะ ในขณะที่ความสามารถในการทำงานเคลื่อนไปในทิศทางอื่น SLA และ DLP อยู่ที่ปลายละเอียดสำหรับการตกแต่งขั้นสุดท้าย แต่ปลายอ่อนสำหรับงานเชิงกล SLS อยู่ตรงกลางซึ่งมีความทนทานในการใช้งานอย่างแท้จริง และ SLM อยู่ที่ปลายไกลซึ่งกระบวนการพลาสติกไม่สามารถทำตามได้ ไม่มีเทคโนโลยีใดในตารางนี้ที่มีประสิทธิภาพเหนือกว่าเทคโนโลยีอื่นๆ ในทุกคอลัมน์ ซึ่งเป็นเหตุผลว่าทำไมซัพพลายเออร์บริการการพิมพ์ 3D อุตสาหกรรมของจีนที่ดำเนินการทั้งสี่รายจึงเปิดทุกตัวเลือกไว้สำหรับลูกค้าที่ชิ้นส่วนพัฒนาจากแบบจำลองการตรวจสอบการออกแบบไปเป็นส่วนประกอบการผลิตที่รับน้ำหนัก
การหล่อแบบสุญญากาศ: การเพิ่มต้นแบบให้เป็นชุดการผลิตพร้อมใช้
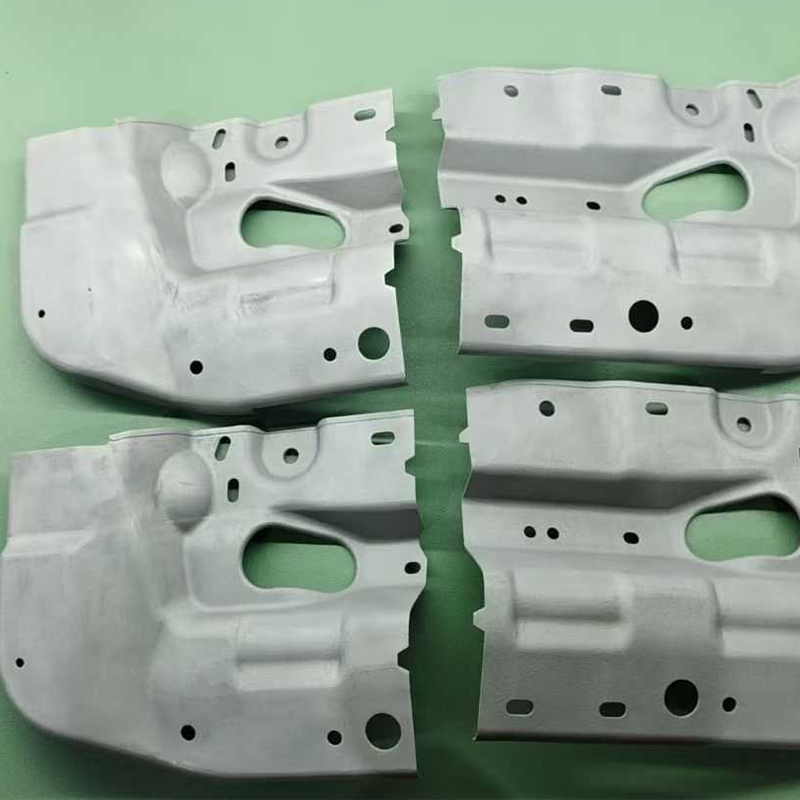
การหล่อแบบสุญญากาศหรือที่เรียกว่าการจำลองแม่พิมพ์ซิลิโคน จะใช้พื้นที่ระหว่างต้นแบบที่ได้รับการตรวจสอบความถูกต้องเพียงชิ้นเดียวและเครื่องมือการผลิตเต็มรูปแบบ โรงงานบริการหล่อสุญญากาศของจีนใช้รูปแบบต้นแบบ ซึ่งส่วนใหญ่มักผลิตโดยการพิมพ์ SLA หรือ DLP หรือด้วยเครื่องจักรที่มีความแม่นยำ และห่อหุ้มไว้ด้วยซิลิโคนเหลวที่รักษาทุกรายละเอียดพื้นผิว แม่พิมพ์ที่บ่มแล้วจะถูกตัดตามแนวการแยกส่วนที่วางแผนไว้ และเรซินโพลียูรีเทนที่ออกแบบมาเพื่อจำลอง ABS, โพลีโพรพีลีน, ยาง หรืออะคริลิกโปร่งใสจะถูกเทภายใต้สุญญากาศเข้าไปในโพรงที่เกิดขึ้น เพื่อกำจัดอากาศที่ติดอยู่ซึ่งอาจทำให้เกิดช่องว่างในการหล่อที่เสร็จแล้ว
แผนภูมิเส้นด้านล่างติดตามจำนวนเฉลี่ยของสำเนาที่ใช้งานได้ที่เหลืออยู่เนื่องจากการหล่อต่อเนื่องถูกดึงออกจากแม่พิมพ์เดียว ซึ่งแสดงให้เห็นว่าเหตุใดแม่พิมพ์จึงเลิกใช้และเปลี่ยนแทนแทนที่จะดันอย่างไม่มีกำหนด
เส้นโค้งนี้อธิบายกฎการวางแผนมาตรฐานที่ใช้ทั่วทั้งอุตสาหกรรม ความเที่ยงตรงของมิติจะอยู่ใกล้กับต้นแบบอย่างมากในการหล่อสิบถึงสิบห้าครั้งแรก ซึ่งเป็นเหตุผลว่าทำไมการคัดลอกในยุคแรกๆ จากแม่พิมพ์จึงแยกไม่ออกจากรูปแบบต้นแบบ การลดลงจะเร็วขึ้นอย่างเห็นได้ชัดหลังจากการหล่อครั้งที่ 15 เนื่องจากซิลิโคนเริ่มสูญเสียความยืดหยุ่น และมุมภายในที่แหลมคมจะโค้งมนเล็กน้อยในแต่ละรอบการถอดชิ้นส่วน เมื่อทำการหล่อประมาณ 25 ครั้ง ความเที่ยงตรงจะลดลงมากพอที่การดำเนินการที่คำนึงถึงคุณภาพจะเลิกใช้แม่พิมพ์ แทนที่จะเสี่ยงต่อชิ้นส่วนที่ไม่ยอมรับในการเข้าถึงลูกค้า นี่คือเหตุผลว่าทำไมจึงมีการวางแผนคำสั่งซื้อจำนวน 100 ชิ้นโดยใช้แม่พิมพ์คู่ขนาน 4-5 ชิ้น แทนที่จะใช้แม่พิมพ์เพียงชิ้นเดียวจนหมด เนื่องจากการรันแม่พิมพ์แบบขนานทำให้การหล่อทุกครั้งอยู่ภายในขอบเขตความเที่ยงตรงสูงของเส้นโค้งนี้ ข้อคิดเห็นที่เป็นประโยชน์สำหรับผู้ซื้อคือ ราคาชุดการหล่อสุญญากาศควรระบุจำนวนแม่พิมพ์ที่จะใช้ ไม่ใช่แค่จำนวนชิ้นทั้งหมด เนื่องจากรายละเอียดดังกล่าวจะกำหนดความสอดคล้องของมิติของชุดงานโดยรวม
บริการตกแต่งพื้นผิว: เปลี่ยนชิ้นส่วนดิบให้เป็นผลิตภัณฑ์สำเร็จรูป
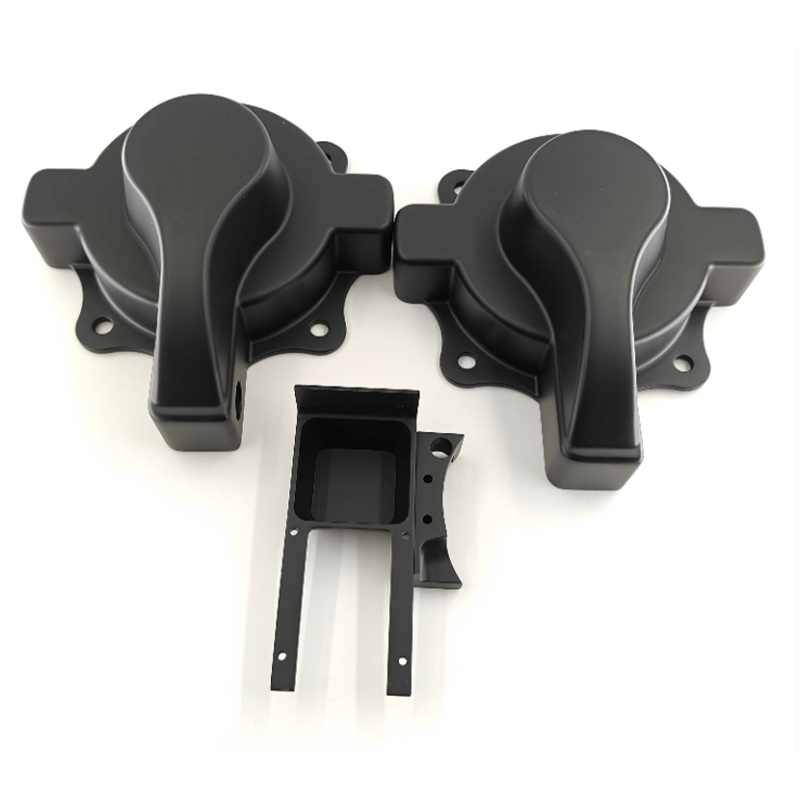
ทุกขั้นตอนที่อธิบายไว้ข้างต้นจะทำให้ชิ้นส่วนมีพื้นผิวดิบที่มีลักษณะเฉพาะ และโดยปกติแล้วจะไม่มีขั้นตอนใดที่จัดส่งในสถานะดิบนั้นไปยังลูกค้าปลายทาง ผู้ผลิตบริการตกแต่งพื้นผิวในประเทศจีนจะแปลงชิ้นงานที่พิมพ์ หล่อ หรือกลึงให้เป็นชิ้นส่วนที่ตรงกับรูปลักษณ์ที่ต้องการและข้อกำหนดพื้นผิวการใช้งาน และควรระบุขั้นตอนนี้ด้วยความแม่นยำเช่นเดียวกับพิกัดความเผื่อมิติใดๆ
ตัวเลือกการตกแต่งขั้นสุดท้ายสำหรับชิ้นส่วนที่พิมพ์ หล่อ และกลึง
- การขัดและขัดด้วยมือเพื่อขจัดเส้นชั้นออกจากชิ้นส่วน SLA, DLP และ SLS ก่อนการเคลือบ
- การพ่นด้วยลูกปัดและทรายเพื่อให้ได้พื้นผิวด้านที่สม่ำเสมอบนชิ้นส่วนไนลอนและโลหะ
- การปรับให้เรียบด้วยไอสำหรับชิ้นส่วนไนลอนที่ต้องการพื้นผิวปิดผนึกและมีแรงเสียดทานต่ำ
- การพ่นสีที่เข้ากันกับการอ้างอิงสีที่ให้มาในระบบเงา ซาติน ผิวด้าน หรือระบบสัมผัสนุ่ม
- อโนไดซ์สำหรับชิ้นส่วนอะลูมิเนียม SLM ที่ต้องการความต้านทานการกัดกร่อนและสีสม่ำเสมอ
- การชุบด้วยไฟฟ้าและการเคลือบโลหะแบบสุญญากาศสำหรับพื้นผิวตกแต่งสะท้อนแสงบนพื้นผิวพลาสติกหรือโลหะ
- การพิมพ์แพด การพิมพ์ซิลค์สกรีน และการมาร์กด้วยเลเซอร์สำหรับโลโก้ คำอธิบาย และรหัสตรวจสอบย้อนกลับ
ซัพพลายเออร์การตกแต่งพื้นผิวชิ้นส่วน CNC ของจีนที่ดำเนินการสายการผลิตการพิมพ์ การหล่อ และการตัดเฉือนสามารถขนส่งชิ้นส่วนผ่านขั้นตอนนี้โดยไม่ต้องโอนไปยังผู้จำหน่ายภายนอก ซึ่งสำคัญที่สุดสำหรับการประกอบเครื่องสำอางที่สีและความเงาจะต้องตรงกันในชิ้นส่วนที่ผลิตโดยกระบวนการที่แตกต่างกัน การมาสก์เกลียว รูแบริ่ง และหน้าซีลก่อนการเคลือบเป็นปัญหาด้านคุณภาพที่พบบ่อยที่สุดประการเดียวในการตกแต่งพื้นผิว เนื่องจากสีหรือฟิล์มชุบทั่วไปจะเพิ่มความหนา 30 ถึง 60 ไมครอน ซึ่งจะปิดช่องว่างการทำงานหากคุณสมบัตินั้นไม่มีการป้องกัน
การเลือกเส้นทางตามขนาดชุด: กรอบการตัดสินใจ
ปริมาณมักเป็นปัจจัยเดียวที่สำคัญที่สุดในการเลือกระหว่างการพิมพ์โดยตรงและการหล่อแบบสุญญากาศ มากกว่าวัสดุหรือรูปทรงเพียงอย่างเดียว แผนภูมิด้านล่างแสดงความพยายามที่เทียบเท่าต้นทุนโดยเฉลี่ยต่อชิ้นส่วน โดยแสดงเป็นดัชนีสัมพันธ์แทนที่จะเป็นตัวเลขสกุลเงิน เทียบกับขนาดแบทช์สำหรับเทคโนโลยีการพิมพ์ทั้งสี่และการหล่อแบบสุญญากาศ
รูปแบบครอสโอเวอร์ในแผนภูมินี้เป็นข้อมูลที่มีประโยชน์ที่สุดชิ้นเดียวสำหรับการตัดสินใจเกี่ยวกับขนาดเป็นชุด การหล่อแบบสุญญากาศจะอยู่ที่ระดับสูงสุดของระดับความพยายาม เนื่องจากขั้นตอนการทำแม่พิมพ์ทั้งหมดจะถูกคิดต่อชิ้นเดียว เป็นการยืนยันว่าไม่ควรเลือกให้เป็นแบบครั้งเดียวจริงๆ ประมาณสิบชิ้น เส้นโค้งการหล่อแบบสุญญากาศได้ลดลงอย่างรวดเร็วแล้วและยังคงลดลงเร็วกว่าเทคโนโลยีการพิมพ์ใดๆ เมื่อปริมาณเพิ่มขึ้น ข้ามต่ำกว่าการพิมพ์เรซิน SLA และ DLP ก่อนถึงเครื่องหมายห้าสิบชิ้น โลหะ SLM อยู่เหนือเส้นโค้งเรซินและไนลอนอย่างสม่ำเสมอในทุกขนาดชุดที่แสดง ซึ่งสะท้อนถึงขั้นตอนเพิ่มเติมหลังการประมวลผลทุกงานพิมพ์โลหะที่ต้องการ โดยไม่คำนึงถึงปริมาณ ไนลอน SLS ยังคงเป็นเส้นโค้งที่เรียบที่สุดและต่ำสุดในเกือบทุกกลุ่มผลิตภัณฑ์ ซึ่งเป็นข้อได้เปรียบทางการค้าหลัก: ความพยายามต่อชิ้นส่วนที่คาดการณ์ได้ โดยไม่ต้องลงทุนด้านเครื่องมือในทุกปริมาตร จุดครอสโอเวอร์ระหว่างการพิมพ์โดยตรงและการหล่อแบบสุญญากาศมักจะอยู่ระหว่าง 15 ถึง 30 ชิ้น ซึ่งเป็นช่วงที่ผู้ซื้อส่วนใหญ่ควรเปรียบเทียบทั้งสองเส้นทาง แทนที่จะเริ่มต้นกับเส้นทางใดที่พวกเขาใช้ครั้งล่าสุด
การเปรียบเทียบความสามารถแบบเต็มช่วงทั่วทั้งห้าเส้นทาง
แผนภูมิเรดาร์ด้านล่างให้คะแนนเรซิน SLA/DLP, ไนลอน SLS, โลหะ SLM และการหล่อแบบสุญญากาศตามเกณฑ์ห้าข้อที่เกิดขึ้นซ้ำๆ อย่างสม่ำเสมอในการจัดหาการสนทนา ในระดับหนึ่งถึงห้า เพื่อรองรับการเปรียบเทียบโดยภาพรวมในทุกเส้นทางที่กล่าวถึงในบทความนี้
การซ้อนทับนี้ทำให้มองเห็นข้อดีข้อเสียของเกณฑ์ทั้งห้าได้พร้อมกัน SLA และ DLP สร้างรูปทรงที่ทอดยาวไปสู่พื้นผิวสำเร็จและความเร็วของชิ้นงานชิ้นเดียว ซึ่งยืนยันบทบาทของพวกเขาในฐานะเส้นทางที่เร็วที่สุดในการสร้างต้นแบบที่นำเสนอได้ แต่เป็นจุดอ่อนที่สุดในหน้าที่ทางกล โลหะ SLM ดึงความสนใจไปที่หน้าที่ทางกลและช่วงวัสดุอย่างมาก ในขณะเดียวกันก็ดึงความสามารถในการปรับขนาดเป็นชุดและความเร็วของชิ้นงานชิ้นเดียวกลับมา สะท้อนให้เห็นถึงความจริงที่ว่าโครงสร้างโลหะทุกชิ้นมีกระบวนการหลังการประมวลผลที่คงที่อย่างมาก ไม่ว่าชิ้นส่วนนั้นจะเรียบง่ายแค่ไหนก็ตาม ไนลอน SLS ผลิตโพลีกอนที่มีขนาดปานกลางที่มีความสมดุลมากที่สุดในกลุ่ม ซึ่งสอดคล้องกับบทบาทในฐานะจุดกึ่งกลางที่เชื่อถือได้สำหรับชิ้นส่วนที่ใช้งานซึ่งจำเป็นต้องผลิตซ้ำๆ โดยไม่มีความเปราะบางของเรซินหรือเหนือศีรษะของโลหะ การหล่อแบบสุญญากาศขยายออกไปอย่างเห็นได้ชัดไปสู่ความสามารถในการปรับขนาดเป็นชุดและการตกแต่งพื้นผิวในขณะที่หดตัวด้วยความเร็วของชิ้นเดียว ซึ่งตรงกับเอกลักษณ์ของกระบวนการคูณมากกว่ากระบวนการสร้างครั้งแรก ไม่มีรูปร่างเดียวที่ครอบคลุมแผนภูมิทั้งหมด ซึ่งเป็นหลักฐานที่ชัดเจนที่สุดว่าความสัมพันธ์ที่เป็นประโยชน์อย่างแท้จริงกับซัพพลายเออร์นั้นขึ้นอยู่กับการเข้าถึงเทคโนโลยีการพิมพ์ทั้งสี่แบบบวกกับการหล่อและการตกแต่งสำเร็จ มากกว่าความเชี่ยวชาญในเทคโนโลยีเดียว
เกี่ยวกับเจ้อเจียง Jiaheng อัจฉริยะอุปกรณ์การผลิต Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. เป็นผู้บุกเบิกด้านนวัตกรรมและการผลิตทางอุตสาหกรรม ทีมออกแบบผู้เชี่ยวชาญของเราเปลี่ยนความคิดของลูกค้าให้เป็นการออกแบบผลิตภัณฑ์ที่สวยงามและใช้งานได้จริง เรานำเสนอการพิมพ์ 3 มิติในเรซิน ไนลอน โลหะ และวัสดุอื่นๆ และมีการตัดเฉือนขั้นสูง การจำลองแม่พิมพ์ซิลิโคนช่วยให้สามารถผลิตชุดเล็กที่มีต้นทุนต่ำและมีความแม่นยำสูง การรักษาพื้นผิว เช่น การทาสี ช่วยเพิ่มรูปลักษณ์ของผลิตภัณฑ์ ด้วยบริการแบบครบวงจรของเรา ลูกค้าสามารถเสร็จสิ้นกระบวนการออกแบบต่อผลิตภัณฑ์ได้บนแพลตฟอร์มเดียว ซึ่งช่วยประหยัดเวลาและต้นทุน เรามุ่งมั่นที่จะเป็นพันธมิตรระยะยาวที่เชื่อถือได้สำหรับการพัฒนาอุตสาหกรรม
ภายในโครงสร้างนั้น การพิมพ์เรซิน SLA และ DLP ตอบโจทย์การออกแบบในยุคแรกสุด ไนลอน SLS นำเสนอการสร้างต้นแบบเชิงฟังก์ชันและชิ้นส่วนที่ใช้งานในปริมาณน้อย โลหะ SLM ใช้กับรูปทรงและกล่องโหลดที่กระบวนการอื่นไม่สามารถเข้าถึงได้ การหล่อแบบสุญญากาศจะเพิ่มจำนวนต้นแบบที่ผ่านการตรวจสอบแล้วเป็นชุดการผลิตที่พร้อมสำหรับการผลิต และการตกแต่งพื้นผิวจะทำให้ทุกชิ้นส่วนอยู่ในสภาพที่ตลาดปลายทางคาดหวัง ทุกขั้นตอนใช้ไฟล์ชิ้นส่วนเดียวกัน บันทึกคุณภาพเดียวกัน และจุดติดต่อทางวิศวกรรมเดียวกัน ซึ่งเป็นความหมายเชิงปฏิบัติของแพลตฟอร์มแบบครบวงจรมากกว่าคำอธิบายทางการตลาดของแพลตฟอร์มเดียว
การระบุงานเพื่อให้ได้รับเลือกเทคโนโลยีที่เหมาะสม
คำขอที่มีการระบุอย่างดีจะช่วยขจัดการคาดเดาส่วนใหญ่ออกจากการเลือกเทคโนโลยี และลำดับด้านล่างสะท้อนถึงข้อมูลที่วิศวกรต้องการจริงๆ ก่อนที่จะแนะนำ SLA, DLP, SLS, SLM หรือการหล่อแบบสุญญากาศ
- ระบุวัตถุประสงค์ของชิ้นส่วนอย่างชัดเจน: การตรวจสอบด้วยภาพ การตรวจสอบความพอดี การทดสอบการทำงาน หรือส่วนประกอบในการใช้งานขั้นสุดท้าย
- ระบุปริมาณที่ต้องการในขณะนี้และปริมาณที่อาจต้องใช้ภายในหกเดือนข้างหน้า
- ระบุคุณลักษณะใดๆ ที่ต้องกันน้ำ ทนน้ำหนัก โปร่งใส หรือสัมผัสความร้อน
- โปรดทราบว่าชิ้นส่วนจะต้องตรงกับมาตรฐานสี พื้นผิว หรือความเงาที่มีอยู่
- ระบุรูปทรงภายในใดๆ เช่น ช่องหรือโครงตาข่าย ที่เครื่องมือตัดไม่สามารถเข้าถึงได้
- ยืนยันสภาพแวดล้อมการทำงาน รวมถึงช่วงอุณหภูมิและการสัมผัสกับสารเคมีหรือแสงแดด
โรงงานการพิมพ์ 3 มิติ DLP Resin 3D แบบกำหนดเองของจีนหรือซัพพลายเออร์โลหะ SLM ที่ได้รับข้อมูลนี้ล่วงหน้าสามารถแนะนำเส้นทางได้อย่างมั่นใจ แทนที่จะเริ่มต้นกับเครื่องจักรใดก็ตามที่ว่าง การตัดสินใจด้านเทคโนโลยีควรเป็นไปตามข้อกำหนดของชิ้นส่วน ไม่ใช่ในทางกลับกัน และซัพพลายเออร์ที่ถามคำถามเหล่านี้ก่อนเสนอราคาก็แสดงให้เห็นถึงระเบียบวินัยนั้นอย่างชัดเจน
คำถามที่พบบ่อย
คำถามที่ 1: อะไรคือความแตกต่างในทางปฏิบัติหลักระหว่างการพิมพ์ SLA และ DLP?
ทั้งรักษาเรซินเหลวและให้คุณภาพพื้นผิวที่เทียบเคียงได้ แต่มีขนาดแตกต่างกัน SLA ใช้เลเซอร์ที่ติดตามแต่ละเลเยอร์ทีละจุด ซึ่งปรับขนาดได้อย่างมีประสิทธิภาพบนแพลตฟอร์มโครงสร้างเรียบขนาดใหญ่ DLP ฉายภาพทั้งเลเยอร์ในคราวเดียว ซึ่งเร็วกว่าสำหรับชิ้นส่วนขนาดเล็กที่มีความสูงมาก เนื่องจากเวลาในการสร้างขึ้นอยู่กับจำนวนเลเยอร์ มากกว่าจำนวนรายละเอียดต่อเลเยอร์ ในทางปฏิบัติ ให้เลือก SLA สำหรับชิ้นส่วนขนาดใหญ่หรือกว้างขึ้น และเลือก DLP สำหรับส่วนประกอบที่มีรายละเอียดขนาดเล็กที่ผลิตในปริมาณไม่มาก
คำถามที่ 2: ชิ้นส่วนไนลอน SLS สามารถใช้เป็นส่วนประกอบในการผลิตขั้นสุดท้ายได้หรือไม่ หรือเป็นเพียงต้นแบบเท่านั้น
ชิ้นส่วนไนลอน SLS ถูกใช้เป็นส่วนประกอบในการผลิตขั้นสุดท้ายเป็นประจำ โดยเฉพาะอย่างยิ่งในเกรดที่เติมแก้วหรือคาร์บอนที่เพิ่มความแข็งและความเสถียรของมิติ พวกมันทำหน้าที่เป็นฉากยึด ตัวเรือน ท่อ จิ๊ก และอุปกรณ์จับยึดในอุตสาหกรรมต่างๆ มากมาย ข้อควรพิจารณาหลักคือพื้นผิวซึ่งสามารถทำให้บริสุทธิ์ได้ด้วยการพ่นเม็ดบีดหรือการปรับให้เรียบด้วยไอ และการสัมผัสกับแสงอัลตราไวโอเลตในระยะยาวหรืออุณหภูมิที่สูงขึ้นอย่างต่อเนื่อง ซึ่งทั้งสองอย่างนี้ควรได้รับการตรวจสอบกับเอกสารข้อมูลวัสดุเฉพาะก่อนข้อกำหนดขั้นสุดท้าย
คำถามที่ 3: เหตุใดชิ้นส่วนโลหะ SLM จึงต้องผ่านการตัดเฉือนหลังจากที่ออกมาจากเครื่องพิมพ์
การพิมพ์โลหะตามแบบที่สร้างขึ้นทำให้มีความทนทานต่อเกรดการตัดเฉือนที่ดีแต่ไม่เหมาะกับคุณสมบัติด้านการใช้งาน และผิวสำเร็จของการพิมพ์นั้น แม้จะยอมรับได้สำหรับรูปทรงต่างๆ แต่โดยทั่วไปแล้วจะมีความหยาบเกินไปสำหรับการซีลหน้า รูแบริ่ง หรือเกลียวที่มีความแม่นยำ การตัดเฉือนขั้นสุดท้ายหลังจากการบรรเทาความเครียดและการเอาตัวรองรับออก ทำให้คุณสมบัติเฉพาะเหล่านี้ได้รับความคลาดเคลื่อนและผิวสำเร็จตามที่ต้องการจริง ขณะเดียวกันก็ปล่อยให้รูปทรงภายในที่ซับซ้อนตรงตามที่พิมพ์ไว้ การผสมผสานนี้เป็นเหตุให้ซัพพลายเออร์การพิมพ์โลหะที่จริงจังต้องดำเนินการในแผนกเครื่องจักร แทนที่จะจัดส่งชิ้นส่วนตรงจากฐานพิมพ์
คำถามที่ 4: การหล่อแบบสุญญากาศจะมีประสิทธิภาพมากกว่าการพิมพ์โดยตรงที่ขนาดเท่าใด
โดยทั่วไปแล้วครอสโอเวอร์จะอยู่ระหว่างสิบห้าถึงสามสิบชิ้น ขึ้นอยู่กับขนาดชิ้นส่วนและความซับซ้อนทางเรขาคณิต หากต่ำกว่าช่วงนั้น ความพยายามคงที่ในการสร้างแม่พิมพ์มีมากกว่าประโยชน์ที่ได้รับ เหนือสิ่งอื่นใด ต้นทุนของแม่พิมพ์จะกระจายไปยังชิ้นส่วนเพียงพอที่การหล่อแบบสุญญากาศจะกลายเป็นเส้นทางที่มีประสิทธิภาพมากขึ้น และความได้เปรียบของมันยังคงเพิ่มขึ้นอย่างต่อเนื่องเมื่อขนาดแบทช์เพิ่มขึ้นจนถึงจุดที่เครื่องมือการผลิตจะเหมาะสมในที่สุด
คำถามที่ 5: สามารถผลิตชิ้นส่วนได้กี่ชิ้นจากแม่พิมพ์หล่อสุญญากาศชิ้นเดียวก่อนที่คุณภาพจะลดลง
ความเที่ยงตรงของมิติจะยังคงใกล้เคียงกับต้นแบบดั้งเดิมในการหล่อประมาณ 15 ครั้งแรก จากนั้นจะลดลงเมื่อซิลิโคนค่อยๆ สูญเสียความยืดหยุ่น และมุมภายในที่แหลมคมก็อ่อนลง การดำเนินงานที่คำนึงถึงคุณภาพส่วนใหญ่จะเลิกใช้แม่พิมพ์ที่มีเครื่องหมายการหล่อประมาณ 20 ถึง 25 เส้น แทนที่จะเสี่ยงว่าชิ้นส่วนจะอยู่นอกเกณฑ์ความคลาดเคลื่อน สำหรับการสั่งซื้อจำนวนมาก แม่พิมพ์หลายแบบจะถูกผลิตจากต้นแบบเดียวกันและทำงานแบบคู่ขนาน ทำให้การหล่อทุกครั้งอยู่ในส่วนที่มีความเที่ยงตรงสูงของเส้นโค้งนั้น
คำถามที่ 6: การตกแต่งพื้นผิวเปลี่ยนขนาดของชิ้นส่วนที่พิมพ์หรือหล่อหรือไม่?
ใช่ และนี่คือหนึ่งในรายละเอียดที่ถูกมองข้ามบ่อยที่สุดในข้อกำหนด การขัดจะขจัดวัสดุในปริมาณเล็กน้อยซึ่งโดยทั่วไปสามารถควบคุมได้ ในขณะที่การพ่นสีและการชุบจะเพิ่มความหนาของวัสดุ โดยทั่วไปจะอยู่ในช่วง 30 ถึง 60 ไมครอนต่อพื้นผิว ขึ้นอยู่กับระบบการเคลือบ คุณลักษณะใดๆ ที่มีระยะห่างในการทำงานที่จำกัด เช่น รูแบริ่ง รูเกลียว หรือหน้าซีล ควรปิดบังก่อนการเคลือบหรือตัดเฉือนหลังการตกแต่งเสร็จ แทนที่จะปล่อยทิ้งไว้เพื่อดูดซับความหนาของฟิล์มใดๆ ก็ตามที่กระบวนการนี้เกิดขึ้น