- บริการการพิมพ์ 3 มิติ

- บริการเครื่องจักรกลซีเอ็นซี

- บริการหล่อสุญญากาศ

- บริการตกแต่งพื้นผิว

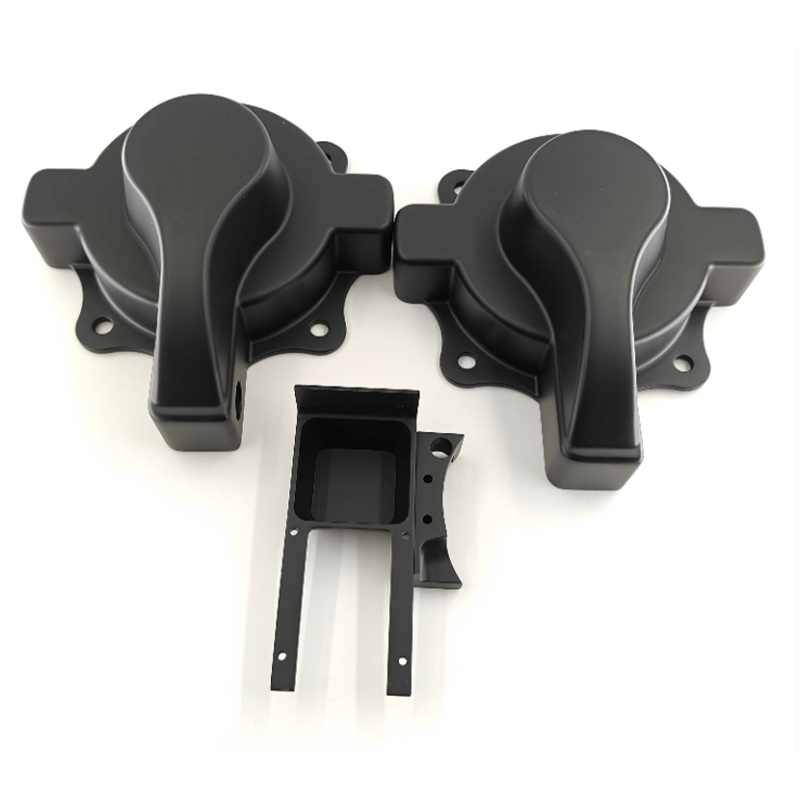
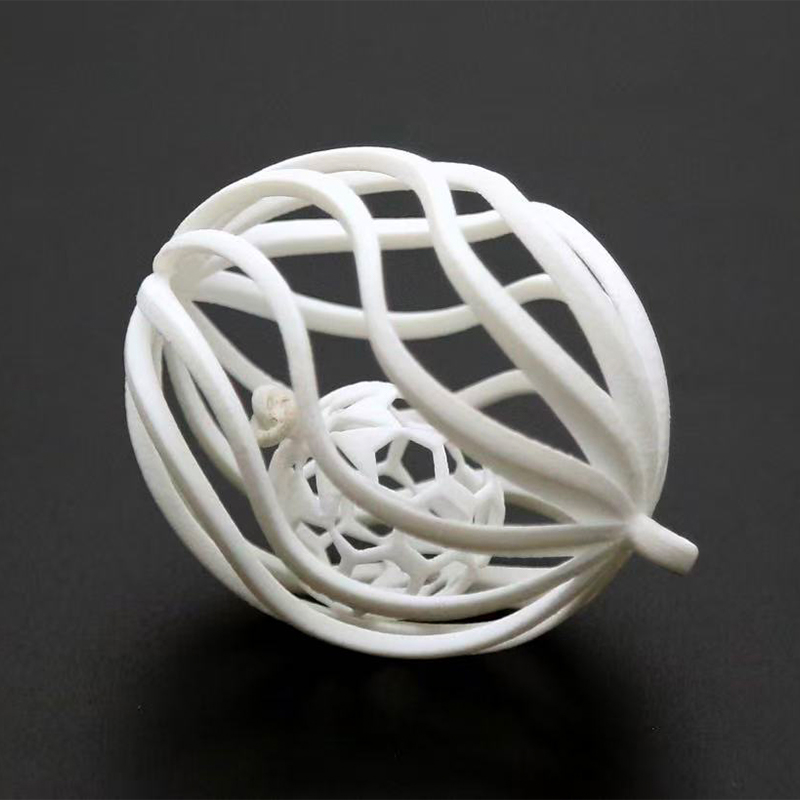
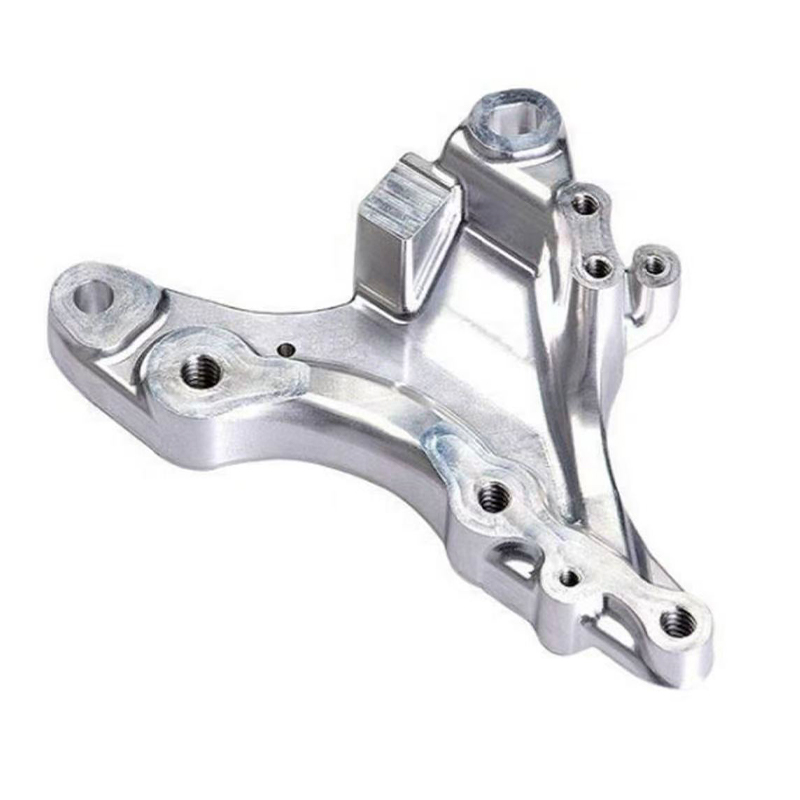
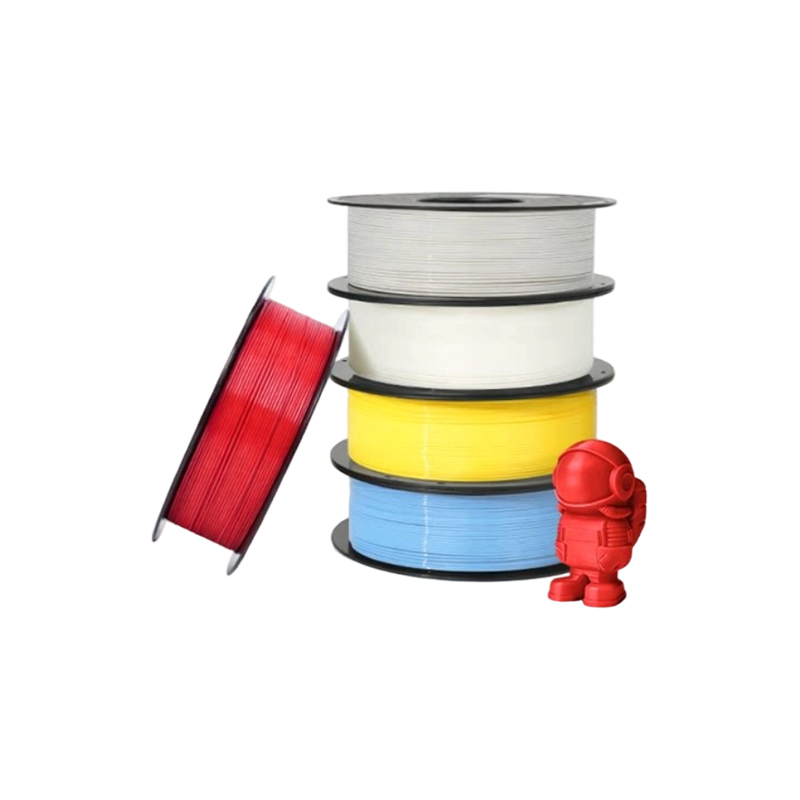
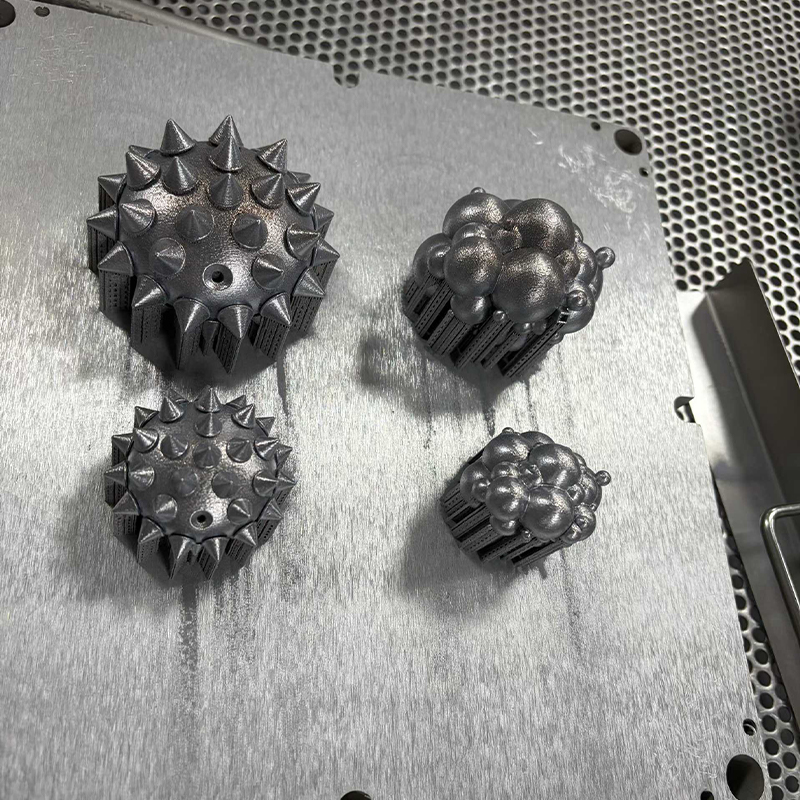
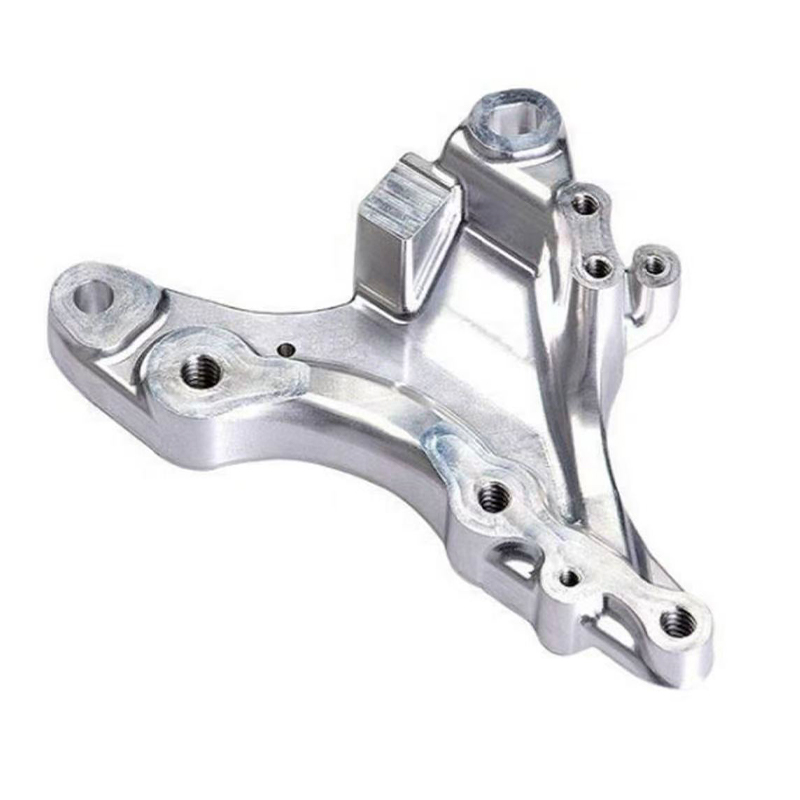
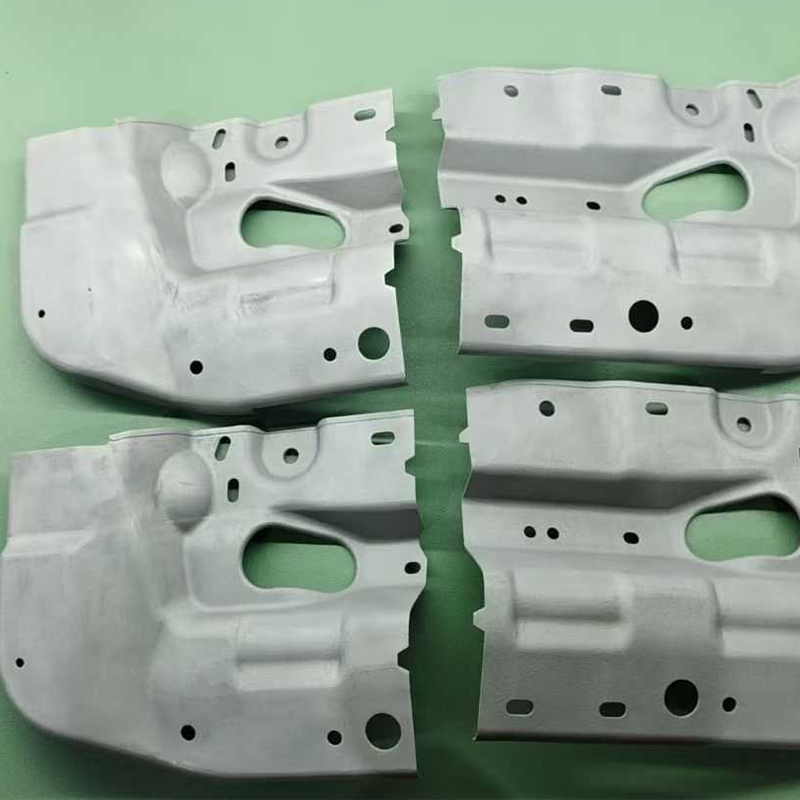
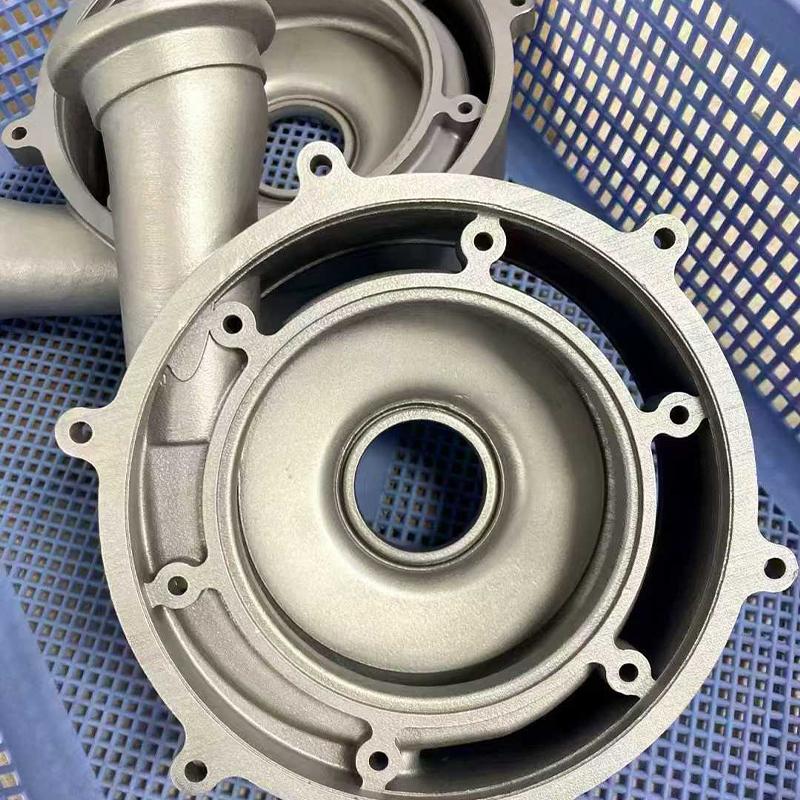
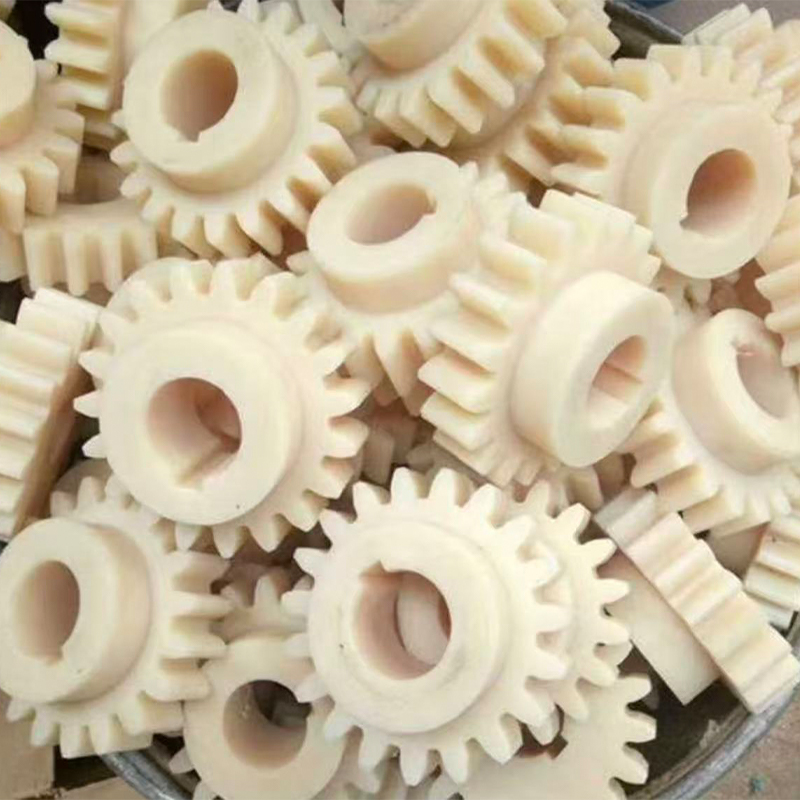
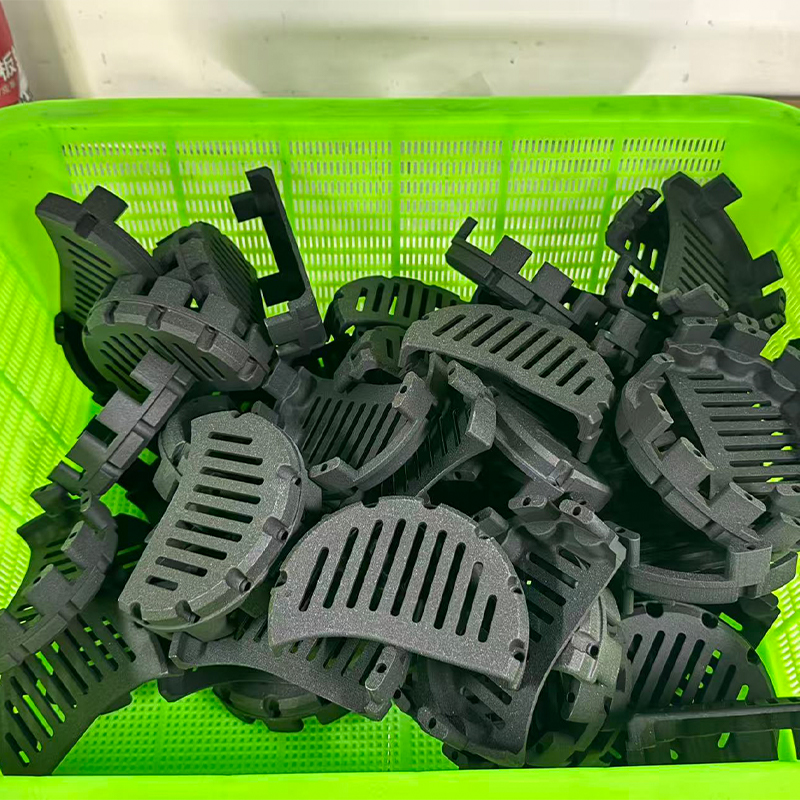
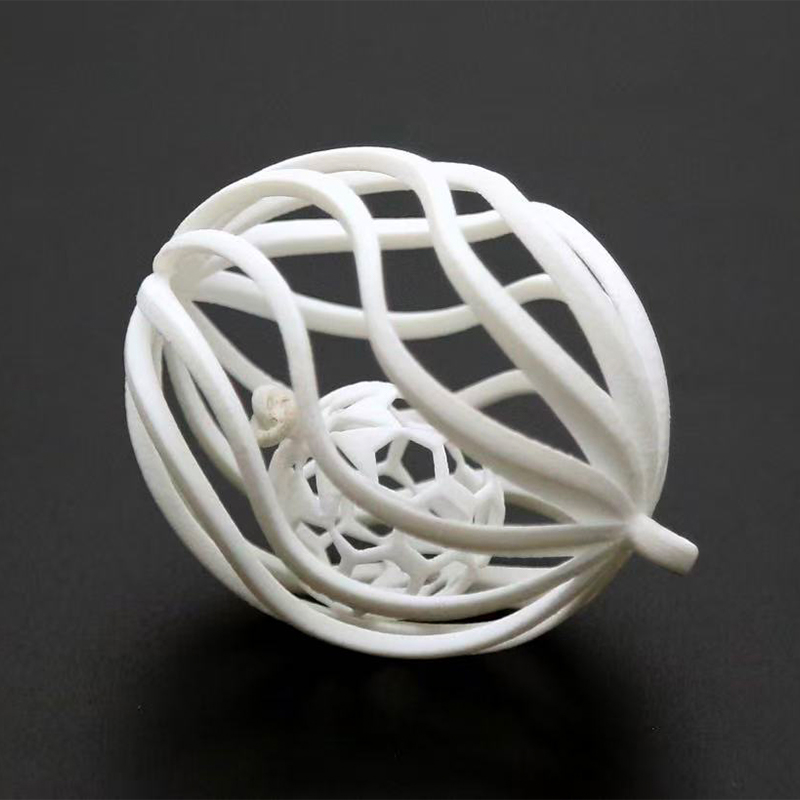
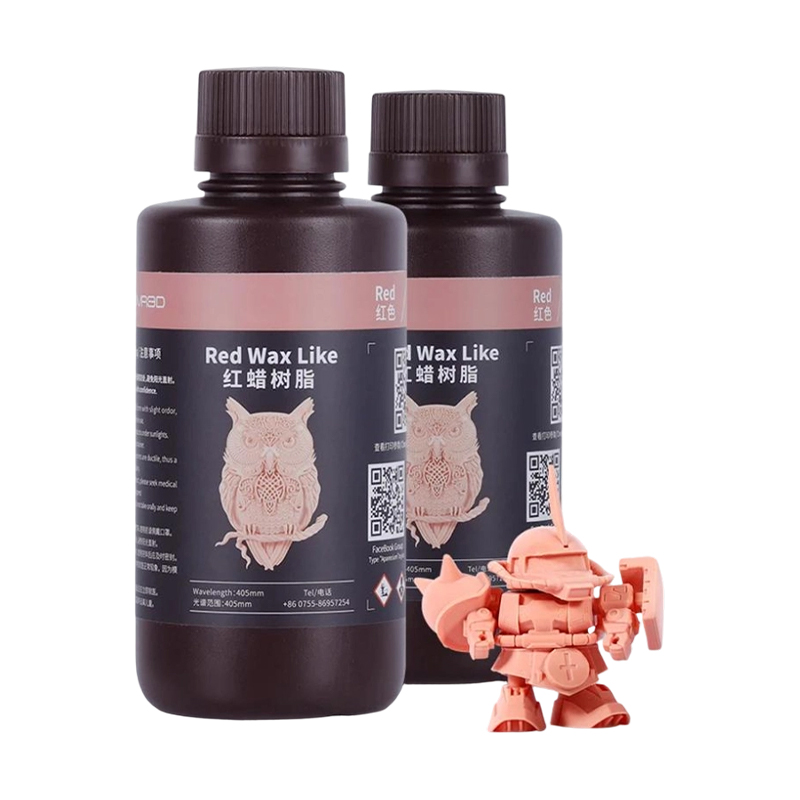
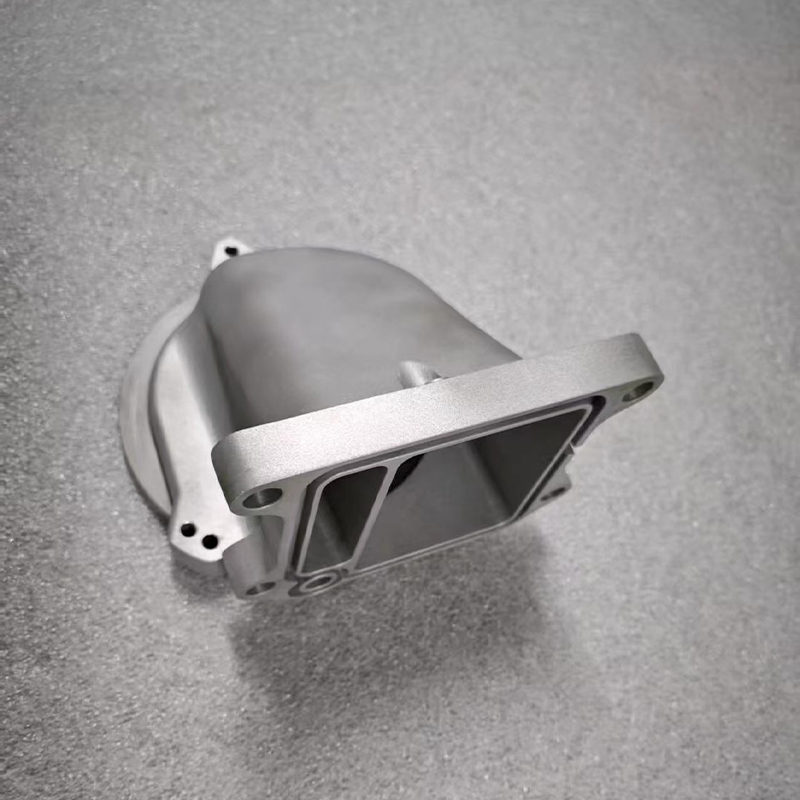
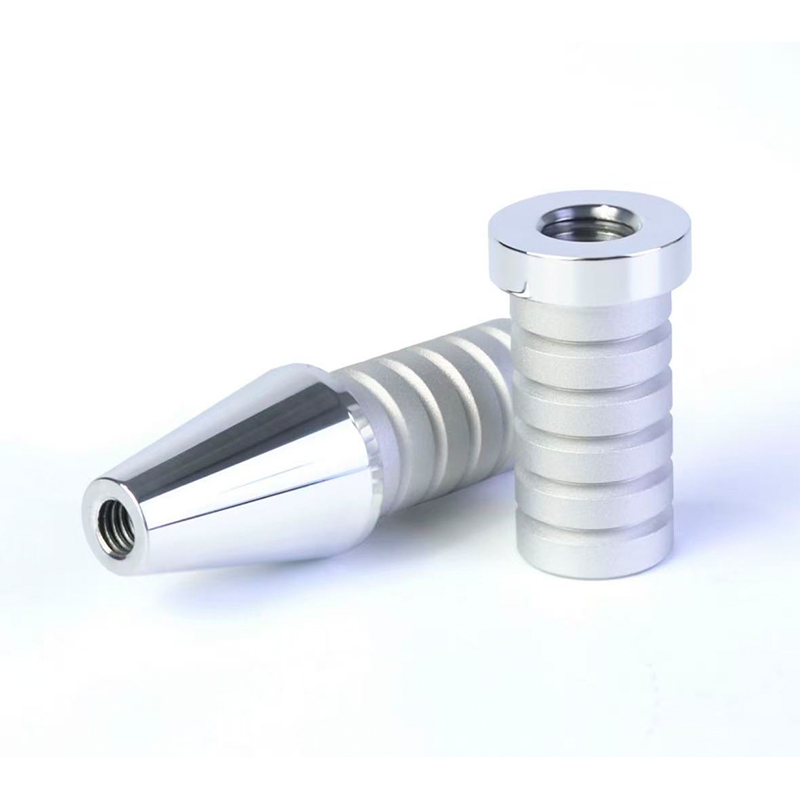
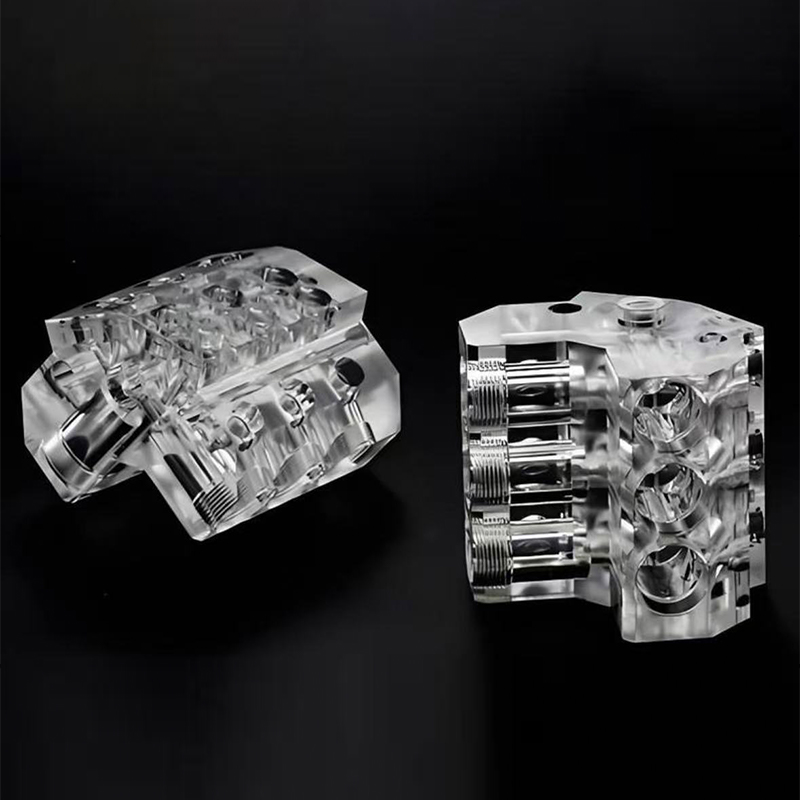
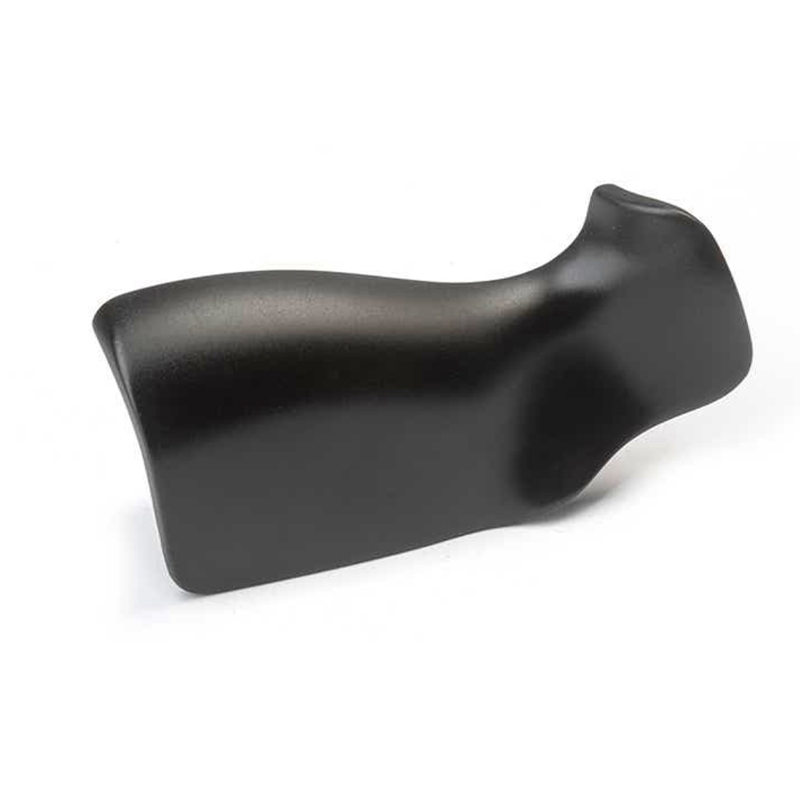
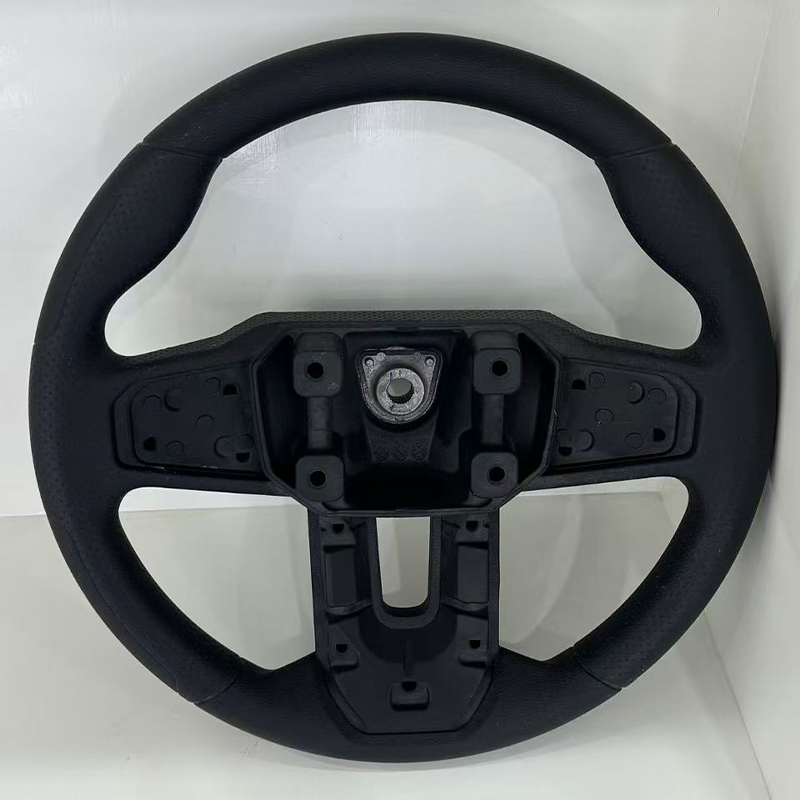
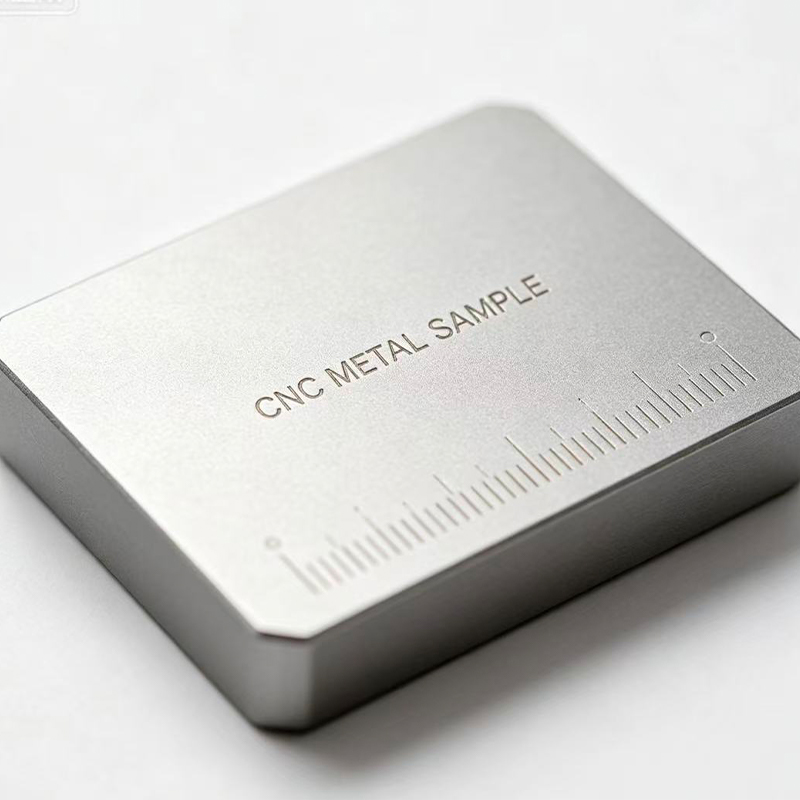
คู่มือผู้ผลิตบริการการพิมพ์ 3 มิติและเครื่องจักร CNC ของจีน
คำตอบโดยตรง: สิ่งที่แพลตฟอร์มการผลิตอัจฉริยะแบบบูรณาการมอบให้ได้จริง
หากคุณกำลังจัดหาชิ้นส่วนจากประเทศจีน บริการการพิมพ์ 3 มิติ ผู้ผลิต สิ่งที่มีประโยชน์ที่สุดที่ควรทราบคือ: เส้นทางกระบวนการมีความสำคัญน้อยกว่าว่าซัพพลายเออร์รายหนึ่งจะควบคุมห่วงโซ่ทั้งหมดตั้งแต่ไฟล์ดิจิทัลไปจนถึงชิ้นส่วนที่ตรวจสอบเสร็จแล้วหรือไม่ . ผู้ซื้อที่ส่งแบบจำลองไปยังผู้จำหน่ายรายหนึ่งเพื่อทำการพิมพ์ ส่งสินค้าไปยังผู้จำหน่ายรายที่สองเพื่อทำการตัดเฉือน จากนั้นจึงขนส่งชิ้นส่วนไปยังผู้จำหน่ายรายที่สามสำหรับการทาสี โดยทั่วไปจะใช้เวลาเจ็ดถึงสิบสองวันทำการในการส่งมอบเพียงอย่างเดียว และการส่งมอบทุกครั้งเป็นสถานที่ที่ความรับผิดชอบด้านความอดทนกลายเป็นเรื่องคลุมเครือ แพลตฟอร์มการผลิตอัจฉริยะแบบครบวงจรช่วยขจัดช่องว่างเหล่านั้นโดยการจัดให้มีการทบทวนการออกแบบ การผลิตแบบเติมเนื้อ การตัดเฉือนแบบหักลบ การจำลองแม่พิมพ์ซิลิโคน การรักษาพื้นผิว และการตรวจสอบขนาดภายในระบบการผลิตเดียวด้วยบันทึกคุณภาพเดียว
ในทางปฏิบัติ นั่นหมายถึงการสนทนาทางวิศวกรรมครั้งเดียวกัน แทนที่จะเป็นสามบทสนทนา ภาพวาดหนึ่งชุดตีความไปในทิศทางเดียว และฝ่ายหนึ่งต้องรับผิดชอบเมื่อการเจาะกลับมามีขนาดเกิน 0.05 มม. สำหรับวิศวกรที่ประเมินผู้ให้บริการการพิมพ์ 3 มิติ รายการตรวจสอบนั้นสั้นและเป็นรูปธรรม: พวกเขาสามารถพิมพ์ด้วยเรซิน ไนลอน และโลหะได้หรือไม่ พวกเขาสามารถติดตามส่วนที่พิมพ์ด้วยเครื่องจักร CNC บนคุณสมบัติที่สำคัญได้หรือไม่ พวกเขาสามารถเชื่อมต่อกับปริมาณชุดเล็กโดยไม่ต้องใช้เครื่องมือหนักหรือไม่ และพวกเขาสามารถบันทึกข้อมูลทั้งหมดได้ ซัพพลายเออร์ที่ตอบว่าใช่ทั้งสี่คนกำลังเสนอข้อเสนอ โซลูชั่นการผลิตที่แม่นยำแบบครบวงจร แทนที่จะเป็นร้านขายงานแบบกระบวนการเดียว
ส่วนที่เหลือของบทความนี้จะอธิบายวิธีการทำงานของแต่ละความสามารถ โดยที่แต่ละความสามารถเป็นตัวเลือกที่เหมาะสม ความแม่นยำและระยะเวลารอคอยสินค้าที่คุณคาดหวังได้ตามความเป็นจริง และวิธีการประเมินผู้ผลิตบริการเครื่องจักรกลซีเอ็นซีของจีนหรือซัพพลายเออร์บริการการพิมพ์ 3 มิติเชิงอุตสาหกรรมของจีน ก่อนที่คุณจะส่งมอบโปรแกรมให้กับพวกเขา คำแนะนำด้านล่างนี้เขียนขึ้นสำหรับผู้ซื้อด้านเทคนิคที่ต้องปกป้องการตัดสินใจจัดหาภายในองค์กร
เหตุใดต้นทุนการจัดหาแบบแยกส่วนจึงมีต้นทุนมากกว่าที่คิด
ทีมจัดซื้อส่วนใหญ่จะเปรียบเทียบซัพพลายเออร์ในรายการที่เสนอราคาสำหรับการดำเนินงานครั้งเดียว การเปรียบเทียบดังกล่าวไม่สมบูรณ์ เนื่องจากภาระที่แท้จริงของห่วงโซ่อุปทานที่กระจัดกระจายอยู่ในช่องว่างระหว่างการดำเนินงาน ได้แก่ การเสนอราคาใหม่ การแก้ไขใหม่ การตรวจสอบใหม่ การขนส่งระหว่างโรงงาน และชั่วโมงทางวิศวกรรมที่ใช้ในการแปลสมมติฐานของผู้ขายรายหนึ่งเป็นภาษาของผู้ขายรายอื่น ชิ้นส่วนที่ต้องใช้การพิมพ์ การตัดเฉือน การพ่นลูกปัด และการทาสีจะต้องผ่านคิวการจัดกำหนดการสี่คิวเมื่อแบ่งออกเป็นซัพพลายเออร์สี่ราย และเวลาคิวมักจะนานกว่าเวลาดำเนินการเกือบตลอดเวลา
การรวมเข้ากับบริการการพิมพ์ 3 มิติทางอุตสาหกรรมที่ให้บริการด้านการตัดเฉือนและการตกแต่งขั้นสุดท้ายจะเปลี่ยนเลขคณิตด้วย ข้อมูลการยึดจับที่สร้างขึ้นสำหรับช่องว่างที่พิมพ์จะถูกนำมาใช้ซ้ำในขั้นตอนการตัดเฉือน ใบรับรองวัสดุจะเป็นไปตามส่วนนั้นแทนที่จะมาแยกกันทางอีเมล ความไม่สอดคล้องจะถูกตรวจพบที่สถานีที่สร้างขึ้น แทนที่จะเป็นสามสัปดาห์ต่อมาที่ผู้จำหน่ายขั้นปลาย ในโปรแกรมที่ใช้ปริมาณน้อยโดยทั่วไป การรวมจะลดเวลาที่ผ่านไปทั้งหมดจากไฟล์ที่เผยแพร่ไปยังส่วนที่ตรวจสอบลง 35 ถึง 50 เปอร์เซ็นต์ แม้ว่าเวลาแต่ละกระบวนการจะไม่เปลี่ยนแปลงก็ตาม
จริงๆแล้ววันไหน.
แผนภูมิด้านล่างเปรียบเทียบเวลารอคอยสินค้าที่ผ่านไปโดยทั่วไปสำหรับเส้นทางกระบวนการทั่วไป โดยวัดจากช่วงเวลาที่ไฟล์ที่ผลิตได้ถูกปล่อยไปจนถึงช่วงเวลาที่ชิ้นส่วนถูกบรรจุเพื่อการขนส่ง นี่เป็นวันทำการสำหรับงานเดียวในร้านค้าที่มีการโหลดตามปกติ ไม่ใช่ขั้นต่ำตามทฤษฎี
มีหลายสิ่งที่ควรค่าแก่การอ่านจากแผนภูมินี้ แทนที่จะอ่านผ่านๆ ประการแรก การพิมพ์ด้วยเรซินเป็นเส้นทางที่เร็วที่สุดไปยังวัตถุทางกายภาพ ซึ่งเป็นสาเหตุที่บริการการพิมพ์แบบจำลอง 3 มิติยังคงเป็นค่าเริ่มต้นสำหรับแบบฟอร์มในยุคแรกๆ และการตรวจสอบความเหมาะสม โดยที่ภาระทางกลยังไม่เป็นปัญหา ประการที่สอง ชิ้นส่วนเติมเนื้อโลหะและชิ้นส่วนกลึงสแตนเลสจะมาบรรจบกันที่ระยะเวลารอคอยสินค้าเท่ากัน เนื่องจากทั้งสองส่วนถูกครอบงำโดยขั้นตอนหลังการประมวลผลมากกว่าขั้นตอนการขึ้นรูปหลัก: งานพิมพ์โลหะต้องการการบรรเทาความเครียด การรองรับการขจัดออก และมักจะเสร็จสิ้นการตัดเฉือน ในขณะที่การตัดเฉือนสเตนเลสต้องการการป้อนที่ช้ากว่า การเปลี่ยนเครื่องมือและการขัดเงามากขึ้น ประการที่สาม เส้นทางแม่พิมพ์ซิลิโคนเป็นเส้นทางเดียวที่ยาวที่สุดในแผนภูมิ แต่จำนวนดังกล่าวครอบคลุมสำเนาที่เสร็จสมบูรณ์แล้วห้าสิบชุดแทนที่จะเป็นหนึ่งเส้นทาง ดังนั้นเวลาต่อชิ้นจึงต่ำที่สุดในจำนวนหกชุด ประการที่สี่ ช่องว่างระหว่างการตัดเฉือนอะลูมิเนียมและสเตนเลสไม่ใช่กลไกการจัดกำหนดการ แต่เป็นกลไกทางฟิสิกส์ และซัพพลายเออร์รายใดก็ตามที่เสนอราคาว่าเหมือนกันไม่ได้คำนึงถึงงานนี้เลย สุดท้ายนี้ ไม่มีตัวเลขใดที่จะปรับปรุงได้มากนักจากการเลือกเครื่องจักรที่เร็วกว่า พวกเขาปรับปรุงโดยการขจัดการรอคอยระหว่างขั้นตอนต่างๆ ซึ่งเป็นสิ่งที่แพลตฟอร์มบูรณาการได้รับการออกแบบมาให้ทำ
ความสามารถเบื้องหลังบริการการพิมพ์ 3 มิติระดับมืออาชีพ
บริการการพิมพ์ 3 มิติแบบวลีครอบคลุมกลุ่มกระบวนการที่แชร์เฉพาะแนวคิดในการสร้างวัสดุก่อสร้างทีละชั้นเท่านั้น ความคลาดเคลื่อน ลักษณะพื้นผิว คุณสมบัติของวัสดุ และจุดที่น่าสนใจทางเศรษฐกิจแตกต่างกันอย่างมาก และการเลือกอันที่ไม่ถูกต้องเป็นสาเหตุของความผิดหวังที่พบบ่อยที่สุดในหมู่ผู้ซื้อครั้งแรก ผู้ผลิตบริการการพิมพ์ 3D แบบกำหนดเองของจีนที่มีความสามารถจะไม่เพียงแค่ยอมรับไฟล์และพิมพ์ลงบนเครื่องใดก็ตามที่ไม่ได้ใช้งาน มันจะถามว่าชิ้นส่วนนั้นต้องใช้อะไรบ้างเพื่อความอยู่รอด ต้องการกี่ชิ้น และจะเกิดอะไรขึ้นกับชิ้นส่วนหลังจากออกจากห้องสร้างแล้ว
กระบวนการเรซินเพื่อความเที่ยงตรงของภาพและมิติ
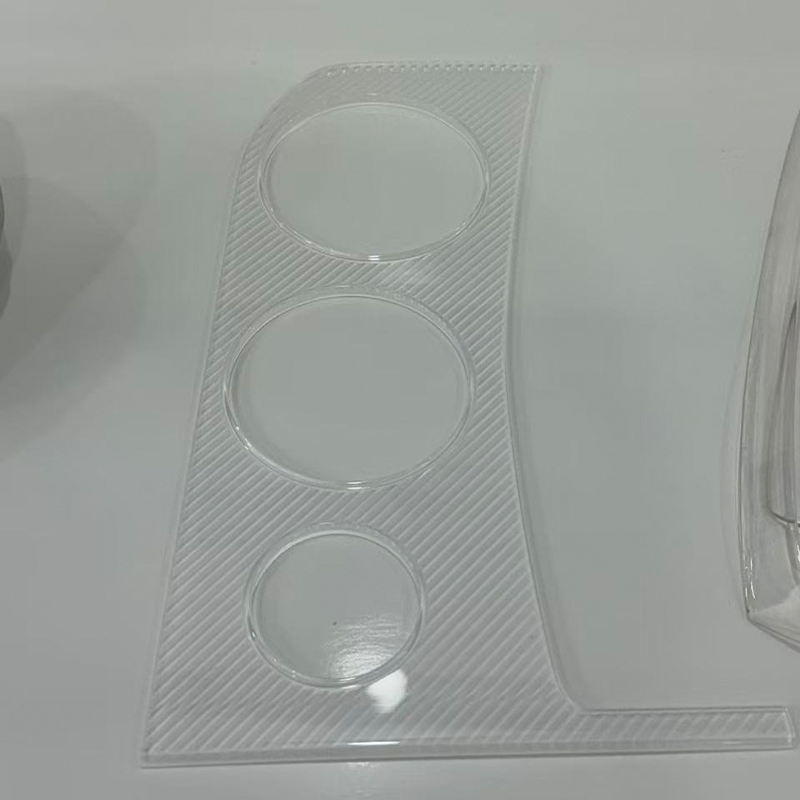
Stereolithography และเทคโนโลยีเรซินที่เกี่ยวข้องจะสร้างพื้นผิวที่เรียบที่สุดตามการผลิตที่มีอยู่ในการผลิตแบบเติมเนื้อ โดยมีความสูงของชั้นโดยทั่วไประหว่าง 0.025 มม. ถึง 0.1 มม. นั่นทำให้พวกเขาเป็นเครื่องมือที่เหมาะสมสำหรับโมเดลรูปลักษณ์ ตัวนำทางแสงแบบโปร่งใส โครงสร้างตาข่ายที่ละเอียด และรูปแบบหลักที่กำหนดไว้สำหรับแม่พิมพ์ซิลิโคน ข้อเสียเปรียบคือกลไก: เรซินมาตรฐานจะค่อนข้างเปราะและสูญเสียความแข็งเมื่อเก็บไว้ที่อุณหภูมิสูง ดังนั้น โดยทั่วไปแล้วชิ้นส่วนเรซินจะเป็นอุปกรณ์สื่อสารหรือเป็นรูปแบบแทนที่จะเป็นส่วนประกอบที่รับน้ำหนัก เรซินวิศวกรรมที่มีการเบี่ยงเบนความร้อนที่สูงขึ้นและความเหนียวที่ดีขึ้นทำให้ช่องว่างนั้นแคบลง และเป็นข้อกำหนดที่ถูกต้องเมื่อต้องจัดการชิ้นส่วนที่พิมพ์ซ้ำ ๆ ในแท่นทดสอบ
กระบวนการผงไนลอนสำหรับชิ้นส่วนที่ใช้งานได้
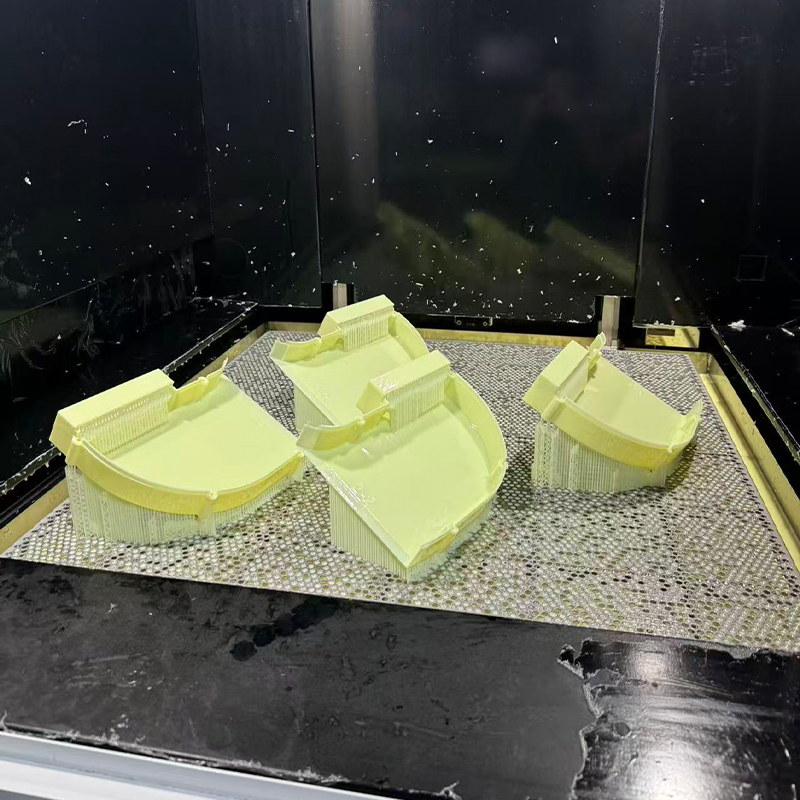
กระบวนการไนลอนแบบ Powder-bed สร้างขึ้นโดยไม่มีโครงสร้างรองรับ ซึ่งช่วยให้นักออกแบบสร้างรูปทรงเรขาคณิตที่ซับซ้อน ช่องภายใน และบานพับที่มีชีวิตซึ่งไม่มีเส้นทางอื่นใดสามารถผลิตได้ในเชิงเศรษฐกิจ ชิ้นส่วนมีผิวด้านที่สม่ำเสมอและมีคุณสมบัติไอโซโทรปิกเพียงพอที่จะทำหน้าที่เป็นส่วนประกอบที่ใช้งานจริงได้ เช่น ฉากยึด ท่อ ตัวเรือน อุปกรณ์จับยึด และฝาครอบสำหรับใช้งานขั้นสุดท้าย เกรดไนลอนที่เติมแก้วและเติมคาร์บอนจะเพิ่มความแข็งและความเสถียรของมิติสำหรับฟิกซ์เจอร์ที่ต้องยึดจุดอ้างอิงไว้ภายใต้แรงยึดจับ สำหรับวิศวกร คุณสมบัติที่สำคัญไม่ใช่ค่าความต้านทานแรงดึงทั่วไป แต่เป็น ความสามารถในการซ้อนชิ้นส่วนที่แตกต่างกันหลายสิบชิ้นไว้ในโครงสร้างเดียว และรับทั้งหมดภายในกรอบเวลาสี่วันเดียวกัน .
การผลิตสารเติมแต่งโลหะสำหรับรูปทรงที่ไม่สามารถตัดเฉือนได้
การพิมพ์โลหะจะเกิดขึ้นเมื่อชิ้นส่วนมีช่องระบายความร้อน ท่อร่วมภายใน ทางเดินโหลดที่ปรับให้เหมาะสมกับโทโพโลยี หรือโครงผนังบางที่เครื่องตัดไม่สามารถเข้าถึงได้ อลูมิเนียมอัลลอยด์ เกรดสเตนเลส เหล็กกล้าเครื่องมือ และไทเทเนียมล้วนได้รับการประมวลผลเป็นประจำ ระเบียบวินัยที่แยกซัพพลายเออร์ที่จริงจังออกจากซัพพลายเออร์ทั่วไปคือขั้นตอนหลังการประมวลผล: แก้ไขการบรรเทาความเครียดที่ถูกต้องก่อนที่ชิ้นส่วนจะออกจากฐานรองพิมพ์ การกำจัดส่วนรองรับที่มีการควบคุม การกดแบบไอโซสแตติกแบบร้อนในบริเวณที่มีความพรุนเป็นสำคัญ และดำเนินการตัดเฉือนให้เสร็จสิ้นทุกหน้าการซีล แท่นรองตลับลูกปืน และรูเกลียว ไม่ควรถือว่าการพิมพ์โลหะที่ยังไม่ผ่านกระบวนการขัดเงาเป็นส่วนประกอบที่มีความแม่นยำ
กระบวนการจับคู่ตามความต้องการ: ตารางเปรียบเทียบ
ตารางด้านล่างสรุปขอบเขตการใช้งานจริงของแต่ละเส้นทาง เนื่องจากโดยปกติแล้วจะให้บริการโดยบริการการพิมพ์ 3 มิติทางอุตสาหกรรมที่ดำเนินการเกี่ยวกับเครื่องจักรและสายการผลิตแม่พิมพ์ด้วย ความคลาดเคลื่อนจะระบุไว้ว่าทำได้โดยทั่วไปในเรขาคณิตที่ได้รับการออกแบบมาอย่างดี ไม่ใช่ขีดจำกัดที่แน่นอน และถือว่าชิ้นส่วนได้รับการตรวจสอบความสามารถในการผลิตก่อนที่งานจะออกสู่ตลาด
| เส้นทางกระบวนการ | ความอดทนโดยทั่วไป | พื้นผิวตามแบบที่สร้างขึ้น | ตระกูลวัสดุ | ชุดเศรษฐกิจ |
|---|---|---|---|---|
| เรซิน SLA | ±0.1 มม | Ra 3–6 ไมโครเมตร | เรซินมาตรฐานและวิศวกรรม | 1–20 |
| เตียงแป้งไนลอน | ±0.2 มม | รา 10–15 ไมโครเมตร | PA12, PA11, ไนลอนเติม | 1–500 |
| เตียงผงเลเซอร์โลหะ | ±0.2 มม | รา 8–20 ไมโครเมตร | อะลูมิเนียม สแตนเลส เหล็กกล้าเครื่องมือ ไทเทเนียม | 1–100 |
| เครื่องจักรกลซีเอ็นซี 3 แกน | ±0.02 มม | รา 1.6–3.2 ไมโครเมตร | อลูมิเนียม เหล็ก ทองเหลือง พลาสติกวิศวกรรม | 1–2000 |
| เครื่องจักรกลซีเอ็นซี 5 แกน | ±0.01 มม | Ra 0.8–1.6 ไมโครเมตร | อะลูมิเนียม สแตนเลส ไทเทเนียม ซูเปอร์อัลลอย | 1–2000 |
| การจำลองแบบแม่พิมพ์ซิลิโคน | ±0.15 มม | สะท้อนถึงต้นแบบ | เรซิน PU จำลอง ABS, PP, ยาง | 20–200 |
อ่านตารางทีละคอลัมน์แทนที่จะอ่านตามแถว คอลัมน์พิกัดความเผื่อแสดงให้เห็นว่าเหตุใดการตัดเฉือนขั้นสุดท้ายหลังการพิมพ์จึงไม่ใช่ทางเลือกสำหรับคุณสมบัติด้านความแม่นยำ: เกณฑ์ความคลาดเคลื่อนของสารเติมแต่งที่ดีที่สุดในรายการยังคงเป็นลำดับความสำคัญที่หลวมกว่าการตัดเฉือน 5 แกนตามปกติ . คอลัมน์พื้นผิวอธิบายว่าทำไมชิ้นส่วนเครื่องสำอางที่ทาสีมักจะเริ่มต้นจากต้นแบบเรซินหรือชิ้นงานที่ขึ้นรูปด้วยเครื่องจักร แทนที่จะเป็นงานพิมพ์ไนลอน คอลัมน์แบทช์เป็นคอลัมน์ที่ผู้ซื้อมักมองข้าม และเป็นคอลัมน์ที่กำหนดว่าโปรแกรมจะยังคงทำกำไรได้หรือไม่เมื่อปริมาณเพิ่มขึ้น
บริการการพิมพ์ 3 มิติขนาดใหญ่: การสร้างที่เหนือกว่าซองจดหมายมาตรฐาน
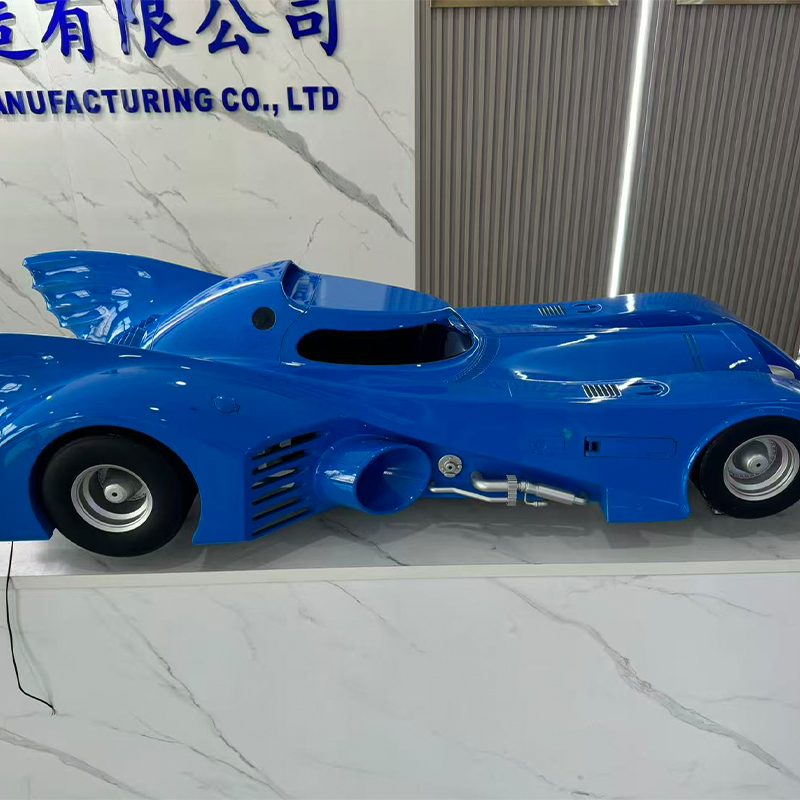
ความต้องการบริการพิมพ์ 3 มิติขนาดใหญ่เติบโตเร็วกว่าปริมาณการผลิตเครื่องจักร และคำตอบเชิงปฏิบัติสำหรับรูปทรงเรขาคณิตขนาดใหญ่นั้นแทบจะไม่มีเครื่องจักรขนาดมหึมาสักเครื่องเดียว เป็นการแบ่งส่วนแบบอัจฉริยะ: การแยกแบบจำลองไปตามระนาบที่เลือกด้วยเหตุผลด้านโครงสร้างและความสวยงาม การพิมพ์ส่วนต่างๆ แบบขนาน และการเชื่อมหรือรวมเข้าด้วยกันด้วยกลไกด้วยคุณสมบัติที่ตั้งไว้ซึ่งออกแบบให้เป็นการแยก ทำได้ดี ส่วนที่แบ่งส่วนจะแข็งแรงและตรงกว่างานพิมพ์ชิ้นเดียวที่มีขนาดเท่ากัน เนื่องจากแต่ละส่วนจะมีการไล่ระดับความร้อนน้อยลงในระหว่างการสร้าง
แผนภูมิด้านล่างเปรียบเทียบมิติเดี่ยวที่ยาวที่สุดที่สามารถทำได้เป็นประจำในแต่ละเส้นทางก่อนที่จะจำเป็นต้องแบ่งส่วน มันเป็นแผนผังความสามารถ ไม่ใช่การจัดอันดับ และแสดงให้เห็นว่าเหตุใดบริการการพิมพ์ 3 มิติขนาดใหญ่และแผนกเครื่องจักรจึงเป็นพันธมิตรโดยธรรมชาติมากกว่าคู่แข่ง
แผนภูมินี้ใช้การอ่านอย่างละเอียดอีกครั้งสำหรับทุกคนที่ระบุชิ้นส่วนขนาดใหญ่ การอัดขึ้นรูปขนาดใหญ่เข้าถึงมิติชิ้นเดียวที่ยิ่งใหญ่ที่สุดของเส้นทางการเติมใดๆ ที่แสดง ซึ่งเป็นเหตุผลว่าทำไมจึงครอบงำการใช้งานต่างๆ เช่น เช็คฟิกซ์เจอร์ เครื่องมือขึ้นรูป กล่องจำลอง และรูปแบบโรงหล่อ ซึ่งยอมรับความคลาดเคลื่อนของมิติในเสี้ยวหนึ่งของมิลลิเมตรได้ การกัดโครงสำหรับตั้งสิ่งของทำได้เกือบถึงระดับสูงสุดในขณะที่รักษาพิกัดความเผื่อได้เข้มงวดขึ้นประมาณ 20 เท่า ดังนั้นกระบวนการทั้งสองจึงมักจะจับคู่กัน: พิมพ์รูปร่างจำนวนมาก จากนั้นจึงตัดเฉือน Datum และผิวหน้าคู่กันบนแท่นเดียวกัน ระบบเตียงผงโลหะอยู่ที่ปลายล่างของแกนขนาด ซึ่งเป็นข้อจำกัดที่ใหญ่ที่สุดเพียงอย่างเดียวในการใช้สารเติมแต่งโลหะ และเหตุผลที่ส่วนประกอบโลหะขนาดใหญ่มักจะพิมพ์เป็นส่วนๆ และเชื่อมต่อกัน ไนลอนและเรซินอุตสาหกรรมครอบครองแถบตรงกลาง ครอบคลุมตัวเรือนสินค้าอุปโภคบริโภคและส่วนประกอบภายในรถยนต์ส่วนใหญ่ได้อย่างสะดวกสบายในชิ้นเดียว ข้อสรุปในทางปฏิบัติก็คือว่า build ซองจดหมายควรถือเป็นอินพุตการออกแบบจากเซสชัน CAD แรก ไม่ใช่ข้อจำกัดที่พบในใบเสนอราคา .
บริการเครื่องจักรกลซีเอ็นซีแบบกำหนดเอง: ที่ซึ่งความแม่นยำถูกสร้างขึ้นจริง
การผลิตแบบเติมเนื้อจะทำให้เกิดรูปทรงเรขาคณิต การตัดเฉือนทำให้เกิดความแม่นยำ ซัพพลายเออร์ OEM ที่ผลิตเครื่องจักร CNC ของจีนที่คุ้มค่าที่จะมีส่วนร่วมควรสามารถอธิบายได้โดยไม่ได้รับแจ้งถึงวิธีที่พวกเขาดำรงตำแหน่งระหว่างการปฏิบัติงาน วิธีที่พวกเขาชดเชยการสึกหรอของเครื่องมือในแต่ละแบตช์ และวิธีที่พวกเขาตรวจสอบบทความแรกก่อนที่จะปล่อยส่วนที่เหลือ คำตอบทั้งสามข้อนี้เผยให้เห็นถึงความสามารถที่แท้จริงมากกว่ารายชื่อแบรนด์เครื่องจักรที่เคยมีมา
ข้อควรพิจารณาในการให้บริการตัดเฉือนอะลูมิเนียม
อะลูมิเนียมยังคงเป็นปัจจัยหลักในการผลิตต้นแบบและการผลิตในปริมาณน้อย เนื่องจากสามารถตัดได้รวดเร็ว มีความทนทานสูง และยอมรับการตกแต่งได้หลากหลาย บริการ CNC อะลูมิเนียมที่มีประสิทธิภาพให้ความสำคัญกับรายละเอียดสามประการที่แยกชิ้นส่วนที่ยอมรับได้ออกจากชิ้นส่วนที่ดีเยี่ยม: การคายเศษในช่องลึก ซึ่งการตัดเศษจะทิ้งร่องรอยไว้เป็นพยาน ความหนาของผนังสัมพันธ์กับแรงจับยึด เนื่องจากผนังบางเบี่ยงเบนแล้วเด้งกลับจนเกินความคลาดเคลื่อน และตัวเลือกที่ถูกต้องระหว่าง 6061, 7075 และ 5052 ขึ้นอยู่กับว่าลำดับความสำคัญคือความสามารถในการขึ้นรูป ความแข็งแรง หรือความสามารถในการขึ้นรูป ชิ้นส่วนอะลูมิเนียมที่วางแผนไว้อย่างดีสามารถย้ายจากสต็อกดิบไปยังส่วนประกอบที่เสร็จสิ้นได้ในการตั้งค่าเดียวบนเครื่องจักร 5 แกน ซึ่งช่วยลดข้อผิดพลาดในการซ้อนซ้อนที่การตั้งค่าแยกกันสามแบบจะแนะนำ
บริการ CNC สแตนเลสและโลหะแข็ง
บริการเครื่องจักรกลซีเอ็นซีสแตนเลสต้องการกรอบความคิดที่แตกต่าง การแข็งตัวของงานหมายความว่าเครื่องมือที่อยู่หรือถูแทนการตัดจะสร้างชั้นที่แข็งขึ้นซึ่งจะทำลายชั้นที่ผ่านถัดไป การจัดการความร้อน การจับยึดที่เข้มงวด รูปทรงของเครื่องมือที่คมชัดยิ่งขึ้น และกลยุทธ์การป้อนอย่างรอบคอบ ล้วนมีความสำคัญมากกว่าความเร็วของสปินเดิลดิบ สำหรับเกรด 316 และเกรดดูเพล็กซ์ รอบเวลาสามารถเป็นสองถึงสามเท่าของชิ้นส่วนอะลูมิเนียมที่เทียบเท่า ซึ่งเป็นเหตุผลว่าทำไมระยะเวลารอคอยสินค้าจากซัพพลายเออร์สเตนเลสจึงนานกว่า และเหตุใดจึงควรตั้งคำถามถึงใบเสนอราคาที่ไม่สนใจความแตกต่าง
เหตุใดบริการเครื่องจักรกลซีเอ็นซี 5 แกนจึงเปลี่ยนการสนทนาในการออกแบบ
การทำงานห้าแกนพร้อมกันช่วยให้เครื่องตัดเข้าใกล้ชิ้นงานจากมุมที่เปลี่ยนแปลงอย่างต่อเนื่อง ประโยชน์ทางวิศวกรรมนั้นเป็นรูปธรรม: เครื่องมือที่สั้นกว่าและแข็งแกร่งกว่าเข้าถึงคุณสมบัติเชิงลึกได้โดยไม่เกิดเสียงสะท้าน การตัดส่วนล่างและมุมประกอบนั้นถูกตัดเฉือนโดยไม่ต้องติดตั้งแบบกำหนดเอง และที่สำคัญที่สุด คุณลักษณะที่ต้องรวมศูนย์กลางซึ่งกันและกันจะถูกตัดออกในการตั้งค่าเดียว ดังนั้นความสัมพันธ์จึงถูกกำหนดโดยเครื่องจักร แทนที่จะอาศัยการจับยึดใหม่ของผู้ปฏิบัติงาน สำหรับตัวเรือนที่ซับซ้อน ใบพัด ท่อร่วม และเครื่องมือทางการแพทย์ นี่คือความแตกต่างระหว่างชิ้นส่วนที่ประกอบกับชิ้นส่วนที่เกือบจะประกอบกัน
การเปรียบเทียบสามเส้นทางหลักบนเกณฑ์ที่สำคัญ
วิศวกรไม่ค่อยเลือกกระบวนการบนแกนเดียว แผนภูมิเรดาร์ด้านล่างให้คะแนนเส้นทางหลักสามเส้นทางที่นำเสนอโดยแพลตฟอร์มบริการเต็มรูปแบบผ่านเกณฑ์หกประการที่ปรากฏในการตัดสินใจจัดหาอย่างสม่ำเสมอ ในระดับหนึ่งถึงห้า มีจุดมุ่งหมายเพื่อใช้เป็นตัวช่วยในการตัดสินใจสำหรับการสนทนาครั้งแรกของโครงการ เมื่อกระบวนการยังไม่ได้รับการแก้ไข
รูปร่างบอกเล่าเรื่องราวได้ชัดเจนกว่าโน้ตของแต่ละคน การพิมพ์ 3D สร้างโปรไฟล์ที่สูงและแคบซึ่งสูงสุดด้วยอิสระทางเรขาคณิตและความเร็วของชิ้นงานชิ้นเดียว ในขณะที่ลดระดับความคลาดเคลื่อนและการตกแต่ง ซึ่งเป็นลักษณะเฉพาะของกระบวนการที่ใช้สำหรับการทำซ้ำในช่วงแรกและสำหรับรูปร่างที่ไม่สามารถตัดได้ การตัดเฉือน CNC สร้างโปรไฟล์ที่กว้างและสมดุล โดยมีจุดแข็งที่สุดในด้านพิกัดความเผื่อ ช่วงวัสดุ และผิวสำเร็จ เป็นการยืนยันว่ามีบทบาทเป็นเส้นทางที่เปลี่ยนแนวคิดให้เป็นส่วนประกอบที่ผ่านการรับรอง การจำลองแม่พิมพ์ซิลิโคนอยู่ระหว่างทั้งสอง โดยมีความแม่นยำเพียงเล็กน้อยสำหรับความสามารถในการผลิตชิ้นส่วนเครื่องสำอางที่เหมือนกันหลายสิบชิ้นจากผู้เชี่ยวชาญเพียงคนเดียว สิ่งสำคัญที่สุดคือ รูปหลายเหลี่ยมทั้งสามซ้อนทับกันมากกว่าซ้อนกัน ซึ่งหมายความว่าไม่มีกระบวนการใดครอบงำ และคำตอบที่ถูกต้องสำหรับโปรแกรมจริงส่วนใหญ่นั้นเป็นลำดับมากกว่าตัวเลือก ความหมายโดยนัยในทางปฏิบัติก็คือ ซัพพลายเออร์ที่นำเสนอรูปทรงเพียงรูปแบบเดียวจากสามรูปแบบนี้สามารถใช้งานได้เพียงระยะเดียวในชีวิตของผลิตภัณฑ์ ในขณะที่แพลตฟอร์มแบบครบวงจรสามารถขนส่งชิ้นส่วนเดียวกันตั้งแต่แบบจำลองแนวคิดไปจนถึงชุดนำร่องโดยไม่ต้องเปลี่ยนผู้จำหน่าย
การจำลองแม่พิมพ์ซิลิโคน: สะพานเชื่อมระหว่างต้นแบบและการผลิต
ระหว่างการพิมพ์ครั้งเดียวและเครื่องมือเหล็กแข็งยังมีช่องว่างที่ทำให้หลาย ๆ โปรแกรมต้องประหลาดใจ ทีมงานต้องการชิ้นส่วนห้าสิบหรือหนึ่งร้อยชิ้นสำหรับการทดลองภาคสนาม การส่งใบรับรอง หรือการเปิดตัวทางการค้า แต่ปริมาณไม่สามารถกำหนดแม่พิมพ์การผลิตได้ และไทม์ไลน์ไม่สามารถดูดซับเวลารอคอยของเครื่องมือได้ การจำลองแม่พิมพ์ซิลิโคนหรือที่เรียกว่าการหล่อแบบสุญญากาศหรือการหล่อแบบยูรีเทน จะช่วยเติมเต็มช่องว่างนั้นได้อย่างแม่นยำ
ขั้นตอนการทำงานตรงไปตรงมา โดยทั่วไปแล้วรูปแบบต้นแบบจะถูกสร้างขึ้นโดยการพิมพ์เรซินที่มีความละเอียดสูงหรือโดยการตัดเฉือน และเสร็จสิ้นจนถึงพื้นผิวที่แน่นอนตามที่ชิ้นส่วนสุดท้ายต้องการ เนื่องจากซิลิโคนจะคัดลอกทุกรายละเอียดอย่างซื่อสัตย์ รวมถึงข้อบกพร่องด้วย ชิ้นต้นแบบถูกแขวนไว้ในกรอบและหุ้มด้วยซิลิโคนเหลว ซึ่งได้รับการบ่มแล้วจึงตัดให้เปิดตามแนวการแยกส่วนที่วางแผนไว้อย่างระมัดระวัง เรซินโพลียูรีเทนที่เลือกไว้เพื่อจำลอง ABS, โพลีโพรพีลีน, ยาง, ไนลอนที่เติมแก้ว หรืออะคริลิกโปร่งใส จะถูกเทภายใต้สุญญากาศเข้าไปในคาวิตี้ โดยทั่วไปแล้วแม่พิมพ์เดียวจะให้ผล สำเนาคุณภาพระหว่าง 20 ถึง 25 สำเนาก่อนที่การเลื่อนมิติจะต้องใช้เครื่องมือใหม่ ดังนั้นจึงมีการวางแผนคำสั่งซื้อร้อยชิ้นโดยใช้แม่พิมพ์สี่หรือห้าชิ้นที่ทำงานขนานกัน
แผนภูมิด้านล่างแสดงชั่วโมงการผลิตโดยเฉลี่ยต่อชิ้นส่วนที่เสร็จสมบูรณ์เมื่อขนาดชุดงานเพิ่มขึ้น ซึ่งเป็นวิธีที่ชัดเจนที่สุดในการดูว่าแต่ละเส้นทางมาแทนที่จุดใด
ข้อสังเกตห้าประการตามมาจากเส้นโค้งเหล่านี้ เมื่อทำทีละชุด การขึ้นรูปซิลิโคนถือเป็นเส้นทางที่มีประสิทธิภาพน้อยที่สุด เนื่องจากความพยายามในการผลิตแม่พิมพ์ทั้งหมดถูกคิดให้เป็นชิ้นเดียว ซึ่งเป็นสาเหตุที่ไม่มีใครทำแบบครั้งเดียวทิ้ง ส่วนโค้งของซิลิโคนจำนวนสิบชิ้นได้ยุบลงอย่างมากและใกล้เคียงกับอีกสองชิ้นแล้ว ซึ่งแสดงให้เห็นว่าการตัดจำหน่ายแม่พิมพ์ทำงานได้รวดเร็วเพียงใดเพื่อให้ผู้ซื้อได้รับความโปรดปราน เกินห้าสิบชิ้น เส้นโค้งทั้งสามเส้นจะราบเรียบ ซึ่งหมายความว่าปริมาตรที่เพิ่มขึ้นจะไม่เปลี่ยนแปลงความพยายามต่อชิ้นส่วนมากนักอีกต่อไป และการตัดสินใจจะเปลี่ยนไปใช้คุณสมบัติของวัสดุและพิกัดความเผื่อแทน เส้นโค้งการพิมพ์ 3D เป็นเส้นโค้งที่เรียบที่สุดในกลุ่มผลิตภัณฑ์ทั้งหมด ซึ่งเป็นข้อได้เปรียบที่เงียบ เนื่องจากสามารถคาดเดาได้ในปริมาณเท่าใดก็ได้ โดยไม่ต้องวางแผนขั้นตอนการใช้เครื่องมือ เส้นโค้ง CNC ยังคงลดลงอย่างต่อเนื่องจนเกินสองร้อยชิ้นเนื่องจากการตั้งโปรแกรมและการติดตั้งเป็นความพยายามเพียงครั้งเดียวที่กระจายไปทั่วการทำงานที่กำลังเติบโต ซึ่งเป็นสาเหตุว่าทำไม บริการเครื่องจักรกลซีเอ็นซีแบบกำหนดเองมักจะกลายเป็นเส้นทางที่มีประสิทธิภาพมากที่สุดในปริมาณที่แน่นอนซึ่งวิธีการสร้างต้นแบบหยุดการปรับขนาด .
การรักษาพื้นผิว: ขั้นตอนที่กำหนดคุณภาพที่รับรู้
ชิ้นส่วนที่มีมิติสมบูรณ์แบบและมีผิวเคลือบที่ไม่สอดคล้องกันจะถูกตัดสินโดยทุกคนที่ไม่ได้ถือคาลิปเปอร์ การรักษาพื้นผิวจึงไม่ใช่การตกแต่งเพื่อความสวยงาม เป็นขั้นตอนที่งานวิศวกรรมปรากฏให้เห็น และควรระบุด้วยความเข้มงวดเช่นเดียวกับคำบรรยายที่ยอมรับได้
การรักษาหลักที่มีให้บริการภายในแพลตฟอร์มแบบครบวงจร และสิ่งที่แต่ละการรักษามีไว้เพื่อประโยชน์จริง ๆ มีดังต่อไปนี้
- การขัดและการขัดเงา ซึ่งจะขจัดเส้นชั้นออกจากชิ้นส่วนที่พิมพ์ และเตรียมพื้นผิวสำหรับการทาสีหรือการชุบ
- การพ่นด้วยเม็ดบีดและทราย ซึ่งสร้างพื้นผิวด้านที่สม่ำเสมอ ซึ่งจะซ่อนรอยเครื่องมือเล็กๆ น้อยๆ และทำให้การเคลือบเป็นกุญแจแบบกลไก
- การพ่นสีแบบเงา ซาติน ผิวด้าน ผิวสัมผัสนุ่ม และแบบมีพื้นผิว ซึ่งจับคู่กับการอ้างอิงสีที่ให้มามากกว่าคำอธิบายด้วยวาจา
- การอโนไดซ์สำหรับอะลูมิเนียม ซึ่งจะเพิ่มชั้นออกไซด์ที่ควบคุมได้เพื่อความต้านทานการกัดกร่อนและสีโดยไม่มีการเปลี่ยนแปลงขนาดอย่างมีนัยสำคัญ
- สีฝุ่นสำหรับชิ้นส่วนเหล็กและอะลูมิเนียมที่ต้องการฟิล์มหนาทนทานต่อแรงกระแทก
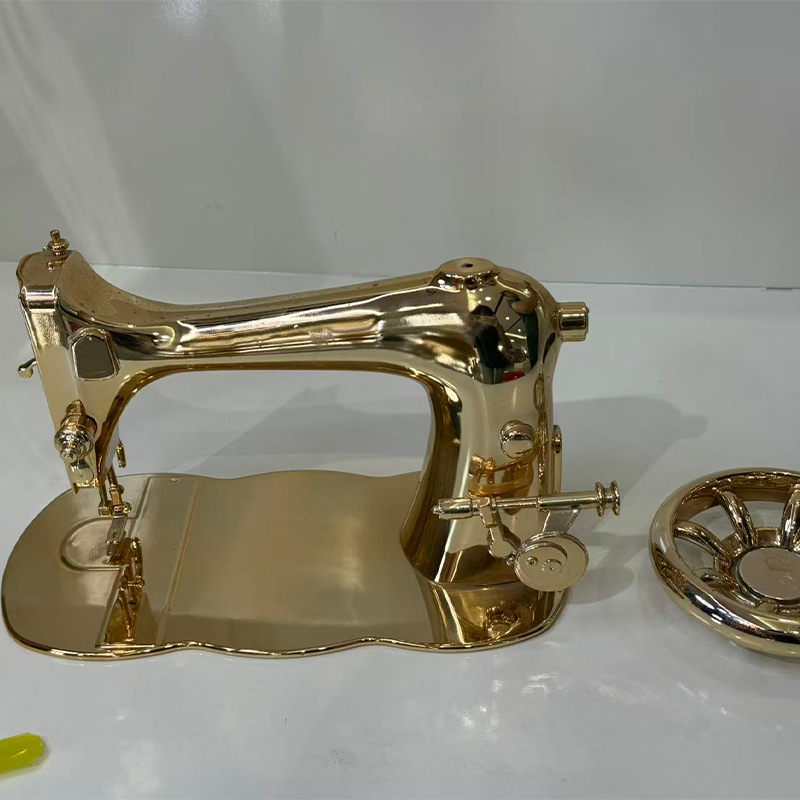
- การชุบโลหะด้วยไฟฟ้าและการเคลือบโลหะแบบสุญญากาศสำหรับพื้นผิวสะท้อนแสงและการตกแต่งบนพื้นผิวโลหะและพลาสติก
- การพิมพ์ซิลค์สกรีน การพิมพ์แพด และการมาร์กด้วยเลเซอร์สำหรับโลโก้ คำอธิบาย และรหัสตรวจสอบย้อนกลับ
มี 2 สาขาวิชาที่แยกการตกแต่งที่ดีออกจากการตกแต่งระดับปานกลาง ประการแรกคือการปิดบัง: เกลียว รูแบริ่ง หน้าซีล และพื้นที่สัมผัสทางไฟฟ้าจะต้องได้รับการปกป้อง เพื่อให้การสร้างฟิล์มไม่ต้องใช้พิกัดความเผื่อที่ช่างเครื่องทำงานเพื่อให้ได้มา ระบบสีทั่วไปจะเพิ่ม 30 ถึง 60 ไมครอนต่อพื้นผิว ซึ่งเพียงพอที่จะเปลี่ยนการเลื่อนที่สะดวกสบายให้กลายเป็นการแทรกสอด หากใช้กับรูที่ไม่ได้ปิดบัง ประการที่สองคือการควบคุมสีภายใต้แสงมาตรฐาน เนื่องจากสีที่ได้รับอนุมัติภายใต้หลอดฟลูออเรสเซนต์ของเวิร์คช็อปจะไม่เข้ากันภายใต้แสงไฟในโชว์รูม และการทำงานใหม่ในขั้นตอนนั้นเป็นเรื่องที่เจ็บปวดสำหรับทุกคน
สิ่งที่ได้ผลจริงมาถึงแพลตฟอร์มแบบครบวงจร
การทำความเข้าใจการผสมผสานโครงการทั่วไปที่จัดการโดยซัพพลายเออร์ที่จัดตั้งขึ้นจะช่วยให้ผู้ซื้อตัดสินได้ว่าความต้องการของตนเองเป็นเรื่องปกติหรือพิเศษสำหรับร้านค้านั้นหรือไม่ การกระจายด้านล่างนี้สะท้อนถึงรูปแบบที่เป็นตัวแทนของงานที่รับเข้ามาจากลูกค้าอุตสาหกรรม
การจัดจำหน่ายครั้งนี้มีบทเรียนมากมายสำหรับผู้ซื้อ การสร้างต้นแบบเชิงฟังก์ชันยังคงเป็นหมวดหมู่เดียวที่ใหญ่ที่สุด โดยเป็นการยืนยันว่าชิ้นส่วนส่วนใหญ่ที่ออกจากแพลตฟอร์มที่ทันสมัยนั้นมีวัตถุประสงค์เพื่อทดสอบมากกว่าเพียงแค่ดูเท่านั้น ดังนั้นจึงต้องสร้างขึ้นจากวัสดุที่มีข้อมูลทางกลที่มีความหมาย ชิ้นส่วนที่ใช้งานปริมาณน้อยก่อให้เกิดบล็อกที่ใหญ่เป็นอันดับสอง และการเติบโตของชิ้นส่วนดังกล่าวเป็นหลักฐานที่ชัดเจนที่สุดว่ากระบวนการเติมแต่งและสะพานได้ย้ายออกจากร้านค้าต้นแบบไปสู่การผลิตจริง โมเดลการตรวจสอบการออกแบบยังคงมีสัดส่วนประมาณหนึ่งในห้าของการบริโภค ซึ่งสะท้อนถึงมูลค่าที่ทีมยังคงให้ความสำคัญกับการถือครองวัตถุทางกายภาพในระหว่างการตรวจสอบ ต้นแบบเครื่องมือและแม่พิมพ์มีขนาดเล็กกว่าแต่มีความต้องการทางเทคนิค เนื่องจากรูปแบบต้นแบบจะต้องเสร็จสิ้นให้ได้มาตรฐานของชิ้นส่วนสุดท้ายก่อนที่จะเริ่มการจำลอง การขายหลังการขายและอะไหล่ถือเป็นกลุ่มที่เติบโตเร็วที่สุดในหลายภาคส่วน เนื่องจากสินค้าคงคลังดิจิทัลทำให้ไม่จำเป็นต้องจัดเก็บส่วนประกอบที่เคลื่อนไหวช้าในคลังสินค้า และ ซัพพลายเออร์ที่เก็บรักษาไฟล์กระบวนการที่ผ่านการตรวจสอบแล้วสามารถทำซ้ำชิ้นส่วนที่เลิกผลิตได้หลายปีหลังจากการรันครั้งแรก .
วิธีประเมินโรงงานบริการการพิมพ์ 3 มิติของจีนก่อนที่คุณจะตัดสินใจ
การเลือกระหว่างผู้ให้บริการการพิมพ์ 3 มิติและซัพพลายเออร์ด้านเครื่องจักรถือเป็นแบบฝึกหัดที่มีโครงสร้าง ไม่ใช่ตามสัญชาตญาณ ลำดับด้านล่างนี้สะท้อนถึงลำดับที่คำถามมีความสำคัญจริง ๆ และคุ้มค่าที่จะแก้ไขก่อนลำดับแรก แทนที่จะแก้ไขหลังจากปัญหาแรก
- ยืนยันความกว้างของกระบวนการ ถามว่าเรซิน ไนลอน โลหะ การตัดเฉือน การหล่อ และการตกแต่งขั้นสุดท้ายนั้นดำเนินการภายในบริษัทหรือรับเหมาช่วง และขอคำตอบตามกระบวนการ
- ขอรับการตรวจสอบการออกแบบเพื่อการผลิตในไฟล์จริงของคุณ คุณภาพของผลตอบรับ ไม่ใช่ความเร็ว เผยให้เห็นถึงความลึกทางวิศวกรรม
- กำหนดแนวปฏิบัติในการตรวจสอบ สอบถามสิ่งที่วัดด้วยอุปกรณ์อะไร ความถี่ใด และรายงานใดที่มาพร้อมกับการจัดส่ง
- ชี้แจงการตรวจสอบย้อนกลับของวัสดุ ใบรับรองควรระบุชื่อล็อตเฉพาะที่ใช้สำหรับชิ้นส่วนของคุณ ไม่ใช่เกรดทั่วไป
- ทดสอบการสื่อสารด้วยคำถามทางเทคนิคที่ไม่มีคำตอบง่ายๆ และสังเกตว่าคุณได้รับคำตอบจากวิศวกรหรือฝ่ายขาย
- ตรวจสอบการจัดการทรัพย์สินทางปัญญา รวมถึงเงื่อนไขการรักษาความลับ วิธีปฏิบัติในการจัดเก็บไฟล์ และไม่ว่าจะเคยใช้รูปทรงเรขาคณิตของคุณเป็นตัวอย่างสาธิตหรือไม่
- ดำเนินการนำร่องแบบชำระเงินด้วยชิ้นส่วนของแท้ก่อนที่จะถ่ายโอนโปรแกรม และประเมินนักบินทั้งในด้านเอกสารประกอบและตัวชิ้นส่วนเอง
สัญญาณเตือนสองรายการสมควรได้รับความสนใจเป็นพิเศษ ซัพพลายเออร์ที่ยอมรับทุกข้อกำหนดโดยไม่มีคำถามแม้แต่ข้อเดียวเกี่ยวกับเกณฑ์ความคลาดเคลื่อน การเลือกจุดอ้างอิง หรือพื้นผิวการทำงานอาจไม่ได้เปิดไฟล์ และซัพพลายเออร์รายหนึ่งที่เสนอราคาเวลารอคอยสินค้าที่เท่ากันสำหรับชิ้นส่วนเรซิน ไนลอน โลหะ และสเตนเลสกลึง กำลังเสนอราคาจากเทมเพลตมากกว่าจากกำลังการผลิต ตัวทำนายความสัมพันธ์ระยะยาวที่น่าเชื่อถือที่สุดคือคุณภาพของคำถามที่ถามก่อนที่จะเริ่มส่วนแรก
ขั้นตอนการออกแบบสู่ผลิตภัณฑ์บนแพลตฟอร์มเดียว
มูลค่าของแพลตฟอร์มการผลิตอัจฉริยะแบบบูรณาการนั้นมองเห็นได้ง่ายที่สุดเมื่อเส้นทางทั้งหมดถูกวาดเป็นห่วงโซ่ต่อเนื่องเดียว แทนที่จะเป็นชุดคำสั่งซื้อ แผนภาพด้านล่างแสดงแผนผังเจ็ดขั้นตอนที่ชิ้นส่วนทั่วไปผ่านตั้งแต่การสนทนาครั้งแรกไปจนถึงการจัดส่งแบบบรรจุหีบห่อ
แต่ละขั้นตอนในห่วงโซ่นี้มีไว้เพื่อปกป้องขั้นตอนหลังจากนั้น การตรวจสอบปริมาณการออกแบบและความสามารถในการผลิตสามารถตรวจพบปัญหาทางเรขาคณิตในขณะที่ยังคงมีราคาถูกในการแก้ไขด้วย CAD และนี่คือจุดที่หลีกเลี่ยงความล่าช้าส่วนใหญ่ที่หลีกเลี่ยงได้ การวางแผนกระบวนการแบบดิจิทัลจะแก้ไขการตั้งค่า อุปกรณ์ติดตั้ง และเส้นทางเครื่องมือก่อนที่จะใช้วัสดุใดๆ เพื่อให้ฝ่ายผลิตดำเนินการตามแผนแทนที่จะดำเนินการแบบด้นสด การเลือกวัสดุและเส้นทางเป็นจุดตัดสินใจที่ใช้แผนภูมิเปรียบเทียบก่อนหน้านี้กับชิ้นส่วนเฉพาะจริงๆ บล็อกการผลิตถูกวาดเป็นหน่วยเดียวโดยเจตนา เนื่องจากการพิมพ์และการตัดเฉือนมักนำไปใช้กับส่วนประกอบเดียวกันแทนที่จะเป็นทางเลือกอื่น แถวล่างแสดงห่วงโซ่การตกแต่ง โดยที่การจำลองแบบซิลิโคนจะคูณชิ้นส่วนที่ได้รับการตรวจสอบแล้วเป็นชุด การรักษาพื้นผิวจะทำให้ชิ้นส่วนมีลักษณะเฉพาะขั้นสุดท้าย และการตรวจสอบจะปิดวงจรโดยการเปรียบเทียบผลลัพธ์ทางกายภาพกับจุดประสงค์เดิม ดังนั้น ไม่มีสิ่งใดจัดส่งโดยไม่มีหลักฐานว่าตรงกับแบบจำลองที่มาจาก .
เกี่ยวกับเจ้อเจียง Jiaheng อัจฉริยะอุปกรณ์การผลิต Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. เป็นผู้บุกเบิกด้านนวัตกรรมและการผลิตทางอุตสาหกรรม ทีมออกแบบผู้เชี่ยวชาญของเราเปลี่ยนความคิดของลูกค้าให้เป็นการออกแบบผลิตภัณฑ์ที่สวยงามและใช้งานได้จริง เรานำเสนอการพิมพ์ 3 มิติในเรซิน ไนลอน โลหะ และวัสดุอื่นๆ และมีการตัดเฉือนขั้นสูง การจำลองแม่พิมพ์ซิลิโคนช่วยให้สามารถผลิตชุดเล็กที่มีต้นทุนต่ำและมีความแม่นยำสูง การรักษาพื้นผิว เช่น การทาสี ช่วยเพิ่มรูปลักษณ์ของผลิตภัณฑ์ ด้วยบริการแบบครบวงจรของเรา ลูกค้าสามารถเสร็จสิ้นกระบวนการออกแบบต่อผลิตภัณฑ์ได้บนแพลตฟอร์มเดียว ซึ่งช่วยประหยัดเวลาและต้นทุน เรามุ่งมั่นที่จะเป็นพันธมิตรระยะยาวที่เชื่อถือได้สำหรับการพัฒนาอุตสาหกรรม
ในทางปฏิบัติ โครงสร้างนั้นหมายความว่าลูกค้าสามารถมาถึงพร้อมกับแบบร่าง ข้อกำหนดด้านการทำงาน หรือส่วนประกอบเดิมที่ไม่มีแบบร่างอีกต่อไป และออกไปพร้อมกับชิ้นส่วนที่เสร็จแล้วที่ได้รับการตรวจสอบโดยไม่ต้องจัดการซัพพลายเออร์รายที่สองเลย ทีมออกแบบแปลความตั้งใจเป็นรูปทรงที่สามารถผลิตได้ แผนกเติมแต่งและแผนกตัดเฉือนผลิตมันขึ้นมา สายการจำลองจะทวีคูณเมื่อจำเป็นต้องใช้แบทช์ และแผนกตกแต่งจะส่งมอบในสภาพที่ตลาดปลายทางคาดหวัง ทุกขั้นตอนใช้หมายเลขชิ้นส่วนเดียวกัน บันทึกเกณฑ์ความคลาดเคลื่อนเดียวกัน และจุดติดต่อเดียวกัน
การใช้งานในอุตสาหกรรมและตำแหน่งที่แต่ละเส้นทางเหมาะกับ
ยานยนต์และความคล่องตัว
โปรแกรมการพัฒนาอาศัยการพิมพ์ตกแต่งภายในสำหรับการศึกษาความพอดี ท่อไนลอนและขายึดสำหรับการทดลองบรรจุภัณฑ์ใต้ฝากระโปรง และตัวเรือนอะลูมิเนียมกลึงสำหรับแท่นทดสอบระบบส่งกำลังและแบตเตอรี่ ผู้ผลิตยานยนต์มอเตอร์สปอร์ตและผู้เชี่ยวชาญใช้การผสมผสานแบบเดียวกันสำหรับชิ้นส่วนที่ใช้งานในปริมาณน้อยอย่างแท้จริง ซึ่งการใช้เครื่องมือที่ทนทานนั้นไม่สมเหตุสมผล
อุปกรณ์การแพทย์และอุปกรณ์ห้องปฏิบัติการ
ตัวเรือนเครื่องมือ ตัวนำทางการผ่าตัด ตัวด้ามกรอ และท่อร่วมของเหลวได้รับประโยชน์จากการผสมผสานระหว่างรูปทรงการพิมพ์ที่ซับซ้อนและพื้นผิวการซีลด้วยเครื่องจักร บริการเครื่องจักรซีเอ็นซีสแตนเลสมักระบุไว้ที่นี่สำหรับส่วนประกอบที่ต้องฆ่าเชื้อซ้ำๆ และไม่สามารถต่อรองเอกสารวัสดุที่ตรวจสอบย้อนกลับได้
เครื่องใช้ไฟฟ้าและเครื่องใช้ไฟฟ้า
รูปลักษณ์ภายนอกแบบจำลองที่สร้างขึ้นจากต้นแบบเรซินและทาสีด้วยสีมาตรฐาน บทวิจารณ์การออกแบบไดรฟ์ ในขณะที่ยูรีเทนแบบหล่อเป็นชุดจะจัดหาการสร้างนำร่องและตัวอย่างการรับรอง มิดเฟรมอะลูมิเนียมกลึงและตัวกระจายความร้อนปรากฏในโปรแกรมเดียวกัน ซึ่งเป็นเหตุผลว่าทำไมบริการการพิมพ์ 3 มิติเชิงพาณิชย์ที่ใช้เครื่องจักรด้วยจึงมีประโยชน์มากกว่าบริการที่ไม่มี
ระบบอัตโนมัติทางอุตสาหกรรมและหุ่นยนต์
เครื่องมือปลายแขนกล มือจับแบบกำหนดเอง การติดตั้งเซ็นเซอร์ และการป้องกัน เป็นตัวเลือกคลาสสิกสำหรับบริการต้นแบบการตัดเฉือน CNC ที่ได้รับการสนับสนุนจากความสามารถในการเสริม ข้อกำหนดเปลี่ยนแปลงไปเมื่อมีการเริ่มดำเนินการสายการผลิต ดังนั้นความสามารถในการแก้ไขอุปกรณ์ติดตั้งและรับเวอร์ชันใหม่ภายในไม่กี่วันจึงคุ้มค่ามากกว่าการปรับปรุงเล็กน้อยในกระบวนการเดียวใดๆ
การเตรียมไฟล์และข้อมูลจำเพาะเพื่อให้ได้ชิ้นส่วนที่ดีกลับคืนมา
ซัพพลายเออร์สามารถทำงานได้เฉพาะสิ่งที่พวกเขาได้รับเท่านั้น และส่วนแบ่งข้อพิพาทด้านคุณภาพที่น่าประหลาดใจนั้นเกิดจากข้อมูลที่ไม่สมบูรณ์มากกว่าเกิดจากข้อผิดพลาดในการผลิต การส่งไฟล์พาราเมตริก เช่น STEP ควบคู่ไปกับการส่งออก mesh ช่วยให้ซัพพลายเออร์สามารถสร้างเส้นทางเครื่องมือใหม่ได้อย่างแม่นยำ เนื่องจาก mesh จะละทิ้งคำจำกัดความทางคณิตศาสตร์ของพื้นผิวโค้ง และบังคับให้ช่างเครื่องประมาณค่าดังกล่าว
ควรใช้ความคลาดเคลื่อนอย่างเฉพาะเจาะจง การทำเครื่องหมายทุกมิติว่าสำคัญจะไม่บอกอะไรซัพพลายเออร์และบังคับให้ซัพพลายเออร์ปฏิบัติต่อคุณลักษณะที่หลวมที่สุดด้วยความระมัดระวังเช่นเดียวกับที่เข้มงวดที่สุด การระบุคุณสมบัติสามถึงห้าประการที่ควบคุมฟังก์ชันอย่างแท้จริง ช่วยให้สามารถจัดระเบียบแผนกระบวนการทั้งหมดเพื่อปกป้องคุณสมบัติเหล่านั้นได้ การเลือก Datum สมควรได้รับแนวคิดเดียวกัน: รูปแบบ Datum ควรสะท้อนถึงตำแหน่งของชิ้นส่วนในการประกอบ เพื่อให้รายงานการตรวจสอบตอบคำถามที่การออกแบบสนใจจริงๆ
สุดท้าย ระบุวัตถุประสงค์การใช้งาน ซัพพลายเออร์ที่รู้จักฉากยึดจะเห็นการสั่นสะเทือนที่อุณหภูมิสูงจะควบคุมการเลือกวัสดุให้แตกต่างจากที่ถือว่าเป็นรุ่นจอแสดงผล บริบทประโยคเดียวนั้นมักจะป้องกันการวนซ้ำทั้งหมด และไม่มีค่าใช้จ่ายในการรวมไว้ในข้อความแรก
คำถามที่พบบ่อย
คำถามที่ 1: ฉันจะตัดสินใจได้อย่างไรระหว่างบริการการพิมพ์ 3D และเครื่องจักร CNC สำหรับชิ้นส่วนใหม่
เริ่มต้นด้วยพิกัดความเผื่อและเรขาคณิต หากชิ้นส่วนมีช่องภายใน โครงตาข่าย หรือรูปทรงอินทรีย์ที่เครื่องมือตัดไม่สามารถเข้าถึงได้ การผลิตแบบเติมเนื้อถือเป็นเส้นทางธรรมชาติ หากชิ้นส่วนต้องการคุณสมบัติที่จับยึดไว้ที่ ±0.05 มม. หรือแน่นกว่า ต้องการโลหะผสมที่ผ่านการรับรองเฉพาะ หรือต้องการการตกแต่งพื้นผิวด้วยเครื่องจักรอย่างละเอียด การตัดเฉือนคือคำตอบ ส่วนประกอบที่แท้จริงจำนวนมากจำเป็นต้องมีทั้งสองอย่าง โดยพิมพ์รูปร่างจำนวนมากและตัดเฉือนใบหน้าที่สำคัญในภายหลัง และซัพพลายเออร์ที่ดำเนินการทั้งสองความสามารถสามารถวางแผนลำดับนั้นในเอกสารกระบวนการเดียว แทนที่จะข้ามใบสั่งซื้อสองใบ
คำถามที่ 2: ฉันควรส่งรูปแบบไฟล์และข้อมูลใดไปพร้อมกับคำขอ
ส่งไฟล์ STEP หรือ IGES เป็นต้นแบบทางเรขาคณิต รวมถึงภาพวาด 2 มิติที่แสดงขนาดที่สำคัญ ข้อมูลอ้างอิง ข้อกำหนดด้านการตกแต่งพื้นผิว และข้อกำหนดเฉพาะของวัสดุ รวมถึงปริมาณ การใช้งานที่ต้องการ และบริบทด้านกฎระเบียบใดๆ หากสีหรือพื้นผิวมีความสำคัญ ให้ระบุข้อมูลอ้างอิงทางกายภาพหรือรหัสสีที่รู้จัก แทนที่จะระบุคำอธิบายเป็นคำพูด ในกรณีที่ใช้รูปแบบตาข่าย เช่น STL สำหรับงานเติมแต่งเพียงอย่างเดียว ให้ยืนยันความละเอียดในการส่งออก เนื่องจากตาข่ายหยาบจะแสดงพื้นผิวที่มองเห็นได้บนพื้นผิวโค้ง
คำถามที่ 3: ชิ้นส่วนที่พิมพ์ออกมาสามารถใช้เป็นส่วนประกอบในการผลิตจริงหรือเป็นเพียงต้นแบบได้หรือไม่
พวกเขาสามารถเป็นส่วนประกอบการผลิตของแท้ได้เมื่อเลือกวัสดุและกระบวนการอย่างจงใจ ชิ้นส่วนเตียงผงไนลอน โดยเฉพาะเกรดที่เติม ทำหน้าที่เป็นฉากยึด ตัวเรือน ท่อ และส่วนควบสำหรับใช้งานขั้นสุดท้ายในหลายอุตสาหกรรม ชิ้นส่วนที่พิมพ์ด้วยโลหะถูกนำมาใช้ในการผลิตซึ่งไม่สามารถผลิตรูปทรงเรขาคณิตด้วยวิธีอื่นได้ หากชิ้นส่วนเหล่านั้นได้รับการบรรเทาความเครียดอย่างถูกต้องและผ่านการตัดเฉือนขั้นสุดท้ายบนพื้นผิวการทำงาน ขีดจำกัดในทางปฏิบัติ ได้แก่ ผิวสำเร็จ พิกัดความเผื่อที่ทำได้โดยไม่ต้องใช้เครื่องจักรขั้นที่สอง และพฤติกรรมระยะยาวภายใต้การสัมผัสรังสีอัลตราไวโอเลตหรือความร้อนที่ยั่งยืน ซึ่งทั้งหมดนี้ควรได้รับการยืนยันจากเอกสารข้อมูลวัสดุเฉพาะ
คำถามที่ 4: แม่พิมพ์ซิลิโคนหนึ่งชิ้นสามารถผลิตชิ้นส่วนได้กี่ชิ้นก่อนที่คุณภาพจะลดลง?
แม่พิมพ์ทั่วไปจะให้สำเนาที่ยอมรับได้ประมาณ 20 ถึง 25 สำเนา แม้ว่าตัวเลขที่แน่นอนจะขึ้นอยู่กับรูปทรงของชิ้นส่วน การตัดด้านล่าง และเรซินหล่อที่ใช้ รอยตัดที่รุนแรงและมุมภายในที่แหลมคมจะทำให้ซิลิโคนสึกหรอเร็วขึ้น สำหรับความต้องการที่มากขึ้น แม่พิมพ์ที่เหมือนกันหลายแบบจะถูกผลิตจากต้นแบบเดียวกันและทำงานแบบคู่ขนาน ซึ่งช่วยให้คงความสม่ำเสมอทั่วทั้งแบทช์และลดกำหนดการโดยรวมให้สั้นลง เนื่องจากแม่พิมพ์ทุกชิ้นนำมาจากต้นแบบเพียงรายเดียว โดยทั่วไปแล้วข้อตกลงด้านมิติระหว่างแม่พิมพ์จึงใกล้เคียงกันมาก
คำถามที่ 5: ความคลาดเคลื่อนใดบ้างที่สามารถทำได้จริงกับชิ้นส่วนอะลูมิเนียมและสแตนเลสที่กลึงแล้ว
งานประจำ 3 แกนจับ ±0.02 มม. บนคุณสมบัติที่รองรับอย่างดี และงาน 5 แกนพร้อมกันจับ ±0.01 มม. บนชิ้นส่วนที่ออกแบบมาสำหรับการตัดเฉือนแบบตั้งค่าครั้งเดียว การบรรลุตัวเลขเหล่านี้ขึ้นอยู่กับความหนาของผนัง ความยาวของชิ้นงาน กลยุทธ์ในการจับยึด และความเสถียรทางความร้อนระหว่างการตัด กระเป๋าทรงยาวและกระเป๋าลึกจะหลวมกว่ากระเป๋าทรงแข็งที่มีขนาดกะทัดรัดเสมอ แนวทางที่มีประสิทธิผลมากที่สุดคือการระบุพิกัดความเผื่อที่เข้มงวดเฉพาะในกรณีที่หน่วยงานต้องการ และหารือเกี่ยวกับคุณลักษณะเฉพาะเหล่านั้นกับซัพพลายเออร์ก่อนที่แผนกระบวนการจะได้รับการแก้ไข
คำถามที่ 6: การรักษาความลับสำหรับการออกแบบที่เป็นกรรมสิทธิ์ได้รับการจัดการอย่างไร
ข้อตกลงการรักษาความลับควรดำเนินการก่อนที่จะถ่ายโอนไฟล์ และควรครอบคลุมถึงการจัดเก็บไฟล์ การเข้าถึงภายใน การเปิดเผยผู้รับเหมาช่วง และการกำจัดหลัก อุปกรณ์ติดตั้ง และวัสดุที่เหลือหลังจากปิดโครงการ ถามอย่างเจาะจงว่าเรขาคณิตของคุณเคยปรากฏในตัวอย่างทางการตลาดหรือการแสดงความสามารถหรือไม่ และบันทึกคำตอบเป็นลายลักษณ์อักษร ซัพพลายเออร์ที่คุ้นเคยกับการทำงานกับโปรแกรมการพัฒนาจะมีกระบวนการที่กำหนดไว้สำหรับสิ่งนี้อยู่แล้วและจะสามารถอธิบายได้โดยไม่ลังเล
ข้อมูลการติดต่อ
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
เพิ่ม
-

อาคาร 7 เลขที่ 188 ส่วน Hongni ของถนน Zha Wang ตำบล Danghu เมือง Pinghu เมืองเจียซิง จังหวัดเจ้อเจียง ประเทศจีน
ลิขสิทธิ์ © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ผู้ผลิตแพลตฟอร์มการผลิตอัจฉริยะแบบครบวงจร OEM/ODM
