- บริการการพิมพ์ 3 มิติ

- บริการเครื่องจักรกลซีเอ็นซี

- บริการหล่อสุญญากาศ

- บริการตกแต่งพื้นผิว

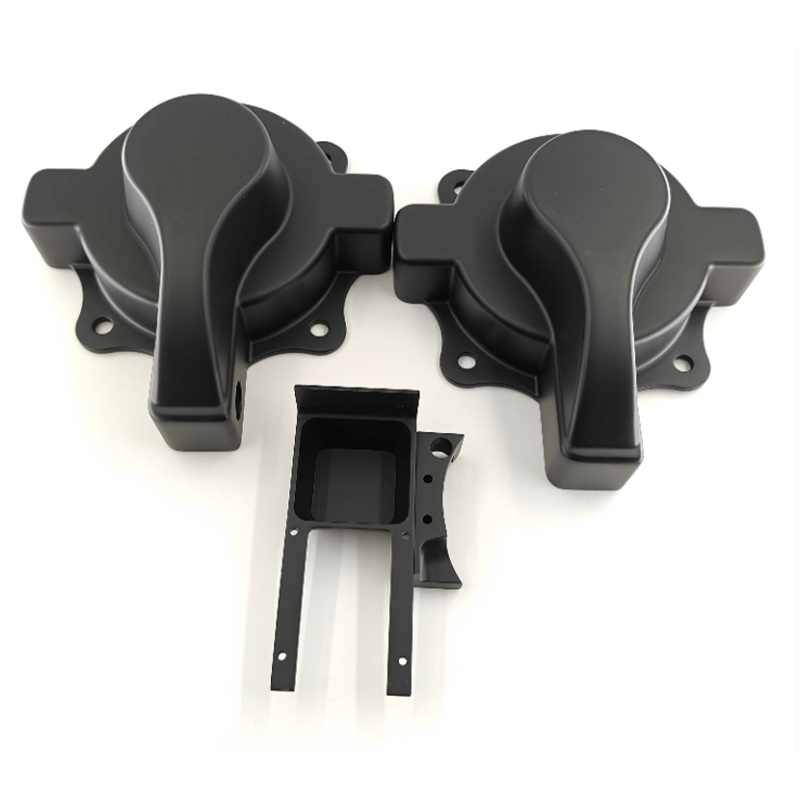
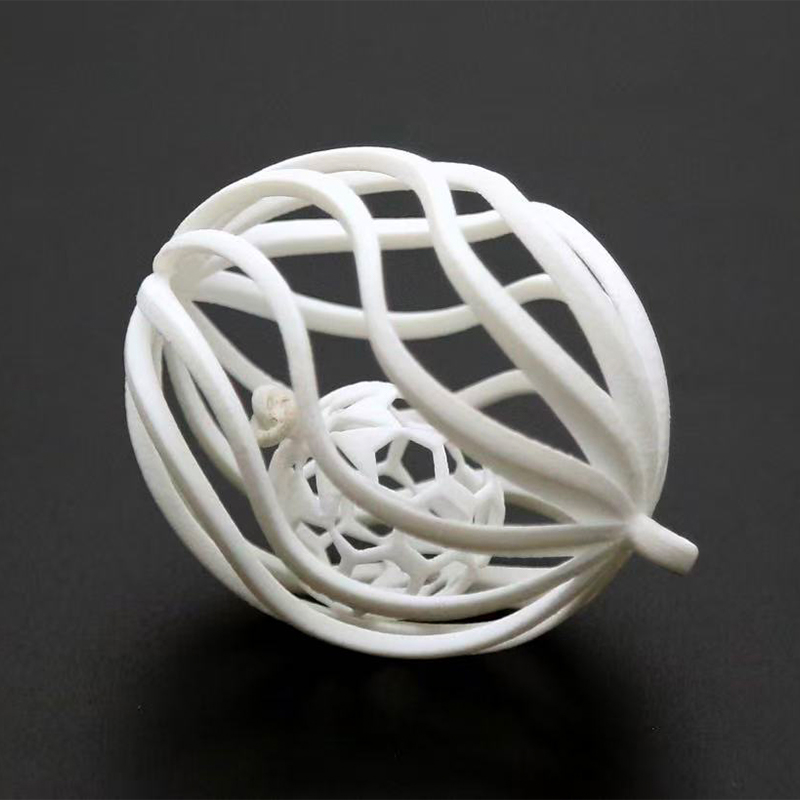
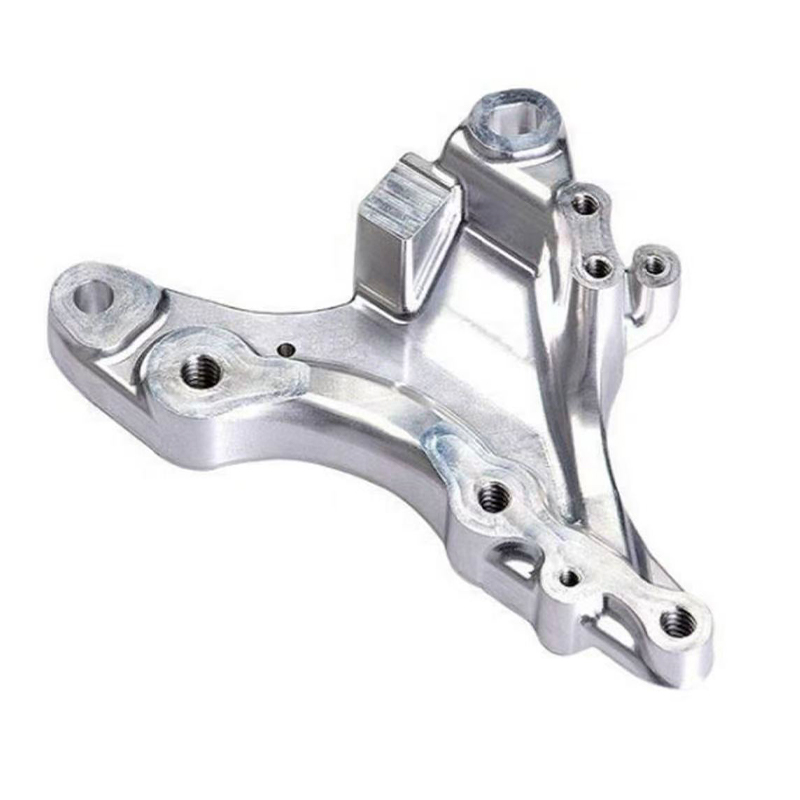
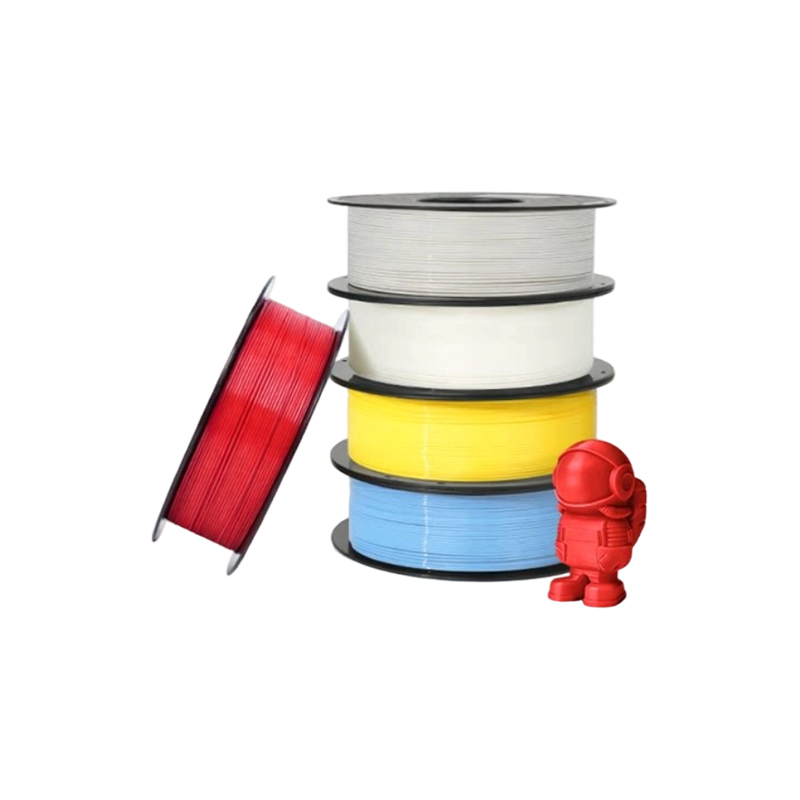
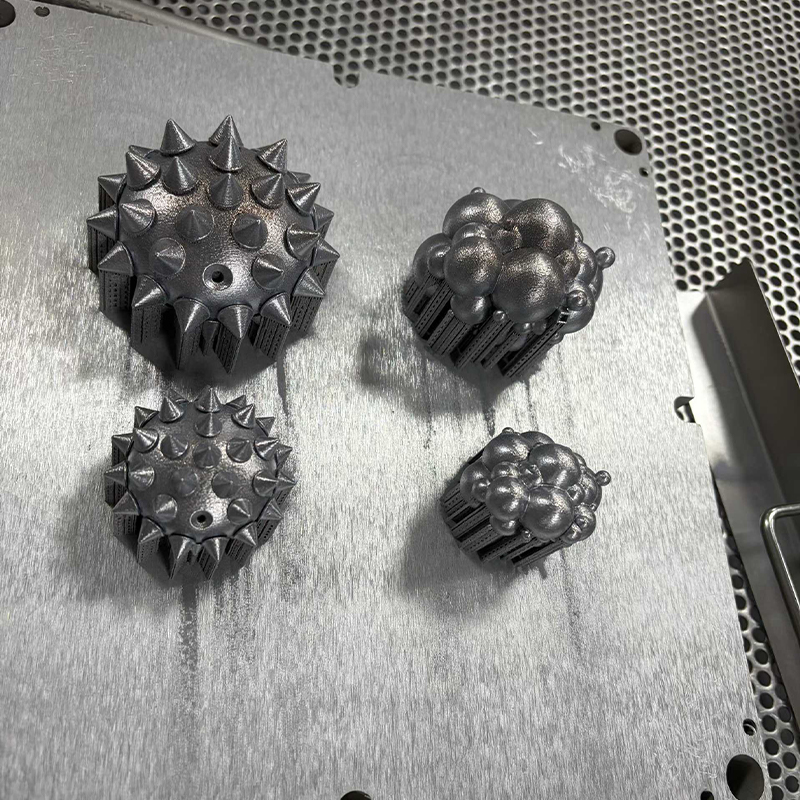
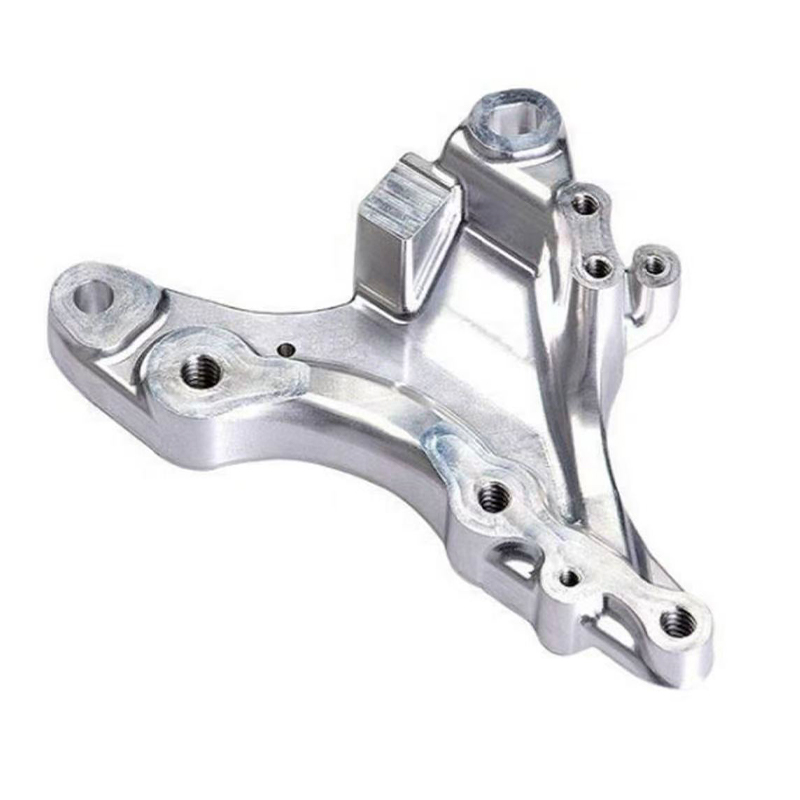
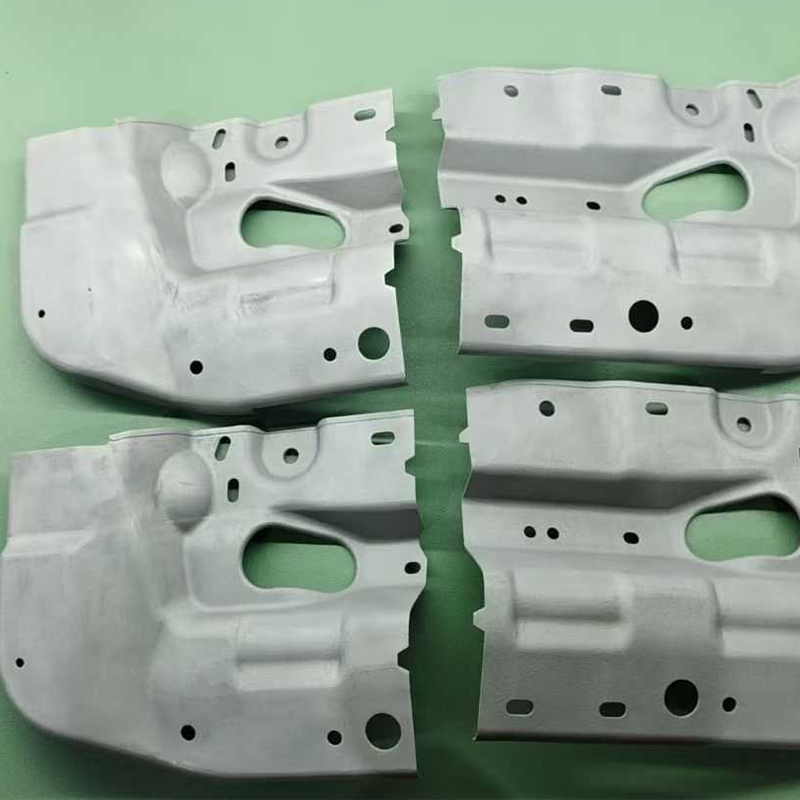
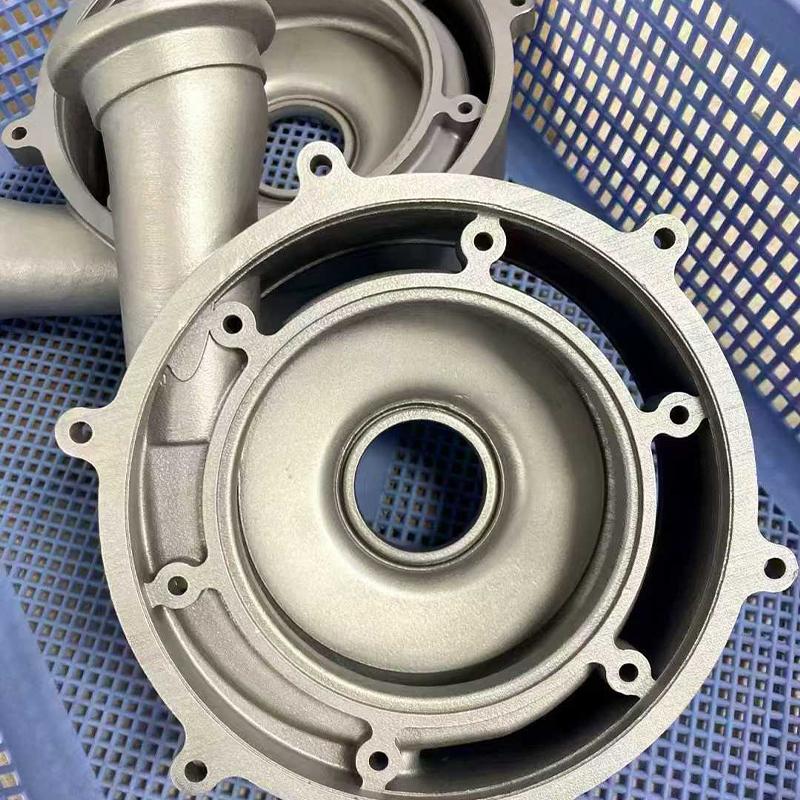
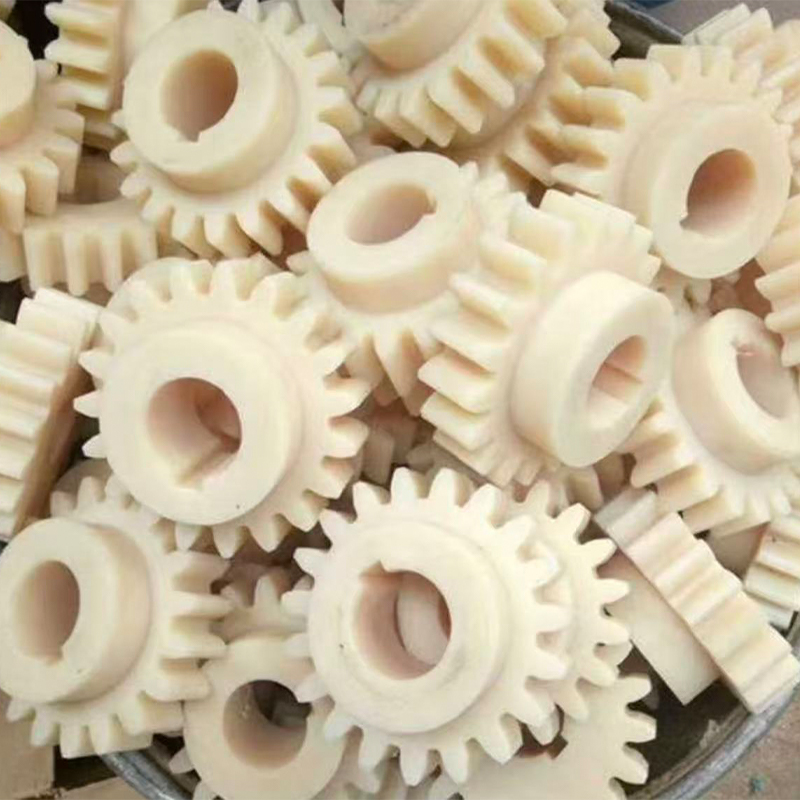
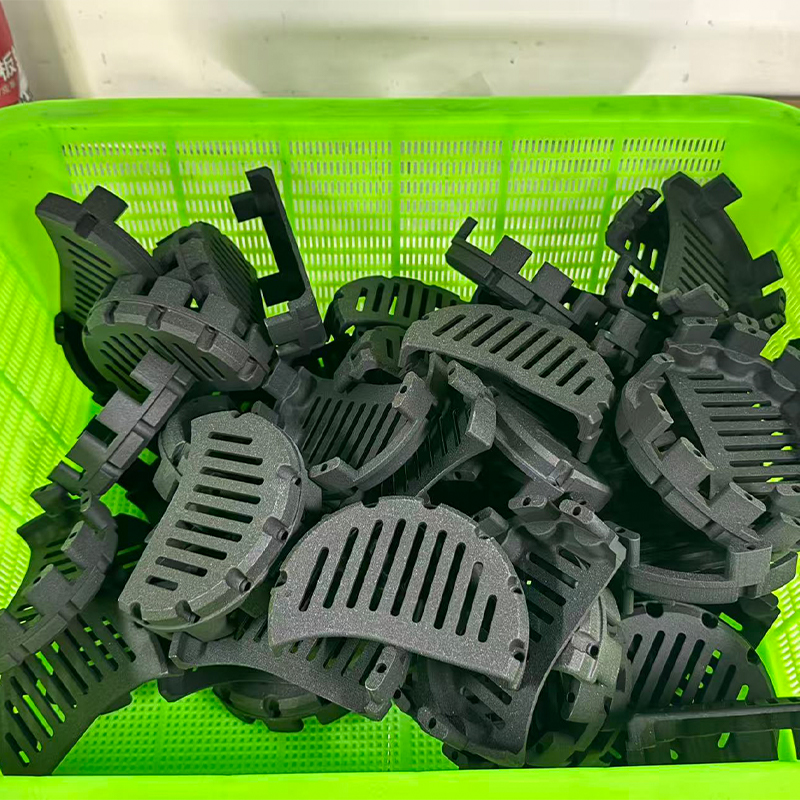
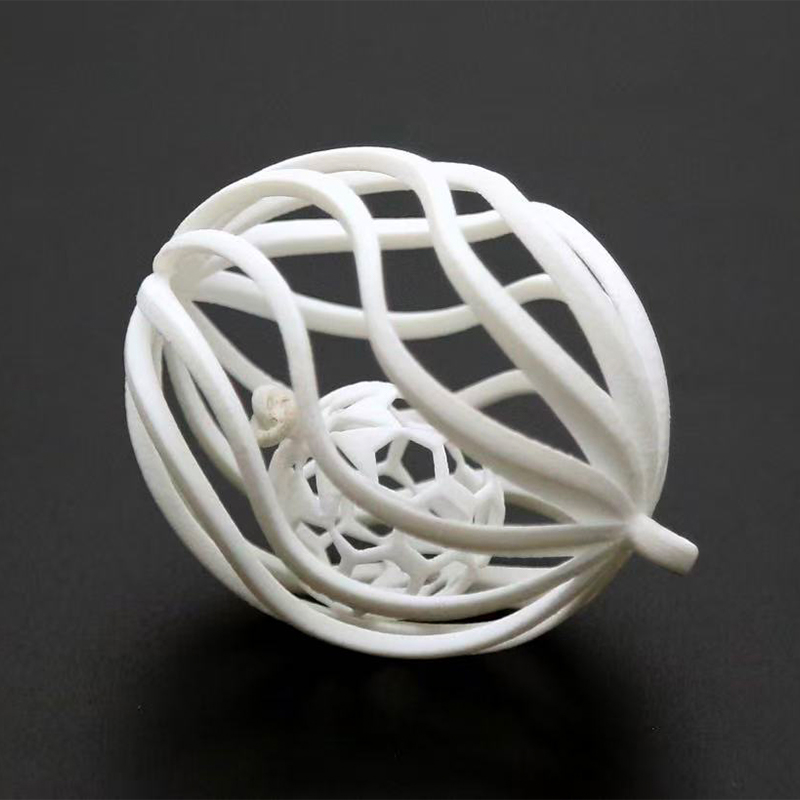
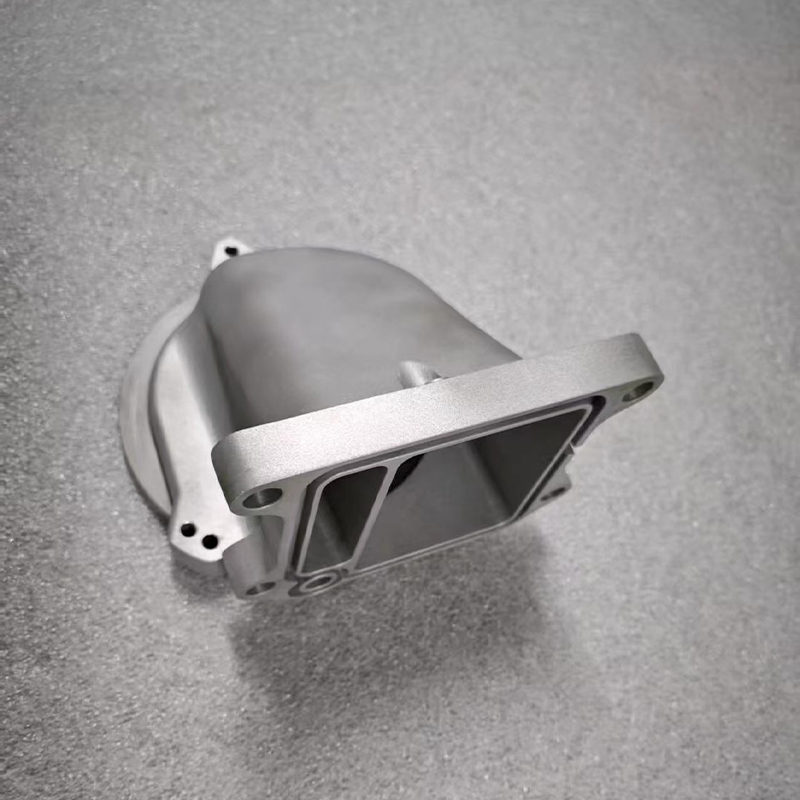
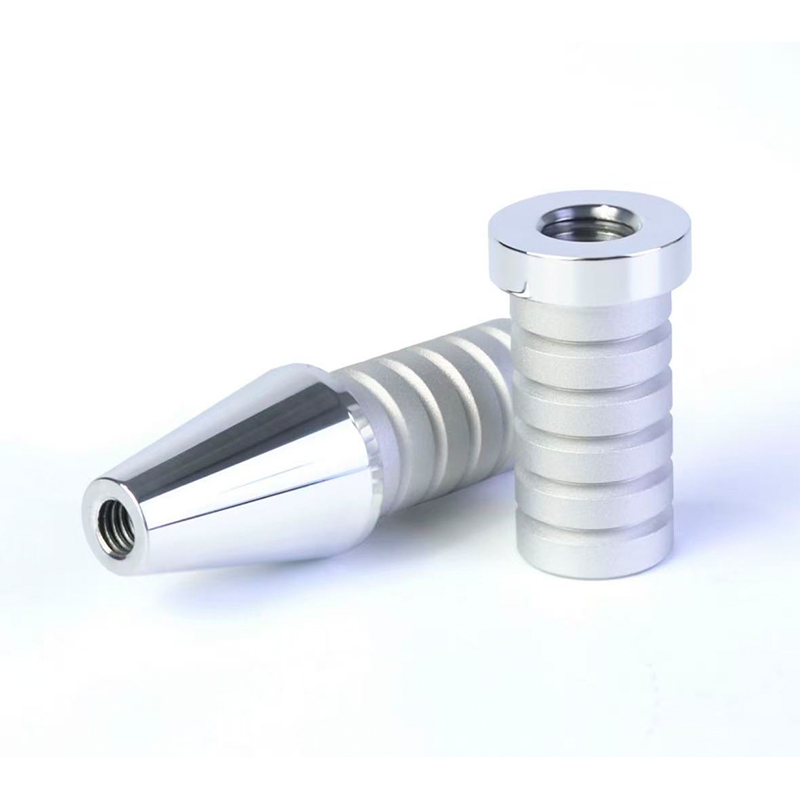
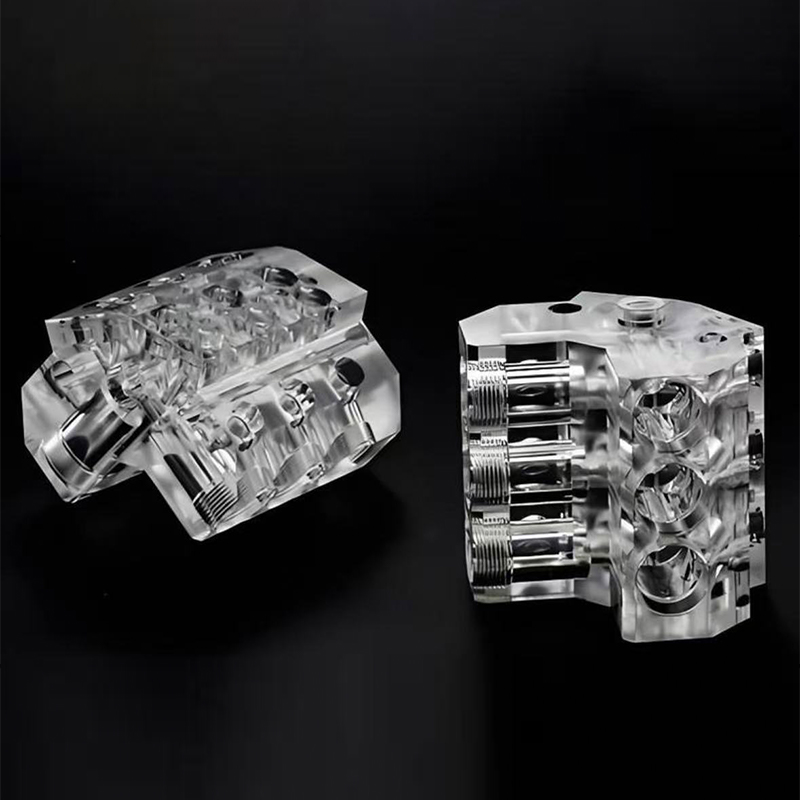
คู่มือการพิมพ์ FDM 3D ของจีน การกัด CNC การกลึง และการหล่อสุญญากาศ
คำตอบโดยตรง: การเลือกระหว่าง เอฟดีเอ็ม, CNC และการหล่อแบบสุญญากาศ
หากคุณกำลังเปรียบเทียบ fdm บริการพิมพ์ 3 มิติ เมื่อเทียบกับการกัด CNC การกลึง CNC หรือการหล่อแบบสุญญากาศสำหรับชิ้นส่วนที่กำลังจะมาถึง การตัดสินใจขึ้นอยู่กับปัจจัย 3 ประการ ได้แก่ ความเร็วที่คุณต้องการวัตถุทางกายภาพ ค่าพิกัดความเผื่อที่แท้จริงต้องเข้มงวดเพียงใด และรูปทรงเป็นแบบหมุน ปริซึม หรือแบบออร์แกนิก การพิมพ์พลาสติก FDM เป็นวิธีที่รวดเร็วและประหยัดที่สุดในการจับรูปทรงในมือของคุณภายในหนึ่งวัน การกัด CNC เป็นเครื่องมือที่เหมาะสมสำหรับชิ้นส่วนปริซึมที่มีหน้าแบน ช่องกระเป๋า และรูที่ต้องการความทนทานอย่างแท้จริง การกลึง CNC นั้นไม่มีใครเทียบได้สำหรับส่วนประกอบสมมาตรทรงกระบอกและแบบหมุนได้ และการหล่อแบบสุญญากาศเป็นตัวเลือกที่ถูกต้องในช่วงเวลาที่ต้นแบบที่ผ่านการตรวจสอบแล้วจำเป็นต้องกลายเป็นสำเนาที่เหมือนกันตั้งแต่ 20 ชิ้นขึ้นไป . ไม่มีเส้นทางใดในสี่เส้นทางนี้มาแทนที่เส้นทางอื่นได้ แต่ละส่วนครอบคลุมรูปทรงเรขาคณิตและหน้าต่างปริมาตรที่แตกต่างกัน และทั้งสี่ส่วนรวมกันครอบคลุมเกือบทุกส่วนที่การออกแบบกลไกจะถูกสร้างขึ้น
กฎง่ายๆ สั้นๆ: เข้าถึงความสามารถในการบริการการพิมพ์ 3 มิติด้วยพลาสติกเมื่อชิ้นส่วนมีความซับซ้อน ปริมาณน้อย และชดเชยความคลาดเคลื่อนได้ เข้าถึงโรงงานบริการงานกัด CNC เมื่อหน้าเรียบ ช่อง ร่อง หรือรูที่แม่นยำเป็นตัวกำหนดชิ้นส่วน เข้าถึงบริษัทกลึง CNC เมื่อชิ้นส่วนเป็นเพลา บุชชิ่ง สปินเดิล หรือรูปทรงกระบอกอื่นๆ และเข้าถึงผู้ผลิตการหล่อแบบสุญญากาศแบบกำหนดเองเมื่อตัวอย่างที่ได้รับอนุมัติเพียงชิ้นเดียวจะต้องกลายเป็นชุดชิ้นส่วนที่สม่ำเสมอ ทาสีได้ และใช้งานได้ โรงงานกัดซีเอ็นซีแบบกำหนดเองของจีนที่ดำเนินการ FDM และการหล่อแบบสุญญากาศภายใต้หลังคาเดียวกันช่วยให้ชิ้นส่วนเดียวเคลื่อนที่ไปตามเส้นทางเหล่านี้ที่ต้องการจริง ๆ โดยไม่ต้องเปลี่ยนผู้ขายในแต่ละขั้นตอน
ส่วนด้านล่างจะอธิบายแต่ละกระบวนการในรายละเอียดการทำงาน เปรียบเทียบกับค่าเผื่อที่แท้จริงและข้อมูลต้นทุน และอธิบายว่าชิ้นส่วนซิลิโคนที่หล่อแบบสุญญากาศและแบบอัดขึ้นรูปขยายแพลตฟอร์มเดียวกันนั้นไปสู่การผลิตในปริมาณน้อยได้อย่างไร
การพิมพ์ 3 มิติด้วยพลาสติก FDM: เรขาคณิตที่รวดเร็วและประหยัดสำหรับการวนซ้ำ
Fused Deposition Modeling สร้างชิ้นส่วนโดยการอัดรีดเส้นใยเทอร์โมพลาสติกที่หลอมละลายทีละชั้นผ่านหัวฉีดที่ให้ความร้อน เป็นกระบวนการเติมแต่งที่ใช้กันอย่างแพร่หลายมากที่สุดในโลกด้วยเหตุผลง่ายๆ: อุปกรณ์มีความน่าเชื่อถือ มีวัสดุให้เลือกหลากหลาย และโรงงานบริการการพิมพ์ 3D พลาสติก FDM ของจีนสามารถเปลี่ยนไฟล์การออกแบบให้เป็นชิ้นส่วนทางกายภาพได้เร็วกว่าเส้นทางการผลิตอื่นๆ เกือบทั้งหมด สิ่งนี้ทำให้บริการการพิมพ์ fdm เป็นตัวเลือกเริ่มต้นสำหรับโมเดลแนวคิดในยุคแรกๆ จิ๊ก อุปกรณ์จับยึด การจำลองตู้ และชิ้นส่วนใดๆ ที่เป้าหมายคือการตรวจสอบความพอดีและรูปทรง แทนที่จะรับรองประสิทธิภาพเชิงกลขั้นสุดท้าย
การเลือกใช้วัสดุที่มีความสำคัญ
ผู้ผลิตการพิมพ์ 3 มิติด้วยพลาสติก FDM แบบกำหนดเองของจีนมักสต็อก ABS สำหรับความทนทานในการใช้งานทั่วไป, PLA สำหรับโมเดลราคาประหยัดที่มีความเสถียรเชิงมิติ, PETG สำหรับความสมดุลของความแข็งแรงและความต้านทานต่อความชื้น และเส้นใยทางวิศวกรรม เช่น ไนลอน โพลีคาร์บอเนต และวัสดุผสมคาร์บอนไฟเบอร์สำหรับชิ้นส่วนที่ต้องทนทานต่อการใช้งานจริงและภาระทางกล การยึดเกาะของชั้นเป็นทิศทาง ซึ่งหมายความว่าชิ้นส่วน FDM จะแข็งแกร่งอย่างเห็นได้ชัดเมื่อโหลดในระนาบของแต่ละชั้นมากกว่าเมื่อโหลดข้ามขอบเขตของเลเยอร์ ดังนั้นซัพพลายเออร์การพิมพ์ 3 มิติต้นแบบพลาสติก FDM ของจีนที่มีความสามารถจะจัดวางชิ้นส่วนอย่างจงใจตามเส้นทางการโหลดที่คาดหวัง แทนที่จะพิมพ์ในตำแหน่งใดก็ตามที่ใช้วัสดุน้อยที่สุด
พื้นผิวที่สร้างขึ้นจะแสดงเส้นชั้นที่มองเห็นได้ที่ความละเอียดทั่วไประหว่าง 0.1 มม. ถึง 0.3 มม. ซึ่งหยาบกว่ากระบวนการเรซิน แต่เป็นที่ยอมรับโดยสิ้นเชิงสำหรับต้นแบบเชิงฟังก์ชัน ส่วนประกอบภายใน และชิ้นส่วนที่กำหนดไว้สำหรับการทาสีหลังการขัดทราย สำหรับการใช้งานที่ไม่สามารถยอมรับพื้นผิวที่มองเห็นได้ โดยทั่วไปบริการการพิมพ์พลาสติกแนะนำให้ใช้กระบวนการเรซินหรือผงไนลอนแทน โดยสงวน FDM ไว้สำหรับจุดแข็งที่แท้จริง: ความเร็ว ต้นทุนต่อชิ้นส่วนต่ำในปริมาณต่ำ และวัสดุทางวิศวกรรมที่เข้าถึงได้หลากหลายมาก
การกัด CNC: มาตรฐานสำหรับชิ้นส่วนที่มีความแม่นยำแบบแท่งปริซึม
การกัด CNC จะเอาวัสดุออกจากบล็อกทึบโดยใช้เครื่องมือตัดแบบหมุนที่นำทางไปตามเส้นทางที่ตั้งโปรแกรมไว้ และยังคงเป็นเส้นทางหลักสำหรับชิ้นส่วนที่กำหนดโดยหน้าเรียบ ช่อง ช่อง รูที่แม่นยำ และคุณสมบัติการติดตั้ง ผู้ผลิตบริการกัด CNC ในประเทศจีนทำงานตั้งแต่อะลูมิเนียม เหล็ก สแตนเลส ทองเหลือง ไทเทเนียม และพลาสติกวิศวกรรมหลายประเภท และกระบวนการปรับขนาดตั้งแต่งานกัด CNC ต้นแบบเดียวไปจนถึงการดำเนินการผลิตชิ้นส่วนที่เหมือนกันหลายพันชิ้น
การกัดแบบสามแกนกับการกัดแบบหลายแกน
การกัดแบบสามแกนมาตรฐานสามารถจัดการกับรูปทรงปริซึมส่วนใหญ่ได้อย่างมีประสิทธิภาพ และเป็นแกนหลักของการดำเนินการกัด CNC แบบกำหนดเอง อย่างไรก็ตาม ชิ้นส่วนที่มีคุณสมบัติบนหลายหน้าจำเป็นต้องเปลี่ยนตำแหน่งระหว่างการปฏิบัติงาน เว้นแต่โรงงานจะมีความสามารถแบบสี่หรือห้าแกน และการเปลี่ยนตำแหน่งทุกครั้งจะมีโอกาสเล็กน้อยที่จะเกิดข้อผิดพลาดในการซ้อนซ้อน แผนกงานกัดซีเอ็นซีโลหะที่ติดตั้งเครื่องจักรแบบหลายแกนสามารถจับยึดคุณสมบัติต่างๆ บนหลายหน้าไว้กับระบบพิกัดเดียวได้ในการตั้งค่าครั้งเดียว ซึ่งช่วยปรับปรุงความสัมพันธ์ระหว่างคุณสมบัติเหล่านั้นได้อย่างมาก เมื่อเทียบกับชิ้นส่วนที่พลิกและจับยึดใหม่สองครั้ง
เมื่อการกัดซีเอ็นซีขนาดใหญ่เปลี่ยนบทสนทนา
สำหรับเพลตขนาดใหญ่ ขายึดโครงสร้าง และโครงฐาน การกัดซีเอ็นซีขนาดใหญ่จะขึ้นอยู่กับเครื่องจักรแบบโครงสำหรับตั้งสิ่งของที่มีระยะการเคลื่อนที่ที่ขยายมากกว่าการใช้เครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้งมาตรฐาน เสถียรภาพทางความร้อนกลายเป็นข้อกังวลหลักสำหรับชิ้นส่วนขนาดใหญ่ เนื่องจากการแกว่งของอุณหภูมิบนแผ่นอะลูมิเนียมขนาดมิเตอร์สามารถเคลื่อนย้ายคุณสมบัติที่วัดได้เกินพิกัดความเผื่อก่อนที่ชิ้นส่วนจะออกจากเครื่องจักร ซึ่งเป็นเหตุผลว่าทำไมร้านค้าขนาดใหญ่ที่จริงจังจึงใช้เครื่องจักรในสภาพแวดล้อมที่มีการควบคุมอุณหภูมิ และปล่อยให้สต็อกเป็นมาตรฐานก่อนการตัดขั้นสุดท้าย
การกลึง CNC: กระบวนการที่เหมาะสมสำหรับเรขาคณิตการหมุน
การกลึงซีเอ็นซี หมุนชิ้นงานกับเครื่องมือตัดที่อยู่นิ่งหรือเคลื่อนที่ได้ ทำให้เป็นกระบวนการตามธรรมชาติสำหรับชิ้นส่วนใดๆ ที่เป็นทรงกระบอกขั้นพื้นฐาน: เพลา บุชชิ่ง สปินเดิล หมุด ลูกกลิ้ง และข้อต่อแบบเกลียว โดยทั่วไปแล้ว โรงงานบริการกลึง CNC ของจีนจะรักษาพิกัดความเผื่อได้เข้มงวดยิ่งขึ้น และเก็บผิวสำเร็จบนพื้นผิวของชิ้นส่วนที่หมุนได้อย่างสม่ำเสมอมากกว่าการกัด เนื่องจากการหมุนอย่างต่อเนื่องจะทำให้ได้พื้นผิวที่สม่ำเสมอเป็นธรรมชาติ แทนที่จะเป็นชุดการผ่านเครื่องมือแยกกัน
การใช้เครื่องมือจริงและการดำเนินการแบบรวม
ศูนย์กลึงสมัยใหม่ที่ติดตั้งเครื่องมือที่ทำงานอยู่สามารถกัดแผ่นเรียบ เจาะรูข้าม และตัดร่องสลักได้โดยไม่ต้องย้ายชิ้นส่วนไปยังเครื่องกัดที่แยกจากกัน ซึ่งเป็นวิธีที่บริษัทกลึง CNC ช่วยลดจำนวนการตั้งค่าที่ชิ้นส่วนการหมุนที่ซับซ้อนต้องการได้อย่างแม่นยำ สิ่งนี้สำคัญเนื่องจากการกลึงด้วยความแม่นยำด้วย CNC ขึ้นอยู่กับการรักษาการอ้างอิงเดียวและไม่ขาดตอนจากสต็อกแท่งดิบไปจนถึงชิ้นส่วนที่เสร็จแล้ว การถ่ายโอนเพิ่มเติมระหว่างเครื่องจักรทุกครั้งเป็นอีกโอกาสหนึ่งที่ศูนย์กลางจะลอยไป
ซัพพลายเออร์ OEM สำหรับงานกลึง CNC ของจีนที่ผลิตชิ้นส่วนที่หมุนได้เพียงชิ้นเดียวในปริมาณมาก เช่น บุชชิ่งหรือสกรูบ่า โดยทั่วไปจะทำงานบนเครื่องกลึง CNC ที่มีการป้อนชิ้นงานแบบแท่ง ซึ่งช่วยให้สามารถผลิตได้อย่างต่อเนื่องโดยไม่ต้องมีผู้ดูแลเมื่อโปรแกรมได้รับการตรวจสอบแล้ว ในทางตรงกันข้าม ผู้ผลิต ODM การกลึง CNC ของจีนที่พัฒนาส่วนประกอบแบบหมุนใหม่จากแนวคิดของลูกค้า จะใช้เวลาในการตรวจสอบยืนยันบทความแรกมากขึ้นตามสัดส่วนก่อนที่จะดำเนินการดำเนินการอย่างต่อเนื่อง
การกัดและการกลึงแบบเคียงข้างกัน
ตารางด้านล่างจะสรุปจุดที่มีการกัดและการกลึงตามธรรมชาติ เพื่อช่วยให้ทีมออกแบบกำหนดเส้นทางชิ้นส่วนไปยังกระบวนการที่ถูกต้องก่อนที่จะขอใบเสนอราคา
| คุณสมบัติ | การกัดซีเอ็นซี | การกลึงซีเอ็นซี |
|---|---|---|
| รูปทรงเรขาคณิตที่เหมาะสมที่สุด | บล็อกปริซึม แผ่น ตัวเรือน | เพลา บูชชิ่ง ชิ้นส่วนหมุน |
| ความอดทนโดยทั่วไป | ±0.02 มม | เส้นผ่านศูนย์กลาง ±0.01 มม |
| การตกแต่งพื้นผิว | รา 1.6–3.2 ไมโครเมตร | Ra 0.8–1.6 ไมโครเมตร |
| การตั้งค่าทั่วไปสำหรับชิ้นส่วนที่ซับซ้อน | 2–4 (หรือ 1 ที่มี 5 แกน) | 1–2 พร้อมเครื่องมือสด |
| การใช้วัสดุ | ปานกลาง บล็อกสต็อก | สูงสต็อกบาร์ |
ตารางนี้ชี้แจงจุดที่ผู้ซื้อครั้งแรกจำนวนมากพลาด: โดยทั่วไปแล้ว การกลึงจะมีพิกัดความเผื่อเส้นผ่านศูนย์กลางที่แคบกว่าการกัดในมิติเชิงเส้นที่เท่ากัน เนื่องจากชิ้นงานที่หมุนกับเครื่องมือที่อยู่กับที่จะช่วยขจัดข้อผิดพลาดในการวางตำแหน่งที่เกิดจากการเคลื่อนหัวกัดข้ามแกนหลายแกน ในทางกลับกัน การกัดทำให้มีอิสระทางเรขาคณิตซึ่งการกลึงไม่สามารถทำได้: หลุม หัวกัดที่ไม่ใช่ทรงกระบอก และชุดคุณสมบัติหลายหน้า ถือเป็นขอบเขตตามธรรมชาติของการกัด ส่วนที่รวมตัวทรงกระบอกเข้ากับคุณสมบัติการติดตั้งแบบเรียบ เช่น ขายึดกลึงที่มีเพลาที่ปลายด้านหนึ่ง มักจะถูกส่งผ่านทั้งสองกระบวนการตามลำดับ โดยหมุนก่อนสำหรับตัวเครื่องที่หมุนได้ จากนั้นจึงทำการสีสำหรับแฟลต รู และร่องสลักที่ทำให้ชิ้นส่วนเสร็จสิ้น
การกัด CNC อย่างแม่นยำ: ความอดทนถือเป็นสิ่งสำคัญจริงๆ
คำว่าความแม่นยำนั้นถูกใช้อย่างหลวม ๆ ทั่วทั้งอุตสาหกรรม ดังนั้นจึงคุ้มค่าที่จะนิยามอย่างเป็นรูปธรรม ผู้ผลิตเครื่องจักรกลซีเอ็นซีที่มีความแม่นยำของจีนที่นำเสนอการกัดซีเอ็นซีที่มีความแม่นยำสูงควรจะสามารถระบุได้อย่างไม่ลังเลว่าอุปกรณ์ของพวกเขามีความทนทานต่อคุณสมบัติเฉพาะประเภทใด ภายใต้วิธีการตรวจสอบแบบใด และที่ระดับความเชื่อมั่นใด คำกล่าวอ้างของ Precision CNC Milling Service ซึ่งไม่สามารถสนับสนุนโดยรายงานการวัดและอุปกรณ์ที่ปรับเทียบแล้วนั้น ไม่ใช่คำกล่าวอ้างที่คุ้มค่าแก่การพึ่งพาสำหรับการประกอบที่สำคัญ
สิ่งที่ขับเคลื่อนความแม่นยำของชิ้นส่วนที่ผ่านการเจียรแล้ว
ปัจจัยสี่ประการมีอิทธิพลต่อผลลัพธ์การกัดที่แม่นยำในโลกแห่งความเป็นจริง: ความแข็งแกร่งของเครื่องจักรและความเสถียรทางความร้อน การออกแบบฟิกซ์เจอร์ที่กำจัดการเคลื่อนที่ของชิ้นส่วนภายใต้แรงตัด การเลือกเครื่องมือที่ตรงกับวัสดุและความลึกของคุณสมบัติ และการวัดในกระบวนการที่ตรวจจับการเบี่ยงเบนก่อนที่ทั้งชุดจะได้รับผลกระทบ ชิ้นส่วนที่กลึงในการตั้งค่าเดียวบนแพลตฟอร์ม 5 แกนที่แข็งแกร่งจะมีประสิทธิภาพเหนือกว่าชิ้นส่วนเดียวกันที่กลึงในการตั้งค่าที่แยกกันสี่แบบบนเครื่องจักร 3 แกนพื้นฐานอย่างต่อเนื่อง แม้ว่าเครื่องจักรทั้งสองจะมีความสามารถในการระบุตำแหน่งที่แม่นยำเท่ากันก็ตาม เนื่องจากเหตุการณ์การติดตั้งใหม่ทุกครั้งจะทำให้เกิดความไม่แน่นอนในการวางตำแหน่งอีกครั้ง
ที่ซึ่งบริการสร้างต้นแบบ CNC เหมาะสมกับการสนทนาที่มีความแม่นยำ
ความแม่นยำไม่ได้ใช้เฉพาะกับการดำเนินการผลิตเท่านั้น บริการสร้างต้นแบบ CNC มีอยู่โดยเฉพาะเพื่อตรวจสอบความถูกต้องว่าคุณสมบัติที่แคบที่สุดของการออกแบบสามารถเกิดขึ้นได้จริงก่อนที่จะตัดสินใจใช้ทั้งชุด ต้นแบบที่สร้างด้วยเครื่องจักรที่มีความแม่นยำเพียงตัวเดียว ซึ่งวัดเทียบกับแบบร่างด้วยเครื่องวัดพิกัด บอกทีมออกแบบเกี่ยวกับความสามารถในการผลิตได้มากกว่าการจำลองใดๆ และการค้นหาปัญหาความทนทานต่อชิ้นส่วนหนึ่งชิ้นยังถูกกว่าการค้นหาห้าร้อยชิ้นยังถูกกว่ามากอีกด้วย
การเปรียบเทียบระยะเวลารอคอยสินค้าระหว่าง FDM การกัด การกลึง และการหล่อ
แผนภูมิแท่งแนวนอนด้านล่างเปรียบเทียบระยะเวลารอคอยสินค้าที่ผ่านไปโดยทั่วไป ตั้งแต่ไฟล์ที่ปล่อยออกมาไปจนถึงชิ้นส่วนที่บรรจุ ทั่วทั้งสี่กระบวนการที่ครอบคลุมจนถึงขณะนี้ สำหรับชิ้นส่วนที่ซับซ้อนปานกลางด้วยขนาดแบทช์ที่ 20 ชิ้น
การอ่านแผนภูมินี้ควบคู่ไปกับคำอธิบายกระบวนการก่อนหน้านี้จะให้ความกระจ่างเกี่ยวกับความเข้าใจผิดทั่วไป: การหล่อแบบสุญญากาศสำหรับชุดละ 20 ชิ้นไม่ใช่ตัวเลือกที่เร็วที่สุดโดยอัตโนมัติ เนื่องจากการสร้างแม่พิมพ์ต้องใช้เวลาหลายวันก่อนที่จะเริ่มการหล่อใดๆ การพิมพ์พลาสติก FDM ยังคงเป็นเส้นทางที่เร็วที่สุดในขนาดชุดนี้ โดยเฉพาะเนื่องจากชิ้นส่วนยี่สิบชิ้นมักจะซ้อนกันและพิมพ์พร้อมกันในรอบการสร้างเดียว โดยเฉพาะอย่างยิ่งสำหรับส่วนประกอบขนาดเล็ก การกลึง CNC เสร็จสิ้นก่อนการกัดด้วยขนาดแบตช์นี้สำหรับชิ้นส่วนที่เหมาะกับเครื่องกลึงอย่างแท้จริง ซึ่งสะท้อนถึงประสิทธิภาพของการผลิตแบบต่อเนื่องโดยใช้แท่งชิ้นงานเมื่อชิ้นส่วนแรกได้รับการตรวจสอบความถูกต้องแล้ว เครื่องกัด CNC ตั้งอยู่ตรงกลาง ตำแหน่งที่แน่นอนขึ้นอยู่กับจำนวนการตั้งค่าที่รูปทรงเฉพาะต้องการ ไม่ควรอ่านรูปหล่อสุญญากาศเป็นจุดอ่อนของกระบวนการ ; ค่อนข้างจะสะท้อนให้เห็นว่าเจ็ดวันนั้นรวมถึงการสร้างแม่พิมพ์ด้วย และการลงทุนตามเวลานั้นจะจ่ายผลตอบแทนอย่างแม่นยำเมื่อแบทช์เติบโตเกินกว่า 20 ชิ้น ซึ่งการวิเคราะห์แบบครอสโอเวอร์ก่อนหน้านี้ในชุดนี้ได้แสดงให้เห็นแล้ว
การหล่อแบบสุญญากาศและเรซินโพลียูรีเทน: การคูณชิ้นส่วนที่ผ่านการตรวจสอบแล้ว
เมื่อการออกแบบได้รับการตรวจสอบแล้ว ไม่ว่าจะเป็นต้นแบบที่ใช้เครื่องจักรหรือต้นแบบที่พิมพ์แล้ว ผู้ผลิตการหล่อแบบสุญญากาศแบบกำหนดเองในจีน สามารถเปลี่ยนตัวอย่างเดียวที่ได้รับการอนุมัติให้เป็นชุดที่สอดคล้องกันโดยไม่ต้องเสียค่าใช้จ่ายหรือระยะเวลารอคอยในการใช้เครื่องมือหนัก กระบวนการเริ่มต้นด้วยรูปแบบต้นแบบ ซึ่งส่วนใหญ่มักจะเป็นชิ้นส่วนที่กลึงด้วยความแม่นยำหรือพิมพ์ด้วยเรซินจนได้พื้นผิวที่แน่นอนที่ชิ้นส่วนการผลิตต้องการ เนื่องจากแม่พิมพ์ซิลิโคนจะผลิตทุกรายละเอียดของต้นแบบนั้นอย่างซื่อสัตย์ รวมถึงข้อบกพร่องใดๆ ด้วย
เหตุใดการเลือกเรซินโพลียูรีเทนจึงมีความสำคัญ
ผู้ผลิตการหล่อสูญญากาศแม่พิมพ์ซิลิโคนของจีนจำหน่ายโพลียูรีเทนเรซินหลายประเภทที่ออกแบบมาเพื่อจำลองพลาสติกที่ผลิตขึ้นโดยเฉพาะ: เกรดคล้าย ABS แบบแข็งสำหรับเปลือก เกรดคล้ายยางยืดหยุ่นสำหรับปะเก็นและด้ามจับ เกรดที่เติมด้วยแก้วสำหรับความแข็ง และเกรดโปร่งใสสำหรับท่อและเลนส์น้ำหนักเบา การหล่อแบบสุญญากาศด้วยโพลียูรีเทนยังสามารถฝังคุณสมบัติที่อาจเป็นเรื่องยากในชิ้นส่วนการผลิตแบบขึ้นรูปได้ เช่น การนำ Durometer หลายอันมาหล่อเป็นส่วนประกอบเดียวผ่านการเทตามลำดับ หรือการใส่โลหะลงในแม่พิมพ์ก่อนที่จะนำเรซินไปใช้
ชิ้นส่วนซิลิโคนอัดขึ้นรูปเป็นเส้นทางเสริม
ในกรณีที่ชิ้นส่วนนั้นเป็นส่วนประกอบของยางซิลิโคนอย่างแท้จริง แทนที่จะเป็นการจำลองพลาสติกแบบแข็ง ผู้ผลิตชิ้นส่วนซิลิโคนขึ้นรูปด้วยการบีบอัดแบบกำหนดเองของจีนจะใช้กระบวนการที่แตกต่างออกไปโดยสิ้นเชิง นั่นคือ ยางซิลิโคนดิบจะถูกใส่เข้าไปในโพรงแม่พิมพ์โลหะที่ได้รับความร้อนและบ่มภายใต้ความกดดัน ทำให้เกิดปะเก็น ซีล แป้นกด อุปกรณ์จับยึด และชิ้นส่วนยางอื่น ๆ ที่มีคุณสมบัติวัสดุของซิลิโคนจริงแทนที่จะเป็นเรซินที่มีลักษณะเพียงแต่พลาสติก โดยทั่วไปแล้วเส้นทางนี้จะถูกเลือกเมื่อชิ้นส่วนต้องโค้งงอซ้ำๆ ในการให้บริการ ต้านทานช่วงอุณหภูมิที่กว้าง หรือจัดให้มีซีลยางแท้ การใช้งานที่การจำลองการหล่อแบบสุญญากาศด้วยโพลียูรีเทนไม่คงอยู่เมื่อเวลาผ่านไป
ความคุ้มค่าคุ้มราคาสำหรับขนาดแบตช์: มุมมองแผนภูมิคอลัมน์
แผนภูมิคอลัมน์ด้านล่างจัดทำดัชนีความพยายามต่อชิ้นส่วนสำหรับ FDM, การตัดเฉือน CNC และการหล่อสุญญากาศในขนาดแบตช์ 5 ขนาด โดยใช้สเกลดัชนีที่ต่ำกว่ามีประสิทธิภาพมากกว่า เพื่อแสดงให้เห็นว่าเส้นทางที่มีประสิทธิภาพสูงสุดเปลี่ยนไปอย่างไรเมื่อปริมาณเพิ่มขึ้น
แผนภูมิคอลัมน์นี้ทำให้รูปแบบครอสโอเวอร์เป็นรูปธรรมมากกว่านามธรรม เห็นได้ชัดว่า FDM เป็นเส้นทางที่มีประสิทธิภาพสูงสุดในชิ้นเดียว เนื่องจากไม่จำเป็นต้องเขียนโปรแกรม ไม่ต้องติดตั้ง และไม่ต้องใช้เงินลงทุนด้านเครื่องมือเลย เมื่อผ่านไปสิบชิ้น เส้นทางทั้งสามก็มาบรรจบกันอย่างเห็นได้ชัด ด้วยการหล่อแบบสุญญากาศปิดช่องว่างได้มาก เนื่องจากต้นทุนแม่พิมพ์เริ่มกระจายไปยังชิ้นส่วนต่างๆ มากขึ้น คอลัมน์ทั้งสามจำนวนสามสิบชิ้นวางชิดกัน ถือเป็นโซนการเปลี่ยนผ่านที่ตัวเลือกที่ถูกต้องขึ้นอยู่กับความทนทานและข้อกำหนดของวัสดุมากกว่าประสิทธิภาพดิบ การหล่อแบบสุญญากาศจำนวนหนึ่งร้อยชิ้นมีประสิทธิภาพน้อยกว่า FDM หรือ CNC อย่างชัดเจนสำหรับโปรไฟล์ชิ้นส่วนนี้ ซึ่งเป็นเครื่องเตือนใจว่าจุดครอสโอเวอร์จะเลื่อนไปตามขนาดและความซับซ้อนของชิ้นส่วน แทนที่จะติดตามหมายเลขสากลตัวเดียว ด้วยจำนวนสามร้อยชิ้น เครื่องจักร CNC และ FDM ยังคงทำงานได้ ในขณะที่การหล่อแบบสุญญากาศสำหรับโปรไฟล์นี้มักจะถูกแทนที่ด้วยการสนทนาเกี่ยวกับเครื่องมือการผลิต ซึ่งอยู่นอกขอบเขตของกระบวนการทั้งสี่ที่เปรียบเทียบที่นี่
การเปรียบเทียบความสามารถทั่วทั้งสี่เส้นทาง
แผนภูมิเรดาร์ด้านล่างให้คะแนนการพิมพ์พลาสติก FDM การกัด CNC การกลึง CNC และการหล่อสุญญากาศตามเกณฑ์ห้าข้อที่เกิดขึ้นอย่างต่อเนื่องในการสนทนาในการจัดหาจริง ในระดับหนึ่งถึงห้า
รูปร่างทั้งสี่ที่ทับซ้อนกันบอกเล่าเรื่องราวที่สอดคล้องกันเมื่ออ่านเคียงข้างกัน FDM ขยายออกไปไกลที่สุดไปสู่ความเร็วของชิ้นงานชิ้นเดียวและความอิสระทางเรขาคณิต ยืนยันบทบาทของมันในฐานะวิธีที่เร็วที่สุดในการยึดรูปทรงที่ซับซ้อนโดยไม่ต้องใช้เครื่องมือใดๆ การกลึง CNC ยืดออกไปอย่างชัดเจนไปสู่การควบคุมพิกัดความเผื่อ สะท้อนถึงข้อได้เปรียบตามธรรมชาติในด้านความแม่นยำของเส้นผ่านศูนย์กลางสำหรับคุณสมบัติการหมุน ขณะเดียวกันก็หดตัวตามอิสระทางเรขาคณิต เนื่องจากโดยพื้นฐานแล้วจำกัดอยู่ที่รูปร่างที่ผลิตได้โดยการหมุน การกัด CNC ใช้พื้นที่ที่กว้างและสมดุลสำหรับพิกัดความเผื่อ ผิวสำเร็จ และประเภทวัสดุ ซึ่งเป็นเหตุผลว่าทำไมจึงยังคงเป็นตัวเลือกเริ่มต้นสำหรับส่วนประกอบที่มีความเที่ยงตรงทั่วไป การหล่อแบบสุญญากาศจะดึงอย่างมากต่อความสามารถในการปรับขนาดเป็นชุดและการตกแต่งพื้นผิว ขณะเดียวกันก็ดึงกลับอย่างรวดเร็วด้วยความเร็วของชิ้นเดียว ซึ่งตรงกับเอกลักษณ์ของกระบวนการคูณที่สร้างขึ้นบนชิ้นส่วนที่ผ่านการตรวจสอบแล้ว การไม่มีรูปร่างที่โดดเด่นใดๆ ในแผนภูมินี้เป็นบทเรียนสำคัญของการเปรียบเทียบทั้งหมด : การออกแบบที่เริ่มต้นจากแบบจำลองแนวคิด FDM เคลื่อนที่ผ่านการกัดหรือการกลึง CNC เพื่อตรวจสอบการทำงาน และสิ้นสุดเมื่อการหล่อแบบสุญญากาศเป็นไปตามเส้นทางธรรมชาติที่แต่ละกระบวนการสร้างขึ้นมา
เกี่ยวกับเจ้อเจียง Jiaheng อัจฉริยะอุปกรณ์การผลิต Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. เป็นผู้บุกเบิกด้านนวัตกรรมและการผลิตทางอุตสาหกรรม ทีมออกแบบผู้เชี่ยวชาญของเราเปลี่ยนความคิดของลูกค้าให้เป็นการออกแบบผลิตภัณฑ์ที่สวยงามและใช้งานได้จริง เรานำเสนอการพิมพ์ 3 มิติในเรซิน ไนลอน โลหะ และวัสดุอื่นๆ และมีการตัดเฉือนขั้นสูง การจำลองแม่พิมพ์ซิลิโคนช่วยให้สามารถผลิตชุดเล็กที่มีต้นทุนต่ำและมีความแม่นยำสูง การรักษาพื้นผิว เช่น การทาสี ช่วยเพิ่มรูปลักษณ์ของผลิตภัณฑ์ ด้วยบริการแบบครบวงจรของเรา ลูกค้าสามารถเสร็จสิ้นกระบวนการออกแบบต่อผลิตภัณฑ์ได้บนแพลตฟอร์มเดียว ซึ่งช่วยประหยัดเวลาและต้นทุน เรามุ่งมั่นที่จะเป็นพันธมิตรระยะยาวที่เชื่อถือได้สำหรับการพัฒนาอุตสาหกรรม
ภายในโครงสร้างนั้น การพิมพ์พลาสติก FDM สนับสนุนการทำซ้ำแนวคิดแรกสุด การกัดและการกลึง CNC ด้วยความแม่นยำตรวจสอบและผลิตส่วนประกอบโลหะและพลาสติกที่ใช้งานได้ การหล่อแบบสุญญากาศและชิ้นส่วนซิลิโคนที่ขึ้นรูปด้วยการบีบอัด ขยายการออกแบบที่ได้รับการตรวจสอบแล้วเป็นชุดขนาดเล็กที่สอดคล้องกัน และการตกแต่งพื้นผิวจะทำให้ทุกชิ้นส่วนอยู่ในสภาพที่ตรงตามการใช้งานที่ต้องการ ทุกขั้นตอนทำงานบนไฟล์ชิ้นส่วนเดียวกันและมีจุดติดต่อทางวิศวกรรมเดียวกัน ซึ่งเป็นสิ่งที่ทำให้แพลตฟอร์มแบบครบวงจรแตกต่างจากกลุ่มผู้จำหน่ายที่มีการจัดการแยกกัน
การเตรียมชิ้นส่วนสำหรับการกัด การกลึง หรือการหล่อ
ไฟล์ที่จัดเตรียมไว้อย่างดีจะช่วยลดระยะเวลาในการเสนอราคาและลดความเสี่ยงของข้อกำหนดที่ตีความผิด รายการด้านล่างนี้ครอบคลุมรายละเอียดที่ส่งผลโดยตรงมากที่สุดว่าชิ้นส่วนที่ผ่านการกลึง กลึง หรือหล่อจะกลับมาตรงตามที่ต้องการหรือไม่
- จัดเตรียมไฟล์เนทิฟหรือไฟล์ STEP แทนการส่งออกแบบ mesh เมื่อใดก็ตามที่เกี่ยวข้องกับคุณลักษณะที่มีความแม่นยำ
- กล่าวถึงคุณลักษณะสองหรือสามประการที่ควบคุมความพอดีหรือการทำงานได้อย่างแท้จริง แทนที่จะทำเครื่องหมายทุกมิติว่ามีความสำคัญ
- ระบุโครงร่าง Datum ที่ชิ้นส่วนจะใช้ในการประกอบขั้นสุดท้าย
- ระบุเกรดวัสดุอย่างแม่นยำ เนื่องจากอะลูมิเนียม 6061 และ 7075 หรือสเตนเลส 303 และ 316 มีพฤติกรรมแตกต่างกันมากภายใต้เส้นทางเครื่องมือเดียวกัน
- ระบุปริมาณในขณะนี้และปริมาณที่คาดหวังในเดือนต่อๆ ไป เนื่องจากการเปลี่ยนแปลงนี้จะทำให้การกัด การกลึง หรือการหล่อแบบสุญญากาศเป็นเส้นทางที่มีประสิทธิภาพมากขึ้น
ซัพพลายเออร์ที่ได้รับข้อมูลนี้ในข้อความแรกมักจะสามารถส่งคืนใบเสนอราคาที่มีความหมายและความคิดเห็นด้านการผลิตได้ในวันเดียวกัน แทนที่จะวนซ้ำชุดคำถามเพื่อความกระจ่างก่อนที่การสนทนาจริงจะเริ่มต้นขึ้น
คำถามที่พบบ่อย
คำถามที่ 1: เมื่อใดที่ฉันควรเลือกการพิมพ์ FDM แทนการใช้เครื่องจักร CNC สำหรับต้นแบบ
เลือก FDM เมื่อลำดับความสำคัญคือความเร็วและความซับซ้อนทางเรขาคณิต แทนที่จะเป็นค่าเผื่อที่จำกัดหรือวัสดุที่ผ่านการรับรองโดยเฉพาะ FDM เป็นเลิศในเรื่องโพรงภายใน รูปทรงออร์แกนิก และการออกแบบซ้ำอย่างรวดเร็ว ซึ่งชิ้นส่วนอาจเปลี่ยนแปลงสามครั้งในหนึ่งสัปดาห์ เมื่อการออกแบบมีความเสถียรและชิ้นส่วนต้องการวัสดุทางวิศวกรรมเฉพาะ พิกัดความเผื่อที่จำกัด หรือมีรูปลักษณ์ที่สมบูรณ์แล้ว การตัดเฉือน CNC จะกลายเป็นเส้นทางที่เหมาะสมมากขึ้น
คำถามที่ 2: อะไรคือความแตกต่างระหว่างการกัด CNC แบบสามแกนและห้าแกนในทางปฏิบัติ?
การกัดแบบสามแกนจะเคลื่อนเครื่องมือตัดไปตามทิศทางเชิงเส้นสามทิศทาง และจัดการกับรูปทรงแบนและหลุมส่วนใหญ่ได้อย่างมีประสิทธิภาพ แต่จำเป็นต้องเปลี่ยนตำแหน่งชิ้นส่วนเพื่อให้เข้าถึงลักษณะต่างๆ บนหน้าอื่นๆ การกัดห้าแกนเพิ่มการเคลื่อนที่แบบหมุนพร้อมกัน ช่วยให้เครื่องมือเข้าถึงมุมประกอบและหลายหน้าโดยไม่ต้องเปลี่ยนตำแหน่งชิ้นส่วน ประโยชน์ในทางปฏิบัติคือคุณลักษณะที่กลึงในการตั้งค่าห้าแกนเดียวจะรักษาความสัมพันธ์ที่แน่นแฟ้นยิ่งขึ้นมากกว่าคุณลักษณะเดียวกันที่ติดตั้งบนการตั้งค่าสามแกนหลายๆ อัน
คำถามที่ 3: เหตุใดการกลึง CNC โดยทั่วไปจึงมีความแม่นยำมากกว่าการกัดลักษณะทรงกระบอก
การกลึงจะหมุนชิ้นงานอย่างต่อเนื่องโดยเทียบกับเครื่องมือตัด ซึ่งจะทำให้พื้นผิวมีศูนย์กลางที่สม่ำเสมอและเป็นธรรมชาติ โดยไม่มีส่วนทางเดินของเครื่องมือที่แยกจากกันซึ่งจำเป็นต้องใช้การกัดลักษณะทรงกลม วิธีการตัดแบบต่อเนื่องนี้ช่วยลดข้อผิดพลาดในการกำหนดตำแหน่งที่สะสมเมื่อหัวกัดเข้าใกล้พื้นผิวโค้งจากหลายมุม ซึ่งเป็นเหตุผลว่าทำไมพิกัดความเผื่อเส้นผ่านศูนย์กลางของชิ้นส่วนที่กลึงมักจะเข้มงวดกว่าคุณสมบัติการกัดที่เทียบเท่ากัน
คำถามที่ 4: การหล่อแบบสุญญากาศแตกต่างจากชิ้นส่วนซิลิโคนขึ้นรูปด้วยการอัดขึ้นรูปอย่างไร
การหล่อแบบสุญญากาศจะเทเรซินโพลียูรีเทนลงในแม่พิมพ์ซิลิโคนเพื่อจำลองลักษณะที่ปรากฏและพฤติกรรมเชิงกลของพลาสติกที่ใช้ในการผลิต เช่น ABS หรือโพลีโพรพีลีน และจะถูกเลือกเมื่อชิ้นส่วนสุดท้ายจะทำจากพลาสติกแข็งหรือกึ่งแข็งจริง ชิ้นส่วนซิลิโคนที่ขึ้นรูปด้วยการอัดใช้ยางซิลิโคนแท้ที่ผ่านการอบด้วยความร้อนและความดันในแม่พิมพ์โลหะ และจะถูกเลือกเมื่อชิ้นส่วนนั้นจำเป็นต้องเป็นอีลาสโตเมอร์ที่แท้จริง เช่น ปะเก็น ซีล หรือด้ามจับที่ต้องโค้งงอซ้ำๆ และต้านทานช่วงอุณหภูมิที่กว้าง
คำถามที่ 5: ชิ้นส่วนเครื่องจักรที่ซับซ้อนทั่วไปต้องมีการตั้งค่าจำนวนเท่าใด
บนเครื่องจักรสามแกนมาตรฐาน ชิ้นส่วนที่มีคุณสมบัติบนหลายหน้า โดยทั่วไปจะต้องมีการตั้งค่าแยกกันสองถึงสี่ชุด โดยแต่ละส่วนเกี่ยวข้องกับการเปลี่ยนตำแหน่งและการอ้างอิงชิ้นส่วนใหม่ บนเครื่องจักรห้าแกน คุณสามารถเข้าถึงคุณสมบัติเดียวกันหลายประการได้ในการตั้งค่าครั้งเดียว ซึ่งจะช่วยลดทั้งเวลาการตัดเฉือนที่ผ่านไปและข้อผิดพลาดเกี่ยวกับตำแหน่งที่สะสมระหว่างคุณสมบัติต่างๆ จำนวนการตั้งค่าที่เหมาะสมสำหรับชิ้นส่วนใดๆ ขึ้นอยู่กับรูปทรงเฉพาะของชิ้นส่วน และควรปรึกษากับซัพพลายเออร์ก่อนเสนอราคาขั้นสุดท้าย
คำถามที่ 6: ฉันควรระบุข้อมูลใดบ้างเมื่อขอใบเสนอราคาสำหรับการกัดหรือการกลึง
รวมไฟล์ STEP, ภาพวาด 2 มิติที่ทำเครื่องหมายขนาดที่สำคัญและพิกัดความเผื่อของพวกมัน, เกรดวัสดุที่แน่นอนที่ต้องการ, ผิวสำเร็จที่ต้องการ และปริมาณที่ต้องการตอนนี้พร้อมกับปริมาณที่คาดหวังในอนาคต การสังเกตสภาพแวดล้อมการทำงานของชิ้นส่วน รวมถึงการสัมผัสอุณหภูมิและการสัมผัสสารเคมี ยังช่วยให้ซัพพลายเออร์ยืนยันการเลือกวัสดุได้อย่างเหมาะสมก่อนที่จะเริ่มการตัดเฉือน แทนที่จะหลังจากที่ตัดชุดแรกไปแล้ว
ข้อมูลการติดต่อ
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
เพิ่ม
-

อาคาร 7 เลขที่ 188 ส่วน Hongni ของถนน Zha Wang ตำบล Danghu เมือง Pinghu เมืองเจียซิง จังหวัดเจ้อเจียง ประเทศจีน
ลิขสิทธิ์ © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ผู้ผลิตแพลตฟอร์มการผลิตอัจฉริยะแบบครบวงจร OEM/ODM
